Tecnologia de moldagem por imersão e sua aplicação em automóveis

Engenheiros na indústria automotiva são bem versados em técnicas como moldagem por injeção, moldagem por prensa, galvanoplastia, pulverização e outros métodos de moldagem estabelecidos. No entanto, a tecnologia de moldagem por imersão de plástico pode ser relativamente desconhecida para eles, pois não foi amplamente implementada em alguns países em desenvolvimento, com uma história de apenas quase 30 anos. Por outro lado, em regiões desenvolvidas como os Estados Unidos e a Europa, a tecnologia de moldagem por imersão foi amplamente desenvolvida desde a Segunda Guerra Mundial, originalmente usada para a proteção de componentes militares, como os encontrados em automóveis e aeronaves. Essa tecnologia tem uma história de quase 70 anos.
Tecnologia de moldagem por imersão desenvolvida devido à descoberta de PVC plastisol material, um material sol líquido criado a partir de PVC pó plástico e plastificante. Este material foi descoberto inicialmente em 1913 e seu uso se generalizou na Segunda Guerra Mundial.
Processo de moldagem por imersão
O processo de processamento de moldagem por imersão é mostrado abaixo:
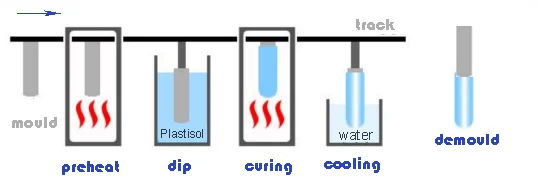
O processo de moldagem por imersão envolve cinco etapas principais: pré-aquecimento, imersão, cura, resfriamento e deslameamento. Após passar pelo pós-tratamento (corte da cauda), o produto é considerado um produto acabado. Finalmente, ele passa pela triagem, embalagem e armazenamento.
Pré-aquecimento
O objetivo é permitir que o plastisol líquido seja adsorvido na superfície do molde aquecido. Devido a variações no tamanho do molde e no tipo de plastisol, a temperatura e o tempo de pré-aquecimento podem ser diferentes. Geralmente, moldes maiores requerem temperatura mais alta e tempo mais longo, enquanto moldes menores apresentam temperatura mais baixa e tempo mais curto. Além disso, o material e a capacidade térmica do molde, bem como a espessura e a dureza do produto, podem variar, necessitando de diferentes temperaturas e tempos de imersão. Portanto, é essencial realizar testes com base nas circunstâncias específicas para determinar os parâmetros ideais do processo.
Mergulho
O molde quente é imerso no plastisol líquido a uma velocidade inferior a 10 mm/s, e a velocidade de levantamento do molde é inferior a 5 mm/s. O tempo de imersão é ajustado de acordo com o tamanho e espessura do produto, normalmente variando de 1 a 60 segundos.
Cura (plastificação)
O objetivo é garantir que o produto atinja o endurecimento completo e assuma a sua forma final. A temperatura e o tempo de cura devem ser ajustados de acordo com o material do molde, o tamanho do volume e a dureza e espessura desejadas do produto. Normalmente, a temperatura de cura varia entre 200 e 350 graus Celsius, enquanto o tempo de plastificação varia de 10 a 90 segundos.
Resfriamento
O objetivo é melhorar a eficiência da produção em massa; os métodos de resfriamento incluem resfriamento a água e resfriamento a ar.
Desmoldagem
O método de desmoldagem de produtos impregnados de plastisol é geralmente a desmoldagem pneumática. Além disso, nenhuma desmoldagem é necessária para produtos revestidos por imersão.
Materiais Plastisol para Moldagem por Imersão
Atualmente, existem três tipos principais de materiais plastisol líquidos:
- Látex com água como meio de dispersão, como látex natural, látex sintético (borracha nitrílica, borracha de poliisopreno, poliuretano, etc.);
- Soluções poliméricas com solventes (xileno, tetrahidrofurano, dimetilacetamida, etc.) como meio de dispersão, como poliuretano, solução líquida de borracha de silicone;
- Sol plastificante (refere-se principalmente a PVC plastisol), ou seja, o sol de suspensão líquida preparado por plastificante e PVC colar.
Os requisitos para os materiais usados em equipamentos de imersão diferem dependendo do tipo de equipamento e sua aplicação pretendida. Este artigo apresenta principalmente os requisitos de materiais para PVC plastisol. PVC O plastificante sol é distinto dos outros dois tipos de materiais, pois o meio de dispersão é um plastificante que permanece não volátil durante o processo de endurecimento por aquecimento. É compatível com o PVC plastificante em pasta, resultando em uma forma macia (estado de borracha) ou semidura de PVC material.Devido ao seu processamento simples, alta eficiência (não exigindo dispositivo de recuperação de volatilização no processo do equipamento), baixo custo do material, suavidade e excelentes propriedades elétricas, PVC sol tornou-se um material de imersão amplamente utilizado. É amplamente utilizado em vários campos, como energia (barramento), peças elétricas, necessidades diárias, proteção de comunicação por fibra óptica e proteção médica. Nos Estados Unidos, Europa, Japão e Índia, a promoção de PVC a tecnologia plástica está mais madura. A China é uma potência em PVC produção e exportação; no entanto, seu PVC a tecnologia plastisol começou tarde.
Com o avanço da tecnologia de materiais e a expansão dos campos de aplicação, as funções de PVC os materiais plastisol aumentaram gradualmente, incluindo principalmente retardador de chama, resistência à radiação UV, isolamento, qualidade alimentar, biocompatível (médico), livre de ftalatos, resistente a óleo. Entre eles, PVC O plastisol contendo ftalatos foi o primeiro a ser restringido pela Europa (os ftalatos interferem no sistema endócrino masculino e aumentam a probabilidade de câncer de mama feminino) e gradualmente regularizado, de modo a limitar o uso de alguns plastificantes convencionais. Os regulamentos REACH/RoHS da UE estão se tornando cada vez mais rigorosos.
A aplicação da tecnologia de moldagem por imersão em automóveis
Material plastisol na indústria automotiva, a primeira aplicação do motor Ford em 1959, a China começou a desenvolver o setor automotivo PVC material plastisol na década de 1980, o consumo geral de 6-10kg, representando cerca de 35% da quantidade total de cola. Como revestimentos protetores de chassis de automóveis e materiais de vedação para diferentes partes do carro. Um carro desde a roda até o menor parafuso, existem mais de 10,000 peças de proteção, essas peças são principalmente revestimentos plásticos, tampas de proteção, jaquetas, buchas e assim por diante. Os acessórios possuem diversos formatos e design estrutural flexível, mais adequados para produção por tecnologia de imersão.
Bainha de chicote elétrico automotivo
A bainha de plástico é usada para chicotes elétricos automotivos, especificamente para a proteção de terminais de plugues de chicotes elétricos automotivos, com funções de isolamento, retardador de chama, resistência à temperatura e proteção ambiental.
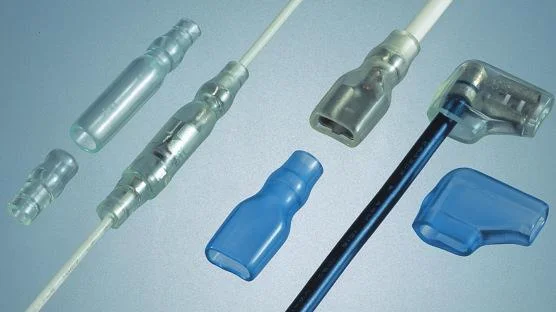
Proteção contra descarga de bateria
A tecnologia de moldagem por imersão de plástico é usada para a proteção de isolamento de juntas de baterias e barras de cobre de novas baterias de energia. Possui características de design de estrutura flexível, ciclo de desenvolvimento rápido e customização.
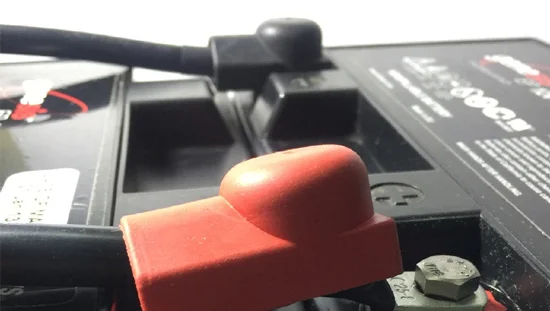
Braçadeira de fio para automóvel e proteção de poste
A tecnologia de impregnação é usada para a proteção de braçadeiras de fios e peças de hastes de automóveis, que podem formar proteção flexível e funções anticorrosivas e à prova de poeira.