
Antikorózny polyetylénový náter na 3PE potrubie

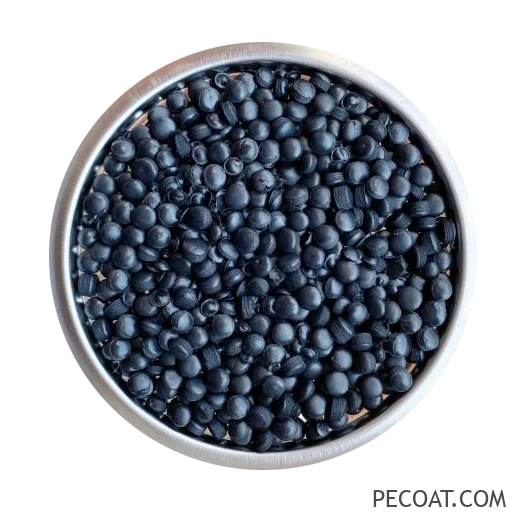
Antikorózny polyetylénový náter je vo všeobecnosti trojvrstvový polyetylénový antikorózny náter, skrátene 3PE. Spodná vrstva je zvyčajne epoxidový práškový náter, stredná vrstva je lepidlo a vonkajšia vrstva je polyetylénový náter.
Štruktúra antikorózneho náteru
Trojvrstvový polyetylénový antikorózny náter so štruktúrou sa označuje skratkou 3PE. Spodná vrstva je epoxidový práškový náter, stredná vrstva je lepiaca a vonkajšia vrstva je polyetylén.
výkon
Prvá vrstva 3PE je epoxidový náter, druhá vrstva je lepiaca a tretia vrstva je extrudovaný polyetylénový náter. Vrstvy sú navzájom pevne spojené, aby vytvorili kompozitnú štruktúru, ktorá sa navzájom dopĺňa. Využíva silnú spojovaciu silu medzi epoxidovým práškom a povrchom oceľovej rúry na zlepšenie priľnavosti; a využíva vynikajúcu mechanickú pevnosť, chemickú stabilitu, izoláciu, odolnosť proti prenikaniu koreňov rastlín a vodeodolnosť extrudovaného polyetylénu na zlepšenie jeho celkového výkonu. Vďaka tomu je celkový výkon trojvrstvového PE antikorózneho náteru výraznejší a komplexnejší, vhodný do drsného prostredia s vysokými požiadavkami na mechanické vlastnosti, odolnosť proti pôdnemu namáhaniu a vodeodolnosť krycej vrstvy, ako sú štrková zemina, skalné úseky, plochy. s vysokým obsahom pôdnej vlhkosti a oblasti s rozvinutými koreňmi rastlín.

Využitie
Pred nanesením antikorózneho náteru by sa mal povrch oceľovej rúry očistiť od mastnoty, nečistôt a iných príloh a po predhriatí oceľovej rúry na teplotu 40-60 ℃ by mal byť povrch vopred ošetrený. Kvalita predúpravy povrchu by mala spĺňať požiadavky úrovne Sa2.5 „Stupeň povrchovej hrdze a stupeň odstraňovania hrdze z ocele pred lakovaním“ GB/T 8923 a hĺbka vzoru kotvy by mala dosahovať 50 μm-75 μm. Zvarová troska, otrepy a iné nečistoty na povrchu oceľovej rúry by sa mali odstrániť.
Na zahriatie oceľovej rúry na vhodnú teplotu náteru použite zdroj tepla bez znečistenia a rovnomerne naneste epoxidový práškový náter na povrch oceľovej rúry. Lepidlo sa musí aplikovať počas procesu vytvrdzovania epoxidového prášku. Polyetylénová vrstva môže byť potiahnutá pomocou procesu pozdĺžneho vytláčania alebo procesu bočného obaľovania. Pre oceľové rúry s menovitým priemerom väčším ako 500 mm sa odporúča proces bočného ovíjania. Pri použití procesu bočného ovíjania sa uistite, že polyetylén na oboch stranách prekrytia a polyetylén na oboch stranách zvaru sú úplne zrolované a zhutnené a zabráňte rozdrveniu povrchu polyetylénového povlaku. Pri použití procesu pozdĺžneho pretláčania by na oboch stranách zvaru nemali byť žiadne dutiny. Po nanesení polyetylénovej vrstvy sa uistite, že tavený epoxidový náter je úplne vytvrdený, a potom ho ochlaďte vodou na teplotu oceľovej rúry nie vyššiu ako 60 °C.
oprava
Ak sa na 3PE potrubí zistia chyby, pri poškodeniach menších alebo rovných 30 mm sa odporúča použiť opravné záplaty zo sieťovaného polyetylénu. Pri oprave najskôr odstráňte nečistoty na poškodenom mieste a zdrsnite polyetylénovú vrstvu. Potom narežte polyetylénovú vrstvu na poškodenom mieste do kruhu a okraj by mal byť otočený do tupého uhla. Vyplňte otvor lepidlom, ktoré zodpovedá opravnej záplate, a potom prilepte opravnú záplatu. Veľkosť opravnej záplaty by mala zabezpečiť, aby okraj bol vzdialený najmenej 100 mm od okraja otvoru v polyetylénovej vrstve. Pri nalepovaní náplasti ju zahrievajte, pričom ju navíjajte valčekom alebo ju stláčajte žiaruvzdornými rukavicami, aby ste odstránili vzduch, kým lepidlo okolo opravnej náplasti rovnomerne nepretečie.
Pri poškodeniach väčších ako 30 mm najskôr odstráňte nečistoty na poškodenom mieste, zdrsnite polyetylénovú vrstvu a narežte polyetylénovú vrstvu na poškodenom mieste do kruhu, pričom hrana by mala byť otočená do tupého uhla. Vyplňte otvor lepidlom, ktoré zodpovedá opravnej záplate, a potom prilepte opravnú záplatu. Nakoniec omotajte teplom zmrštiteľnú pásku okolo miesta opravy a šírka balenia by mala byť aspoň o 50 mm väčšia ako každá strana opravy.
Alternatívne je možné povrch najskôr vyčistiť a potom použiť dvojzložkový tekutý epoxidový náter na antikoróznu ochranu. Hrúbka suchého filmu by mala byť rovnaká ako hrúbka hlavného potrubia a potom je možné použiť opravnú náplasť alebo teplom zmrštiteľnú pásku.

Dobré ráno,
potrebujeme PE povlak s európskym schválením pre potraviny a americkou FDA.
S Pozdravom,
andre