Proizvodni proces jeklenih cevi z oblogo iz PO/PE s postopkom rotoliniranja

Jeklena cev s plastično oblogo iz PO/PE je kompozitna cev, pri kateri jeklena cev deluje kot podlaga. Plastični prah se enakomerno stopi in z rotacijskim segrevanjem oprime stene cevi, da tvori gosto protikorozijsko oblogo. Proizvodni proces se odlikuje po stabilni tehnologiji in močni vezi. Specifični postopki so naslednji:
Prvič, predobdelava jeklenih cevi
Brezšivne ali varjene jeklene cevi se izberejo in razrežejo na načrtovane dimenzije. Konci cevi se nato poševno porežejo in polirajo, da se odstranijo robovi in odrezanci za gladke odprtine cevi. Notranja stena jeklene cevi se obdela s peskanjem ali peskanjem, da se odstranijo vodni kamen, rja in onesnaženje z oljem, s čimer se ustvari enakomerno hrapava površina na notranji steni in izboljša oprijem med plastičnim premazom in jeklom. Po obdelavi se za čiščenje uporabi stisnjen zrak, da se prepreči vpliv ostankov prahu na kakovost oblikovanja.
Nato naložite prah
Plastični prah, kot sta polietilen, PE in PO, stehtajte glede na premer cevi in debelino obloge ter ga naložite v jekleno cev. Oba konca jeklene cevi zatesnite s prirobnicami ali posebnimi čepi, da preprečite uhajanje prahu med vrtenjem in ohranite relativno zaprto notranjost za enakomerno oprijemljivost.
Tretjič, rotacijsko ogrevanje in oblikovanje z rotacijskim brizganjem
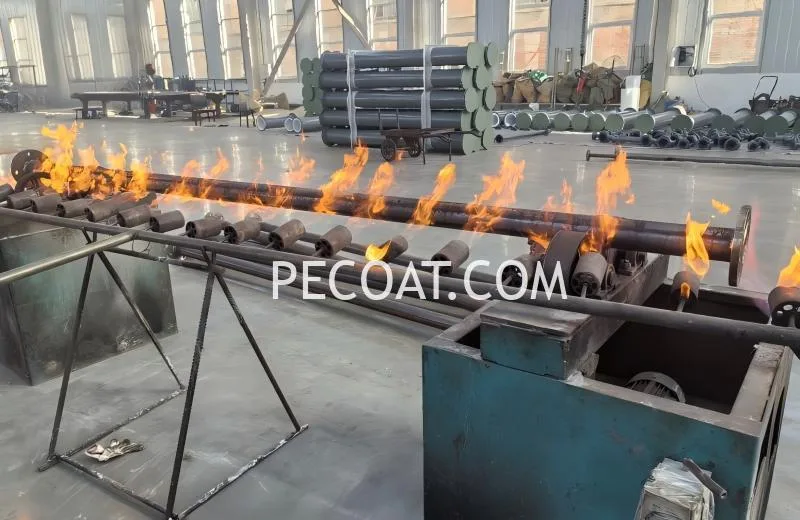
Jekleno cev namestite na rotacijski brizgalni stroj za hkratno aksialno vrtenje in obodno valjanje. Jekleno cev enakomerno segrevajte s plamenom ali električnim segrevanjem, pri čemer nadzorujte temperaturo med 240 in 260 °C. Pri visoki temperaturi se plastični prah postopoma stopi, steče in enakomerno prekrije steno cevi, pri čemer tvori neprekinjeno, gosto plast obloge brez mehurčkov in luknjic. V tem koraku je treba temperaturo in hitrost vrtenja strogo nadzorovati, da se prepreči neenakomerna debelina obloge ali lokalno ožganje.
Četrtič, hlajenje in oblikovanje
Ko se plastična obloga enakomerno stopi, prenehajte z segrevanjem. Jekleno cev postopoma ohladite na sobno temperaturo z naravnim hlajenjem z zrakom ali prisilnim hlajenjem z zrakom, pri čemer ohranite nizko hitrost vrtenja. Počasno hlajenje preprečuje krčenje in razpokanje obloge zaradi hitrega hlajenja, kar zagotavlja tesno povezavo med oblogo in jekleno cevjo brez delaminacije ali votlin.
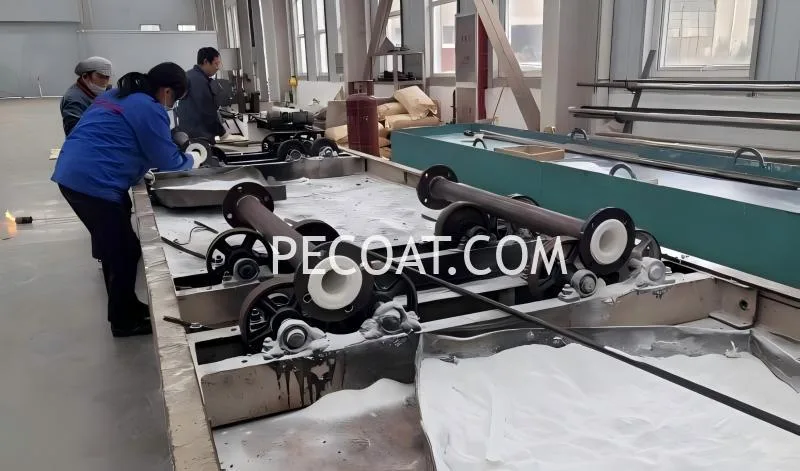
Končno, obrezovanje in pregled
Odstranite končna tesnila in obrežite oblogo na koncih cevi, da bo poravnana z odprtinami, kar bo olajšalo nadaljnje varjenje in montažo prirobnic. Izvedite vizualni pregled, da zagotovite gladko površino obloge. Nato izvedite preizkus z iskrenjem, da preverite morebitne luknjice, razpoke in druge napake. Izvede se tudi hidrostatični preizkus, da se preveri tesnilna sposobnost in tlačna nosilnost cevi.
Ta enkratni postopek oblikovanja zagotavlja brezšivne in visoko celovite obloge z izjemno protikorozijsko odpornostjo. Izdelane cevi se pogosto uporabljajo za transport korozivnih medijev v kemični, energetski, čistilni in drugih industrijah.