PECOAT Polietilenski praškasti premaz za cevovode za pitno vodo

PECOAT® Polietilenski praškasti premaz za cevovode za pitno vodo in opremo za oskrbo z vodo
Opis
Polietilenski prašni premaz, namenjen za pitno vodo, je termoplastični prašni premaz, pripravljen iz polietilenske smole, kompatibilizatorja, funkcionalnih dodatkov, pigmentov in polnil. Je bil v celoti preizkušen in ocenjen glede higiene in varnosti ter se lahko uporablja za premazovanje opreme in cevovodov za oskrbo s pitno vodo pri sobni temperaturi. Ima dobro kemično stabilnost, električno izolacijo in odpornost na nizke temperature, pa tudi odlično odpornost proti koroziji in vzdržljivost. Izdelek je skladen s standardom CJ/T 120-2016 "Standard mestne gradbene industrije" Ljudske republike Kitajske.
Področja uporabe
Premaz, primeren za opremo in cevovode za oskrbo s pitno vodo pri sobni temperaturi.
Lastnosti prahu
- Vsebnost nehlapnih snovi: ≥99.5 %
- Suha pretočnost: 20%
- Specifična teža: 0.91-0.95 (se razlikuje glede na barvo)
- Porazdelitev velikosti delcev: ≤300um
- Indeks taljenja: 5–20 g/10 min (2.16 kg, 190 ℃) [odvisno od premaza obdelovanca in postopka stranke]
- Skladiščenje: v zaprtih prostorih pod 35 ℃, prezračenih in suhih, stran od virov ognja. Rok skladiščenja je dve leti od datuma proizvodnje. Po izteku roka uporabnosti se lahko še vedno uporablja, če prestane ponovno testiranje. Priporočljivo je tudi, da pri uporabi izdelka upoštevate načelo prvi vstopi, prvi ven.
- Pakiranje: embalaža iz sestavljenih papirnatih vreč, z neto težo 20 kg na vrečo.
Navodila za prijavo
- Predobdelava: Pred nanosom premaza je treba osnovno cev obdelati s postopki, kot je peskanje ali kislinsko dekapiranje in fosfatiranje, da odstranimo rjo, olje in oksidni film na površini osnovne kovine in pocinkane plasti.
- Temperatura predgretja obdelovanca: 230-280 ℃ [prilagojeno glede na premer cevi].
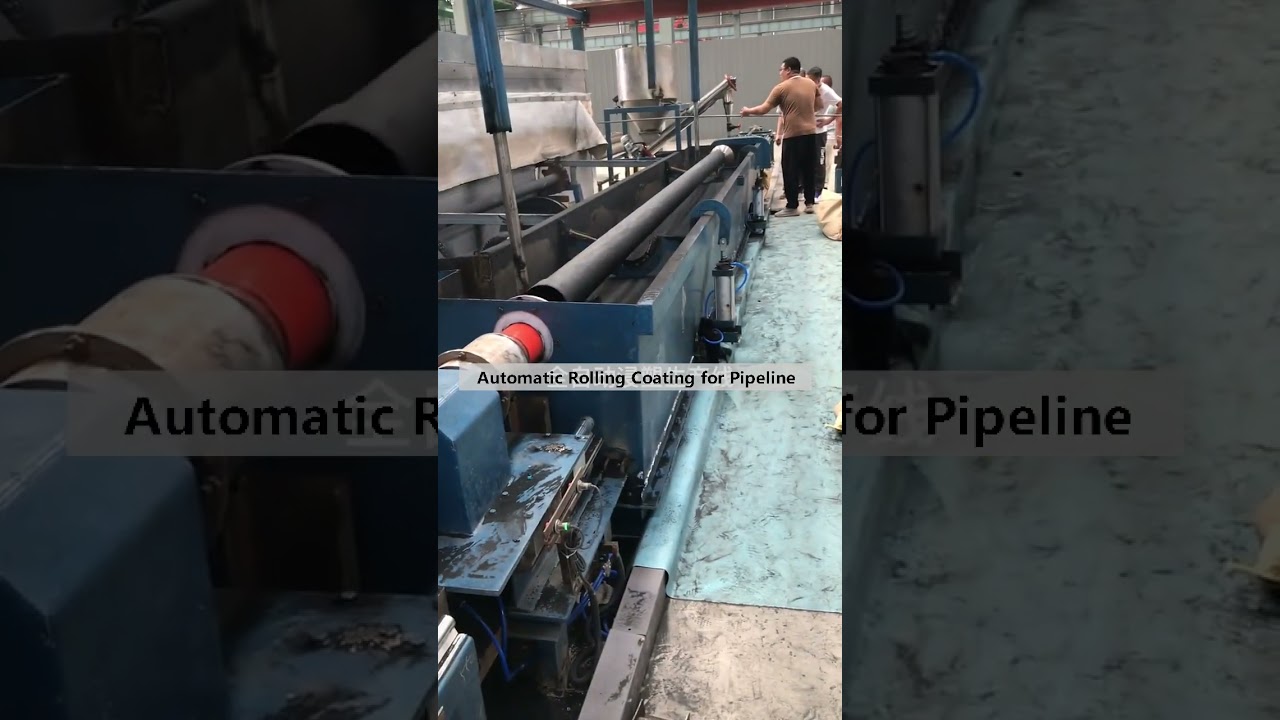
- Metoda nanašanja: premaz z vakuumskim sesanjem ali premaz z valjanjem.
- Naknadno segrevanje: 180-220 ℃, 0-5 minut [določite postopek plastifikacije glede na premer cevi in gladkost premaza. Segrevanje in plastificiranje je koristno za pridobitev gladkega premaza na površini kovinskega obdelovanca].
- Hlajenje: zračno ali naravno hlajenje.
Opozorilo
1. Za doseganje optimalnega oprijema je priporočljivo, da po razmaščevanju in odstranitvi rje izvedete obdelavo s fosfatiranjem ali kromiranjem osnovnega materiala.
2. Pregrevanje bo povzročilo staranje in razbarvanje premaza, medtem ko bo prenizka temperatura povzročila slabo prekrivnost prahu in neenakomeren nanos. Zato je treba optimalno temperaturo ogrevanja določiti s poskusi na podlagi debeline kovine in zmogljivosti prevleke kupca.
3. Oblikovanje obdelovanca: ostri deli morajo biti zglajeni, na varilnih spojih ne sme biti vrzeli. Debelina kovine in premer žice na istem obdelovancu morata biti podobna.
4. Ta izdelek ni priporočljiv za uporabo pri naknadni obdelavi (preoblikovanje prevlečenih obdelovancev).
5. Kot vsi polimerni prahovi, zlasti v tekočih pogojih, se lahko ta prah vžge ali zagori, ko pride v stik z virom toplote ali vžigalno napravo.
Podobni Prispevkov:
 PECOAT® Termoplastični praškasti premaz za police hladilnikov
 PECOAT® Termoplastični praškasti premaz za kovinske zaščitne ograje
 Izboljšajte galvanizacijske šablone s termoplastičnim PE prahom PECOAT®EJ3065
 Polietilenski praškasti premaz za posodo za baterijsko škatlo
 Polietilenski praškasti premaz za cevi za napajalni kabel
 Polietilenski praškasti premaz za hrano za polico hladilnika