ETPU Калуп за грејање паром ВС калуп за грејање у микроталасној пећници

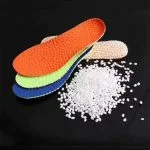
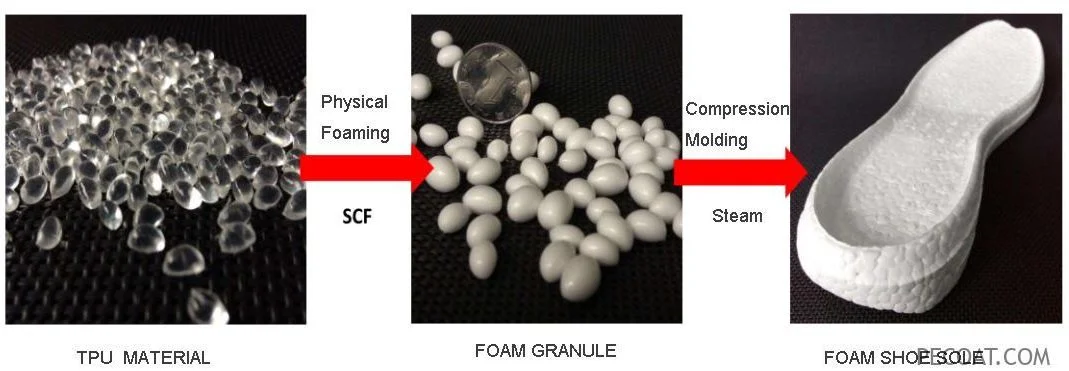
ETPU, што је скраћеница за Екпандед Термопластични полиуретан Еластомер, пореклом из БАСФ-а у Немачкој 2007. године. Производи се коришћењем TPU смола као сировина и коришћење технологије физичког пене за развој не-повезаних TPU материјал пенастих перли (ETPU). Свака TPU честица се шири попут кокица, формирајући елиптичне облике са микро-затвореним мехурићима унутра, због чега ETPU често се назива „кокице“.
ETPU показује одличну еластичност и својства амортизације, што га чини широко примењеним у обући, пластичним гусеницама, лаким гумама и разним заштитним производима. Као примена од ETPU наставља да се истражује, његови процеси обликовања се такође иновирају и побољшавају. Традиционални процес обликовања укључује грејање паром, али сада постоје ETPU материјали доступни на тржишту погодни за микроталасну обраду.
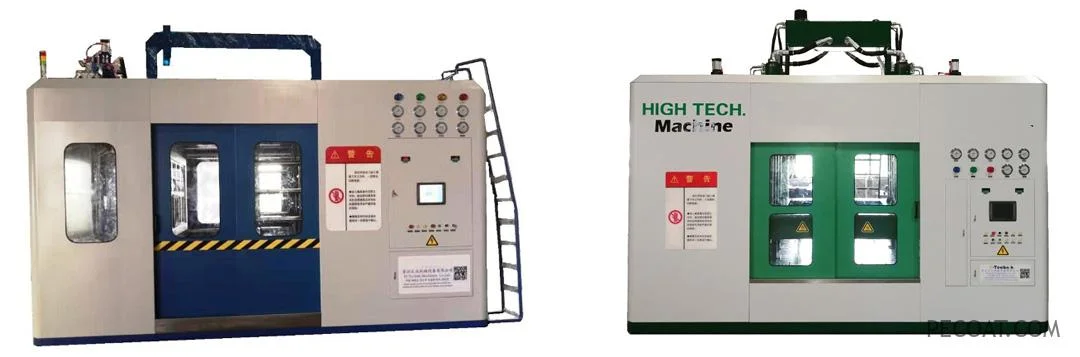
ETPU Процес обликовања парним грејањем
Тренутно је уобичајена метода која се користи на тржишту за секундарно пењење ETPU је парно грејање калуповање. Прво, ETPU честице се убацују у калуп, а затим се примењује загревање паром да би се покренуо секундарни процес пене. Ово омогућава суседним ETPU честице да се стапају заједно. Након тога, калуп се охлади да би се завршио процес обликовања.
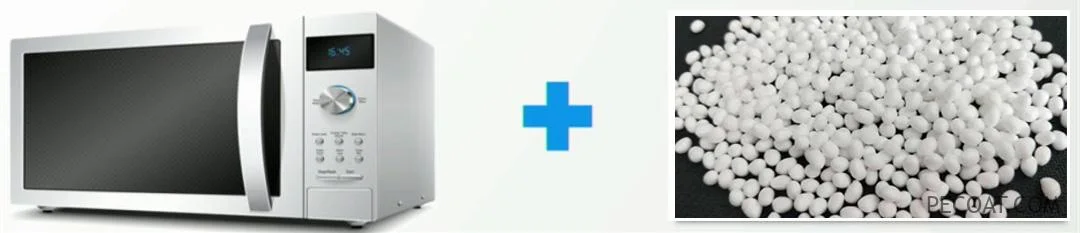
ETPU Процес калуповања за грејање у микроталасној пећници
Овај процес користи микроталасно загревање на основу термопластичне природе ETPU. ETPU честице се убацују у калуп и стављају у микроталасну пећницу. Након кратког временског периода (око 30 секунди), ETPU честице се делимично растапају и спајају. Када се калуп отвори, производ се може добити.
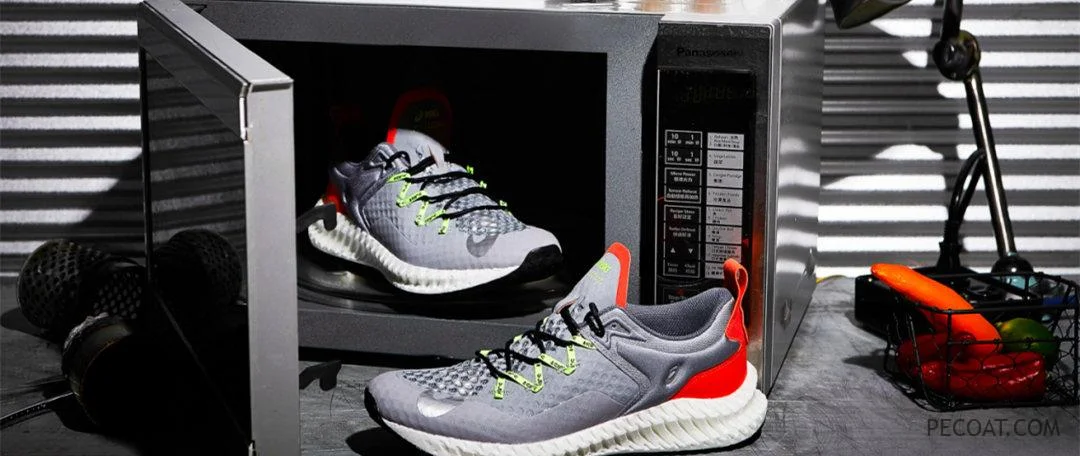
Према доступним информацијама, серија “МИЦРОФЛУКС”, која се састоји од шест различитих стилова, лансирана је у земљама попут Јапана и Сједињених Држава. Како је наведено на званичном сајту Асицс-а, серија “МИЦРОФЛУКС” је произведена коришћењем новоразвијене технологије микроталасног обликовања, што омогућава да се средњи ђон обликује за отприлике 30 секунди. У поређењу са употребом Асицс стандардне технологије, смањује потрошњу енергије за приближно 50%, што га чини заиста одрживом опцијом обуће.
Поређење два ETPU Процеси калуповања
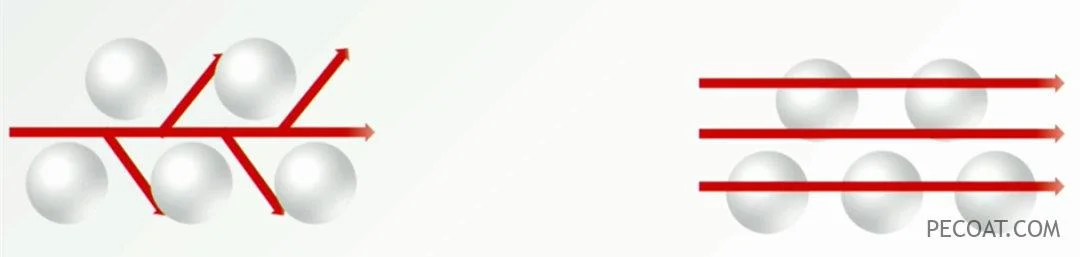
Метода грејања
ETPU Грејање паром укључује циркулацију водене паре кроз калуп, омогућавајући да се топлота одведе до површине ETPU честице. То је облик загревања путем физичке проводљивости топлоте. Микроталасно загревање, с друге стране, користи зрачење да продре и равномерно загреје ETPU честице. То је облик загревања путем конверзије енергије путем зрачења.
Процесне разлике
Код парног обликовања, материјал се убризгава у калуп помоћу пиштоља за материјал, а затим се загрева воденом паром. Калуп се хлади водом и повремено отвара.
У микроталасном калуповању, калуп се пуни, а затим загрева коришћењем микроталасног зрачења. Може се хладити ваздухом или другим методама, а више сетова калупа се може непрекидно отварати.
У општем поређењу, парно обликовање захтева велику количину водене паре. Чак и ако се вода може рециклирати, и даље постоји расипање водних ресурса. С друге стране, калупљење у микроталасној пећници захтева само пуњење калупа и постављање у микроталасну за загревање, хлађење и отварање калупа. Релативно је енергетски ефикаснији.
Молд Дифференцес
Код парног обликовања топлота се проводи кроз водену пару. Приликом пројектовања калупа, треба узети у обзир смер протока паре и материјал који се користи за израду калупа. Ово намеће одређена ограничења на структуру и изглед калупа, а материјали као што су термички проводљиви алуминијум или бакарни калупи се обично користе.
У микроталасном калуповању, топлота се генерише продирањем зрачења. Приликом пројектовања калупа, потребно је узети у обзир само питање отварања и затварања калупа, што омогућава већу флексибилност дизајна. За калуп се користе материјали који не упијају микроталасне пећнице.
Својства финалног производа
Производи направљени коришћењем оба процеса у основи се користе ETPU материјал, тако да се њихова снага кидања и својства одбијања неће значајно разликовати. Међутим, производи направљени помоћу микроталасног калупа могу имати нешто већу густину. Да би се решио овај проблем, структура производа може бити дизајнирана да смањи тежину, као што је уградња шупљих дизајна у потплат.
Штавише, за сложене дизајне, микроталасно обликовање је способније од парног обликовања у реплицирању површинске текстуре калупа. Може да креира дизајн са значајним варијацијама у дубини и, у комбинацији са релативно глатком површином, боље испуњава захтеве слободе дизајна за материјале за обућу.
ETPU Калуп за грејање паром ВС калуп за грејање у микроталасној пећници