Полиетиленски прашкасти премаз за цеви за каблове за напајање

Кабелска цев за напајање је нови тип композитног материјала са челичном цеви као основом, која је на унутрашњем зиду пресвучена полиетиленским прашкастим премазом или другим премазима посебним поступком и очврснула на високој температури. Због добрих антистатичких својстава и способности спречавања спољашњег ометања сигнала, примењује се у пројектима закопавања и инсталације каблова у различитим окружењима.
PECOAT® Полиетиленски прашкасти премаз за цевоводе каблова за напајање
PECOAT® ПП506 је полиетиленски прашкасти премаз дизајниран за облагање цеви за каблове за напајање. То је 100% чврсти прашкасти премаз без растварача развијен од полиетилена високих перформанси као основне смоле и комбинован са различитим специјалним смолама. Овај производ има одличну адхезију, отпорност на старење, отпорност на временске услове и добру течност. Не садржи раствараче, не загађује, еколошки је и штеди енергију.
Имовина
| Артикли | Метода испитивања | Јединица | Резултат теста |
| Густина | ГБ / Т КСНУМКС | г / цмКСНУМКС | 0.92 |
| Индекс топљења | ГБ / Т КСНУМКС | г / КСНУМКСмин | 12 |
| Затезна чврстоћа | ГБ / Т КСНУМКС | Мпа | 10 |
| Издужење на паузи | МБ / ТКСНУМКС | % | 320 |
| Крхка температура | МБ / ТКСНУМКС | ℃ | -КСНУМКС |
| Садржај пепела | МБ / ТКСНУМКС | % | 0.06 |
| Тачка омекшавања Вицат | МБ / ТКСНУМКС | ℃ | 92 |
| Снага везивања | ЦЈ / Т 225-2006 | Н / цм | 110 |
Метод складиштења
Свака врећа овог производа има нето тежину од 25 кг. Требало би да се складишти строго водоотпорно, ватроотпорно, отпорно на влагу и сунце. Молимо прописно запечатите и чувајте сваки неискоришћени део производа. Напомена: Овај производ је у облику праха, па га пажљиво рукујте током транспорта како бисте избегли ризик од експлозије прашине.
Упутство за употребу полиетиленског праха за цеви за каблове за напајање
Овај производ је намењен за употребу као материјал за премаз челичних цеви за каблове за напајање. Наноси се на површину цеви поступцима као што су премазивање умакањем или прскањем, где се полиетиленски прах топи и наноси као пластични слој. (Напомена: Температура површине челичних цеви током обраде треба да буде између 220-250℃.)
Басе Пипе
Када користите заварене челичне цеви као основну цев, она треба да буде у складу са одредбама ГБ/Т 3091. Када користите спирално заварене челичне цеви под водом као основну цев, треба да буде у складу са одредбама СИ/Т 5037. Када се користе бешавне челичне цеви као основну цев, требало би да буде у складу са одредбама ГБ/Т 8163.
Обрада базних цеви и површинска обрада
- За челичне цеви заварене равном шавом, унутрашње неравнине треба очистити, а преостала висина унутрашњег ојачања завара не би требало да прелази 0.5 мм.
- За обложене челичне цеви са жлебовима на оба краја, жлебове на основној цеви треба обрадити пре премазивања. Не треба да се врши даља обрада жлебова након премаза. Обрада жлебова треба да буде у складу са одредбама ЦЈ/Т 156.
- За обложене челичне цеви са наставком и наставком на оба краја, наглавак и прикључак треба да се обрађују на основној цеви пре премазања, а њихове димензије треба да буду у складу са одредбама ГБ/Т 13295.
- Пре премазивања, основну цев треба третирати процесима као што су пескарење или кисело кисељење и фосфатирање да би се уклонила рђа, уљне мрље или оксидни филмови на површини поцинкованих слојева. За основне цеви са ДН>150, степен уклањања рђе треба да испуни захтеве нивоа Са2.5 специфицираних у ГБ/Т 8923.1-2009. Дубина узорка сидра на површини основне цеви након третмана треба да буде 40 μм до 100 μм.
- Препоручљиво је држати растојање од десет центиметара између неочврслог слоја сумпора и челичне цеви, које се по потреби може подесити.
Захтеви за изглед
- Унутрашњи и спољашњи зидови обложене челичне цеви треба да буду глатки и уједначене боје, без недостатака као што су огреботине, рупице или стране материје.
- За обложене челичне цеви са ДН≤150, оне треба да буду равне за практичну употребу или да имају захтеве за савијање утврђене заједничким договором између добављача и купца. Кривина савијања обложених челичних цеви са ДН>150 не би требало да прелази 0.2% укупне дужине цеви, а обе чеоне стране треба да буду окомите на осу цеви.
- За обложене челичне цеви које се користе за спојеве за заваривање, унутрашње и спољашње премазе на крајевима цеви треба уклонити, а дужину од 100 мм до 150 мм треба резервисати на крајевима цеви.
- Боја премаза на обложеној челичној цеви може се одредити међусобним договором између добављача и купца.
Пројектни случај полиетиленског праха за цеви за каблове за напајање


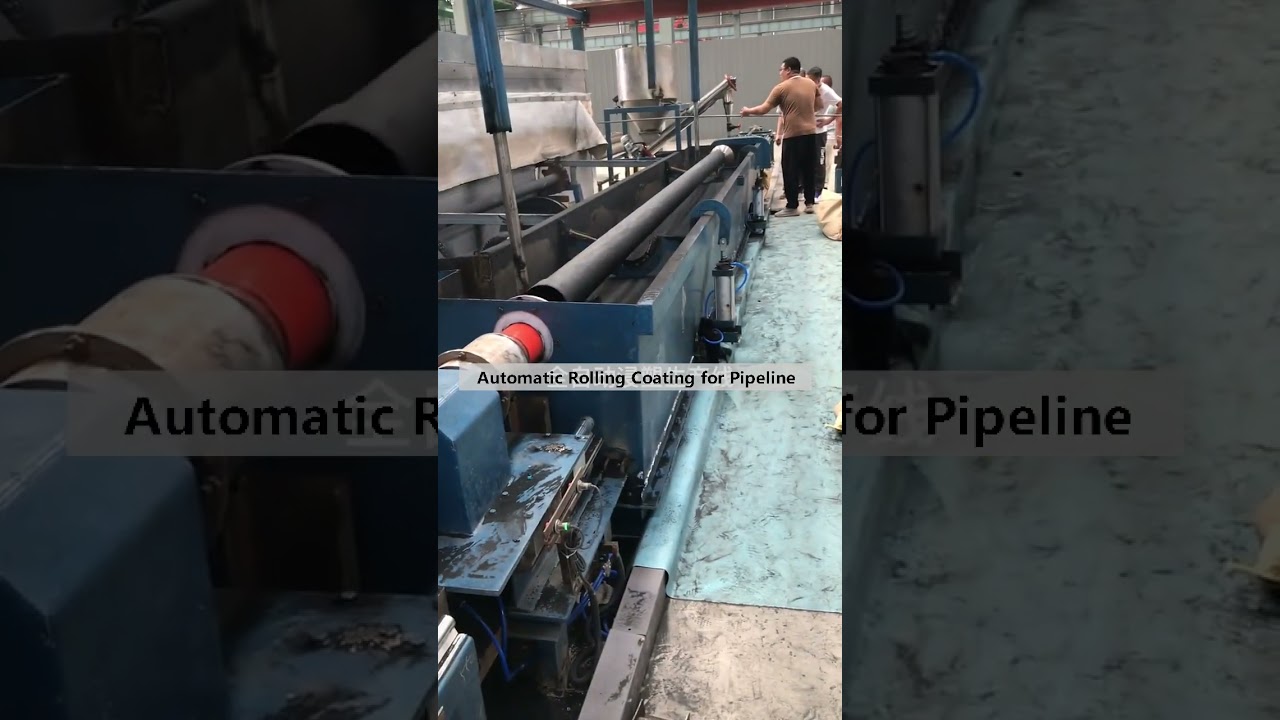
Цоатинг Метход
Релатед Постс:
 Термопластични полиетилен ПЕ премаз у праху бела боја за решетке полица у фрижидеру корпа
 PECOAT Полиетиленски прах за цевоводе за пиће
 Полиетиленски прашкасти премаз за контејнер кутије за батерије
 Полиетилен у праху за храну за полицу фрижидера
 PECOAT® Термопластични прашкасти премаз за металне ограде
 Термопластична PVC Прашкасти премаз за холандску жичану мрежу спот заварену мрежу
Тражимо премаз за цеви за воду, да ли је ово погодно?
да ли имате 3ЛПЕ премаз