การเคลือบผงโพลีเอทิลีนสำหรับท่อร้อยสายไฟ

ท่อร้อยสายไฟเป็นวัสดุผสมชนิดใหม่ที่มีท่อเหล็กเป็นฐาน โดยผนังด้านในเคลือบด้วยผงโพลีเอทิลีนหรือสารเคลือบอื่นๆ ผ่านกระบวนการพิเศษและอบที่อุณหภูมิสูง เนื่องจากมีคุณสมบัติป้องกันไฟฟ้าสถิตและป้องกันการรบกวนจากสัญญาณภายนอกได้ดี จึงถูกนำไปใช้ในโครงการฝังและติดตั้งสายเคเบิลในสภาพแวดล้อมต่างๆ
PECOAT® การเคลือบผงโพลีเอทิลีนสำหรับท่อร้อยสายไฟ
PECOAT® PP506 เป็นผงเคลือบโพลีเอทิลีนที่ออกแบบมาสำหรับเคลือบท่อร้อยสายไฟ เป็นสีฝุ่นแข็ง 100% ที่ปราศจากตัวทำละลายที่พัฒนาโดยใช้โพลีเอทิลีนประสิทธิภาพสูงเป็นเรซินพื้นฐานและรวมกับเรซินชนิดพิเศษต่างๆ ผลิตภัณฑ์นี้มีการยึดเกาะที่ดีเยี่ยม ทนต่อการเสื่อมสภาพ ทนต่อสภาพอากาศ และไหลได้ดี ปราศจากตัวทำละลาย ไม่ก่อให้เกิดมลพิษ เป็นมิตรต่อสิ่งแวดล้อม และประหยัดพลังงาน
อสังหาริมทรัพย์
| รายการ | วิธีการทดสอบ | Unit | ผลการทดสอบ |
| ความหนาแน่น | GB / T 1033 | g / cm3 | 0.92 |
| ดัชนีละลาย | GB / T 3682 | g / 10min | 12 |
| ความต้านแรงดึง | GB / T 1040.2 | MPa | 10 |
| การยืดตัวที่แตก | GB / T1040.2 | % | 320 |
| อุณหภูมิเปราะ | GB / T5470 | ℃ | -70 |
| ปริมาณเถ้า | GB / T8328 | % | 0.06 |
| Vicat จุดอ่อน | GB / T1633 | ℃ | 92 |
| แรงยึดเหนี่ยว | CJ / T 225-2006 | N / ซม. | 110 |
วิธีการเก็บรักษา
กระเป๋าแต่ละใบของผลิตภัณฑ์นี้มีน้ำหนักสุทธิ 25 กก. ควรจัดเก็บในลักษณะที่กันน้ำ กันไฟ กันความชื้น และกันแสงแดดอย่างเคร่งครัด โปรดปิดผนึกและเก็บส่วนที่ไม่ได้ใช้ของผลิตภัณฑ์อย่างเหมาะสม หมายเหตุ: ผลิตภัณฑ์นี้อยู่ในรูปผง ดังนั้นควรเคลื่อนย้ายด้วยความระมัดระวังระหว่างการขนส่งเพื่อหลีกเลี่ยงความเสี่ยงจากการระเบิดของฝุ่น
คำแนะนำสำหรับการใช้ผงโพลีเอทิลีนสำหรับท่อร้อยสายไฟ
ผลิตภัณฑ์นี้ได้รับการออกแบบมาเพื่อใช้เป็นวัสดุเคลือบผิวท่อเหล็กสำหรับร้อยสายไฟ โดยจะเคลือบลงบนพื้นผิวของท่อผ่านกระบวนการต่างๆ เช่นการจุ่มเคลือบหรือการพ่นเคลือบ ซึ่งผงโพลีเอทิลีนจะถูกหลอมเหลวและเคลือบเป็นชั้นพลาสติก (หมายเหตุ: อุณหภูมิพื้นผิวของท่อเหล็กในระหว่างกระบวนการควรอยู่ระหว่าง 220-250 องศาเซลเซียส)
ท่อฐาน
เมื่อใช้ท่อเหล็กเชื่อมเป็นท่อฐาน ควรปฏิบัติตามข้อกำหนดของ GB/T 3091 เมื่อใช้ท่อเหล็กเชื่อมอาร์คแบบเกลียวจมอยู่ใต้น้ำเป็นท่อฐาน ควรปฏิบัติตามข้อกำหนดของ SY/T 5037 เมื่อใช้ไร้รอยต่อ ท่อเหล็กเป็นท่อฐาน ควรเป็นไปตามข้อกำหนดของ GB/T 8163
การประมวลผลท่อฐานและการรักษาพื้นผิว
- สำหรับท่อเหล็กเชื่อมตะเข็บตรง ควรทำความสะอาดเสี้ยนภายใน และความสูงที่เหลือของการเสริมแรงเชื่อมภายในไม่ควรเกิน 0.5 มม.
- สำหรับท่อเหล็กเคลือบที่มีร่องที่ปลายทั้งสองด้าน ร่องบนท่อฐานควรผ่านกระบวนการก่อนการเคลือบ ไม่ควรดำเนินการร่องเพิ่มเติมหลังจากการเคลือบ การประมวลผลร่องควรเป็นไปตามข้อกำหนดของ CJ/T 156
- สำหรับท่อเหล็กเคลือบที่มีเบ้าและเดือยที่ปลายทั้งสองด้าน ควรแปรรูปเบ้าและเดือยบนท่อฐานก่อนเคลือบ และขนาดควรเป็นไปตามข้อกำหนดของ GB/T 13295
- ก่อนการเคลือบผิว ท่อฐานควรผ่านกระบวนการต่างๆ เช่น การพ่นทรายหรือการดองด้วยกรดและฟอสเฟต เพื่อขจัดสนิม คราบน้ำมัน หรือฟิล์มออกไซด์บนผิวชั้นสังกะสี สำหรับท่อฐานที่มี DN>150 เกรดการกำจัดสนิมควรเป็นไปตามข้อกำหนดของระดับ Sa2.5 ที่ระบุไว้ใน GB/T 8923.1-2009 ความลึกของรูปแบบการยึดบนพื้นผิวของท่อฐานหลังการบำบัดควรอยู่ที่ 40 μm ถึง 100 μm
- ขอแนะนำให้รักษาระยะห่าง XNUMX เซนติเมตรระหว่างกำมะถันเบดและท่อเหล็ก ซึ่งสามารถปรับได้ตามต้องการ
ข้อกำหนดด้านรูปลักษณ์
- ผนังด้านในและด้านนอกของท่อเหล็กเคลือบควรเรียบและเป็นสีสม่ำเสมอ ไม่มีตำหนิ เช่น รอยขีดข่วน รูเข็ม หรือสิ่งแปลกปลอม
- สำหรับท่อเหล็กเคลือบที่มี DN≤150 ควรเป็นแบบตรงสำหรับการใช้งานจริงหรือมีข้อกำหนดการดัดงอตามข้อตกลงร่วมกันระหว่างซัพพลายเออร์และผู้ซื้อ ความโค้งดัดของท่อเหล็กเคลือบที่มี DN>150 ไม่ควรเกิน 0.2% ของความยาวท่อทั้งหมด และปลายทั้งสองด้านควรตั้งฉากกับแกนท่อ
- สำหรับท่อเหล็กเคลือบที่ใช้สำหรับการเชื่อม ควรลอกผิวเคลือบด้านในและด้านนอกที่ปลายท่อออก และควรเผื่อความยาว 100 มม. ถึง 150 มม. ที่ปลายท่อ
- สีของการเคลือบบนท่อเหล็กเคลือบสามารถกำหนดได้ผ่านข้อตกลงร่วมกันระหว่างซัพพลายเออร์และผู้ซื้อ
กรณีโครงการของผงท่อร้อยสายไฟท่อโพลีเอทิลีน


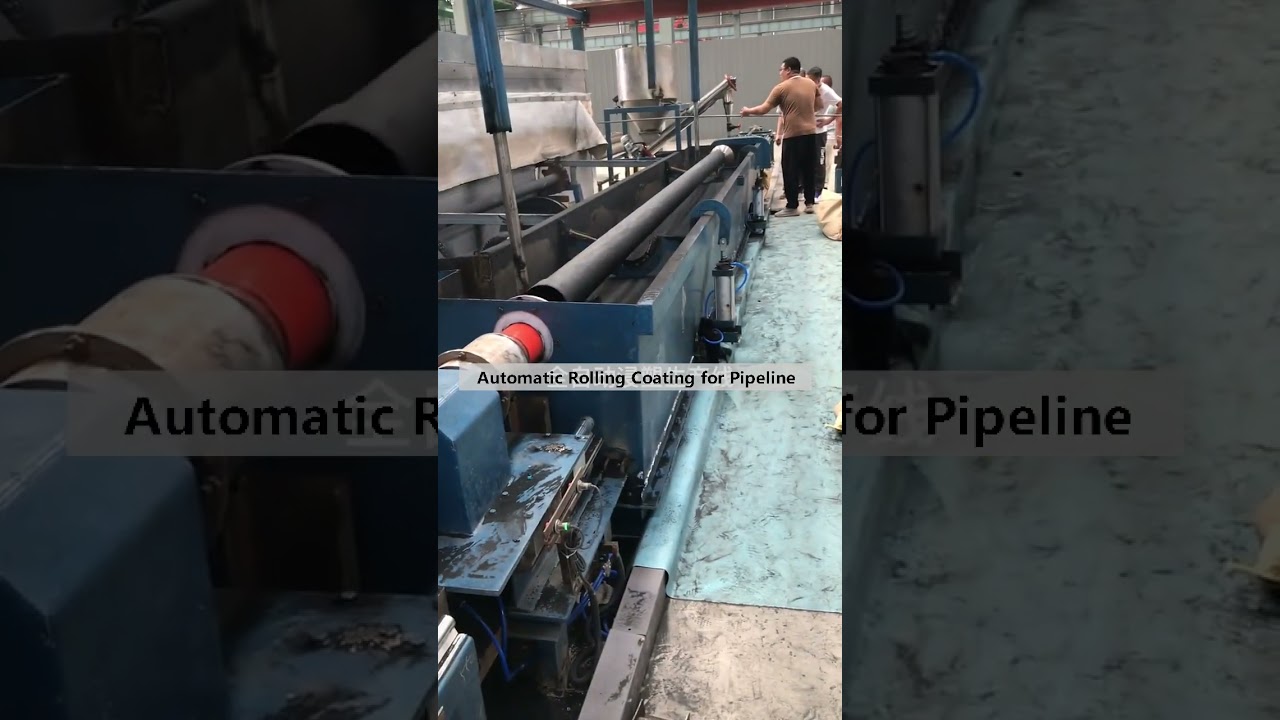
วิธีการเคลือบ
กระทู้ที่เกี่ยวข้อง:
 เทอร์โมพลาสติกโพลีเอทิลีน PE เคลือบผงสีขาวสำหรับตะแกรงตะแกรงตู้เย็น
 PECOAT การเคลือบผงโพลีเอทิลีนสำหรับท่อส่งน้ำดื่ม
 การเคลือบผงโพลีเอทิลีนสำหรับกล่องบรรจุแบตเตอรี่
 การเคลือบผงโพลีเอทิลีนเกรดอาหารสำหรับชั้นวางตู้เย็น
 PECOAT® การเคลือบผงเทอร์โมพลาสติกสำหรับรั้วป้องกันโลหะ
 เทอร์โม PVC การเคลือบผงสำหรับรอยตาข่ายลวดตาข่ายดัตช์
เรากำลังมองหาน้ำยาเคลือบท่อสำหรับท่อน้ำอยู่ใช่ไหม?
คุณมีการเคลือบ 3LPE หรือไม่