3PE پائپ لائن کے لیے اینٹی corrosive Polyethylene کوٹنگ
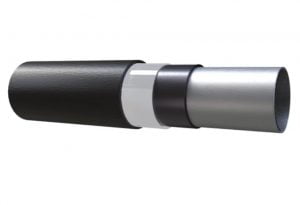
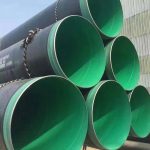
اینٹی corrosive polyethylene کوٹنگ عام طور پر ایک تین پرت کی ساخت والی polyethylene anticorrosive کوٹنگ ہوتی ہے، جسے مختصراً 3PE کہا جاتا ہے۔ نیچے کی پرت عام طور پر ایک ایپوکسی پاؤڈر کی کوٹنگ ہوتی ہے، درمیانی پرت ایک چپکنے والی ہوتی ہے، اور بیرونی پرت ایک پولی تھیلین کوٹنگ ہوتی ہے۔
Anticorrosive کوٹنگ کی ساخت
تھری لیئر ڈھانچہ پولی تھیلین اینٹی کورروسیو کوٹنگ کو مختصراً 3PE کہا جاتا ہے۔ نیچے کی پرت ایپوکسی پاؤڈر کی کوٹنگ ہے، درمیانی پرت چپکنے والی ہے، اور بیرونی پرت پولیتھیلین ہے۔
کارکردگی
3PE کی پہلی پرت epoxy کوٹنگ ہے، دوسری پرت چپکنے والی ہے، اور تیسری پرت extruded polyethylene کوٹنگ ہے۔ پرتیں ایک دوسرے سے مضبوطی سے جڑی ہوئی ہیں تاکہ ایک جامع ڈھانچہ تشکیل دیا جا سکے، جو ایک دوسرے کی طاقتوں کی تکمیل کرتے ہیں۔ یہ چپکنے کو بہتر بنانے کے لیے ایپوکسی پاؤڈر اور اسٹیل پائپ کی سطح کے درمیان مضبوط بانڈنگ فورس کا استعمال کرتا ہے۔ اور اپنی مجموعی کارکردگی کو بہتر بنانے کے لیے بہترین مکینیکل طاقت، کیمیائی استحکام، موصلیت، پودوں کی جڑوں میں داخل ہونے کی مزاحمت، اور ایکسٹروڈڈ پولی تھیلین کی پانی کی مزاحمت کا استعمال کرتا ہے۔ یہ تھری لیئر پی ای اینٹی کورروسیو کوٹنگ کی مجموعی کارکردگی کو زیادہ نمایاں اور جامع بناتا ہے، سخت ماحول کے لیے موزوں ہے جس میں مکینیکل خصوصیات، مٹی کے تناؤ کے خلاف مزاحمت، اور ڈھانپنے والی پرت کی پانی کی مزاحمت، جیسے بجری کی مٹی، چٹان کے حصے، علاقے۔ مٹی کی زیادہ نمی کے ساتھ، اور پودوں کی ترقی یافتہ جڑوں والے علاقے۔
درخواست
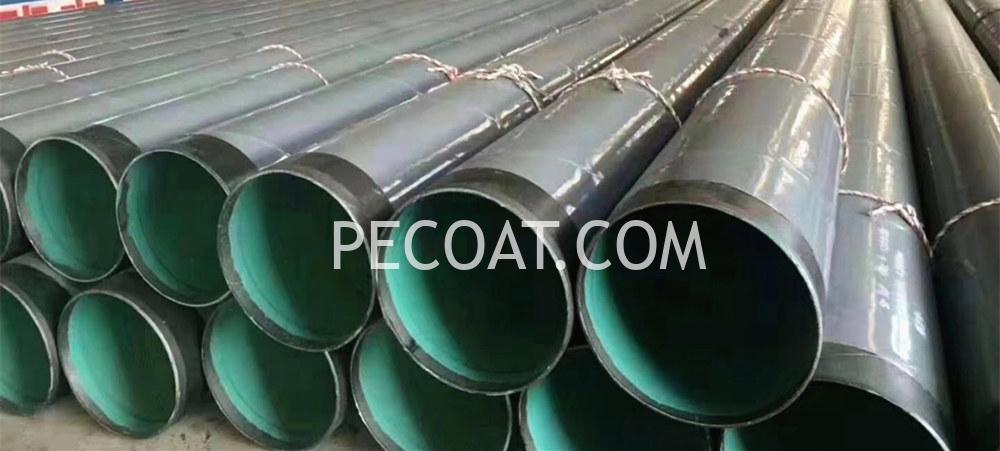
اینٹی کورروسیو کوٹنگ لگانے سے پہلے، اسٹیل پائپ کی سطح کو چکنائی، گندگی اور دیگر اٹیچمنٹ سے صاف کیا جانا چاہیے، اور اسٹیل پائپ کو 40-60 ℃ کے درجہ حرارت پر پہلے سے گرم کرنے کے بعد سطح کو پہلے سے تیار کیا جانا چاہیے۔ سطح سے پہلے کے علاج کے معیار کو Sa2.5 کی سطح کی ضروریات کو پورا کرنا چاہیے "سطح کے زنگ کا درجہ اور زنگ ہٹانے کا گریڈ اسٹیل کا پینٹنگ سے پہلے" GB/T 8923، اور اینکر پیٹرن کی گہرائی 50μm-75μm تک پہنچنی چاہیے۔ اسٹیل پائپ کی سطح پر ویلڈ سلیگ، گڑ اور دیگر نجاست کو ہٹا دیا جانا چاہیے۔
اسٹیل پائپ کو مناسب کوٹنگ درجہ حرارت پر گرم کرنے کے لیے آلودگی سے پاک حرارت کا ذریعہ استعمال کریں، اور یکساں طور پر اسٹیل پائپ کی سطح پر ایپوکسی پاؤڈر کوٹنگ لگائیں۔ چپکنے والی کو ایپوکسی پاؤڈر کیورنگ کے عمل کے دوران لاگو کیا جانا چاہئے۔ پولی تھیلین پرت کو طولانی اخراج کے عمل یا پس منظر میں لپیٹنے کے عمل کا استعمال کرتے ہوئے لیپت کیا جاسکتا ہے۔ 500 ملی میٹر سے زیادہ برائے نام قطر والے سٹیل کے پائپوں کے لیے، لیٹرل ریپنگ کے عمل کی سفارش کی جاتی ہے۔ لیٹرل ریپنگ کے عمل کو استعمال کرتے وقت، اس بات کو یقینی بنائیں کہ اوورلیپ کے دونوں اطراف کی پولی تھیلین اور ویلڈ کے دونوں اطراف کی پولی تھیلین مکمل طور پر رولڈ اور کمپیکٹ ہو، اور پولی تھیلین کوٹنگ کی سطح کو کچلنے سے روکیں۔ طول البلد اخراج کے عمل کا استعمال کرتے وقت، ویلڈ کے دونوں اطراف کوئی خالی جگہ نہیں ہونی چاہیے۔ پولی تھیلین کی تہہ کو کوٹنگ کرنے کے بعد، اس بات کو یقینی بنائیں کہ فیوزڈ ایپوکسی کوٹنگ مکمل طور پر ٹھیک ہو جائے، اور پھر اسے پانی سے ٹھنڈا کر کے اسٹیل پائپ کا درجہ حرارت 60℃ سے زیادہ نہ ہو۔
مرمت
جب 3PE پائپ لائن میں نقائص پائے جاتے ہیں، تو 30mm سے کم یا اس کے برابر نقصانات کے لیے، یہ سفارش کی جاتی ہے کہ ریڈی ایشن کراس سے منسلک پولی تھیلین مرمت کے پیچ استعمال کریں۔ مرمت کرتے وقت، سب سے پہلے خراب جگہ پر گندگی کو ہٹا دیں اور پولی تھیلین کی تہہ کو کھردری کریں۔ اس کے بعد خراب شدہ جگہ پر پولی تھیلین کی تہہ کو ایک دائرے میں کاٹ دیں، اور کنارے کو کند زاویہ میں تبدیل کر دیا جائے۔ سوراخ کو چپکنے والی سے بھریں جو مرمت کے پیچ سے میل کھاتا ہے، اور پھر مرمت کے پیچ کو چپکا دیں۔ مرمت کے پیچ کے سائز کو یقینی بنانا چاہیے کہ کنارے پولی تھیلین کی تہہ میں سوراخ کے کنارے سے کم از کم 100 ملی میٹر دور ہو۔ پیچ کو چپکتے وقت، اسے رولر کے ساتھ رول کرتے ہوئے یا گرمی سے بچنے والے دستانے سے نچوڑتے ہوئے ہوا کو ہٹانے کے لیے گرم کریں جب تک کہ مرمت کے پیچ کے ارد گرد چپکنے والی چیز یکساں طور پر بہہ نہ جائے۔
30 ملی میٹر سے زیادہ کے نقصانات کے لیے، سب سے پہلے خراب جگہ پر موجود گندگی کو ہٹا دیں، پولی تھیلین کی تہہ کو کھردرا کریں، اور نقصان شدہ جگہ پر پولی تھیلین کی تہہ کو ایک دائرے میں کاٹ دیں، اور کنارے کو ایک کند زاویہ میں تبدیل کرنا چاہیے۔ سوراخ کو چپکنے والی سے بھریں جو مرمت کے پیچ سے میل کھاتا ہے، اور پھر مرمت کے پیچ کو چپکا دیں۔ آخر میں، مرمت کے علاقے کے ارد گرد گرمی کے سکڑنے کے قابل ٹیپ لپیٹیں، اور ریپنگ کی چوڑائی مرمت کے پیچ کے ہر سائیڈ سے کم از کم 50 ملی میٹر بڑی ہونی چاہیے۔
متبادل طور پر، سطح کو پہلے صاف کیا جا سکتا ہے، اور پھر دو اجزاء والی مائع ایپوکسی کوٹنگ کو اینٹی کورروشن کے لیے استعمال کیا جا سکتا ہے۔ خشک فلم کی موٹائی مین پائپ لائن کے برابر ہونی چاہیے، اور پھر مرمت کا پیچ یا گرمی سکڑنے والا ٹیپ لگایا جا سکتا ہے۔
صبح بخیر،
ہمیں یورپی فوڈ کی منظوری اور امریکی ایف ڈی اے کے ساتھ پی ای کوٹنگ کی ضرورت ہے۔
نیک تمنائیں،
آندری