PECOAT پینے کے پانی کی پائپ لائن کے لیے Polyethylene پاؤڈر کوٹنگ

PECOAT® پولی تھیلین پاؤڈر کوٹنگ پینے کے پانی کی پائپ لائنوں اور پانی کی فراہمی کا سامان
تفصیل
پینے کے پانی کے لیے وقف پولی تھیلین پاؤڈر کوٹنگ ایک تھرمو پلاسٹک پاؤڈر کوٹنگ ہے جو پولی تھیلین رال، کمپیٹیبلائزر، فنکشنل ایڈیٹیو، روغن اور فلرز سے تیار کی جاتی ہے۔ اسے حفظان صحت اور حفاظت کے لیے مکمل طور پر جانچا اور جانچا گیا ہے، اور اسے پینے کے پانی کی فراہمی کے آلات اور پائپ لائنوں کے محیط درجہ حرارت کی کوٹنگ کے لیے استعمال کیا جا سکتا ہے۔ اس میں اچھی کیمیائی استحکام، برقی موصلیت اور کم درجہ حرارت کی مزاحمت کے ساتھ ساتھ بہترین سنکنرن مزاحمت اور استحکام ہے۔ پروڈکٹ عوامی جمہوریہ چین کے CJ/T 120-2016 "شہری تعمیراتی صنعت کے معیار" کے مطابق ہے۔
درخواست میدان
محیط درجہ حرارت پینے کے پانی کی فراہمی کے آلات اور پائپ لائنوں کے لیے موزوں کوٹنگ۔
پاؤڈر کی خصوصیات
- غیر مستحکم مواد: ≥99.5%
- خشک بہاؤ: 20٪
- مخصوص کشش ثقل: 0.91-0.95 (رنگ کے ساتھ مختلف ہوتی ہے)
- ذرہ سائز کی تقسیم: ≤300um
- میلٹ انڈیکس: 5-20 گرام/10 منٹ (2.16 کلو گرام، 190 ℃) [کوٹنگ ورک پیس اور کسٹمر کے عمل پر منحصر ہے]
- ذخیرہ: گھر کے اندر 35℃ سے نیچے، ہوادار اور خشک، آگ کے ذرائع سے دور۔ ذخیرہ کرنے کی مدت پیداوار کی تاریخ سے دو سال ہے۔ میعاد ختم ہونے کے بعد، اگر یہ دوبارہ ٹیسٹنگ پاس کرتا ہے تو اسے پھر بھی استعمال کیا جا سکتا ہے۔ یہ بھی سفارش کی جاتی ہے کہ پروڈکٹ کے استعمال کے لیے فرسٹ ان فرسٹ آؤٹ اصول پر عمل کریں۔
- پیکیجنگ: جامع کاغذی بیگ پیکیجنگ، 20 کلوگرام فی بیگ کے خالص وزن کے ساتھ۔
درخواست کی ہدایات
- پری ٹریٹمنٹ: کوٹنگ سے پہلے، بیس پائپ کو سینڈ بلاسٹنگ یا ایسڈ پکلنگ اور فاسفیٹنگ جیسے عمل سے ٹریٹ کیا جانا چاہیے تاکہ بیس میٹل اور جستی پرت کی سطح پر موجود زنگ، تیل اور آکسائیڈ فلم کو ہٹایا جا سکے۔
- ورک پیس پری ہیٹنگ کا درجہ حرارت: 230-280℃ [پائپ قطر کے مطابق ایڈجسٹ]۔
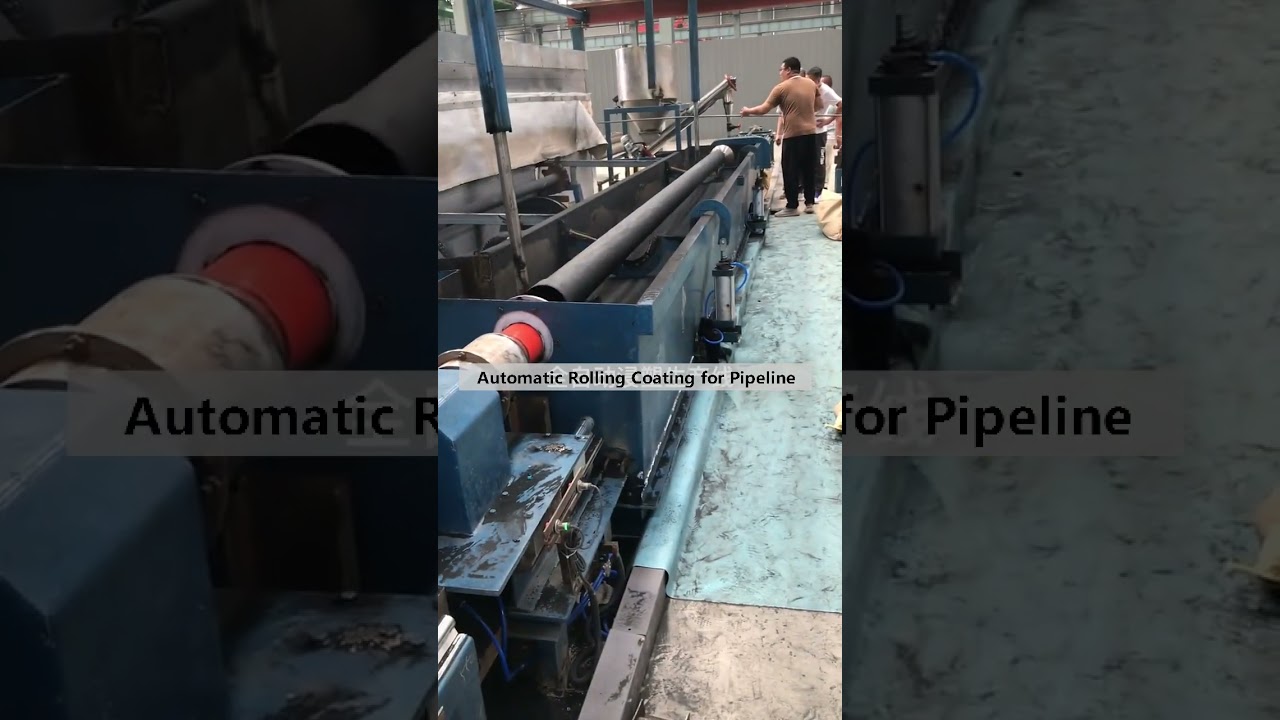
- کوٹنگ کا طریقہ: ویکیوم سکشن کوٹنگ یا رولنگ کوٹنگ۔
- گرمی کے بعد: 180-220℃، 0-5 منٹ [پائپ کے قطر اور کوٹنگ کی ہمواری کے مطابق پلاسٹکائزیشن کے عمل کا تعین کریں۔ دھاتی ورک پیس کی سطح پر ہموار کوٹنگ حاصل کرنے کے لیے ہیٹنگ اور پلاسٹکائزنگ فائدہ مند ہے]۔
- کولنگ: ایئر ٹھنڈا یا قدرتی کولنگ۔
احتیاط
1. زیادہ سے زیادہ آسنجن حاصل کرنے کے لیے، یہ سفارش کی جاتی ہے کہ ڈیگریسنگ اور زنگ کو ہٹانے کے بعد بنیادی مواد پر فاسفیٹنگ یا کرومائزنگ ٹریٹمنٹ کریں۔
2. زیادہ گرم ہونے سے کوٹنگ کی عمر بڑھنے اور رنگت کا سبب بنے گا، جبکہ بہت کم درجہ حرارت کے نتیجے میں پاؤڈر کی خراب کوریج اور ناہموار کوٹنگ ہوگی۔ لہذا، زیادہ سے زیادہ حرارتی درجہ حرارت کا تعین دھات کی موٹائی اور کسٹمر کوٹنگ کی سہولیات کی بنیاد پر تجربات کے ذریعے کیا جانا چاہیے۔
3. ورک پیس ڈیزائن: تیز حصوں کو ہموار کیا جانا چاہیے، اور ویلڈنگ کے جوڑوں میں کوئی خلا نہیں ہونا چاہیے۔ ایک ہی ورک پیس پر دھات کی موٹائی اور تار کا قطر ایک جیسا ہونا چاہئے۔
4. پوسٹ پروسیسنگ میں استعمال کے لیے اس پروڈکٹ کی سفارش نہیں کی جاتی ہے۔
5. تمام پولیمر پاؤڈروں کی طرح، خاص طور پر بہتی ہوئی حالتوں میں، یہ پاؤڈر گرمی کے منبع یا اگنیشن ڈیوائس کے رابطے میں آنے پر بھڑک سکتا ہے یا جل سکتا ہے۔
متعلقہ اشاعت:
 PECOAT® ریفریجریٹر گرڈ شیلف کے لیے تھرمو پلاسٹک پاؤڈر کوٹنگ
 PECOATمیٹل گارڈ باڑ کے لیے تھرمو پلاسٹک پاؤڈر کوٹنگ
 تھرمو پلاسٹک پیئ پاؤڈر کے ساتھ الیکٹروپلاٹنگ جیگس کو بہتر بنائیں PECOAT®EJ3065
 بیٹری باکس کنٹینر کے لئے پولی تھیلین پاؤڈر کوٹنگ
 پاور کیبل نالی پائپ کے لئے پولی تھیلین پاؤڈر کوٹنگ
 ریفریجریٹر شیلف کے لئے فوڈ گریڈ پولی تھیلین پاؤڈر کوٹنگ