
ریفریجریٹر گرڈ شیلف کے لیے خودکار فلوائزڈ بیڈ ڈِپ پاؤڈر کوٹ لائن
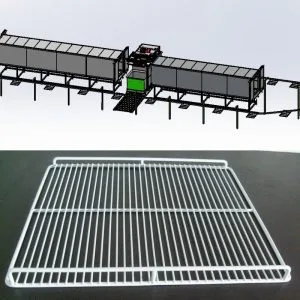
ڈیزائن کا تصور
یہ مکمل خودکار سیال شدہ بستر ڈپ کوٹنگ لائن کو خاص طور پر ریفریجریٹر گرڈز، گرلز، شیلف اور ٹوکریوں کے لیے ڈیزائن کیا گیا ہے، جس میں بنیادی طور پر درست موافقت اور موثر پیداوار ہے۔ زیادہ سے زیادہ 1005×577×40mm اور ریگولر 300×500×10mm کے ورک پیس سائز کا ہدف رکھتے ہوئے، آلات کے پیرامیٹرز کو احتیاط سے ملایا جاتا ہے: 1600mm×600mm ہینگ ٹرے لوڈنگ کے استحکام کو یقینی بناتی ہے، اور 13m×1m×1.2m preheating oven اور 10mbo×1mbox post-heating oven 1.2℃ تک پہنچنا) مختلف خصوصیات کے ورک پیس کی حرارتی ضروریات کو پورا کرتا ہے۔ پیداواری صلاحیت کا ڈیزائن لچکدار اور موثر ہے، جس میں بڑے ورک پیس کے لیے زیادہ سے زیادہ 400 ٹکڑے فی گھنٹہ اور باقاعدہ ورک پیس کے لیے 200 ٹکڑے فی گھنٹہ ہیں۔ اوسط outpuفی گھنٹہ 320 ٹکڑے ٹکڑے بڑے پیمانے پر پیداوار کی تال سے میل کھا سکتے ہیں۔
ڈیزائن کی بنیاد
| زیادہ سے زیادہ workpiece سائز | 1005 × 577 × 40mm |
| عام ورک پیس کا سائز | 300 × 500 × 10 ملی میٹر |
| حرارتی ذریعہ | بجلی |
| سامان کے نشانات کا علاقہ | 25 میٹر × 9 میٹر، اونچائی 3.5 میٹر |
| سامان کی قسم | خودکار قسم |
| پیداوار Otput |
|
کام کا ٹکڑا لیپت ہونا


نردجیکرن
| زیادہ سے زیادہ کام کے ٹکڑے کا سائز | 1500 × 600 × 10mm |
| عام کام کے ٹکڑے کا سائز | 300x500x10mm |
| Outpuٹی صلاحیت | 320 پی سیز فی گھنٹہ |
| لٹکنے والی ٹرے کا سائز | 1600mm × 600mm |
| پہلے سے گرم اوون کا سائز | 13m * 1m * 1.2m |
| گرمی کے بعد کے تندور کا سائز | 10m * 1m * 1.2m |
| پہلے سے گرم اوون کا زیادہ سے زیادہ درجہ حرارت | 400 ℃ |
| گرمی کے بعد اوون کا زیادہ سے زیادہ درجہ حرارت | 400 ℃ |
| وولٹیج: | 380V 50HZ |
| کمپریسڈ ہوا کا دباؤ | 0.6Mpa |
ڈیزائن اور ڈرائنگ
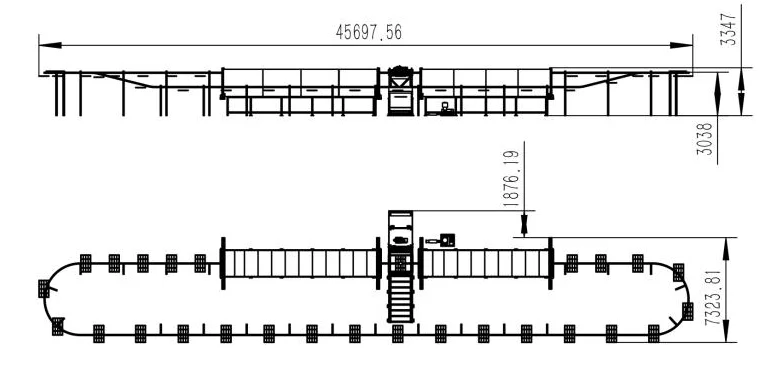
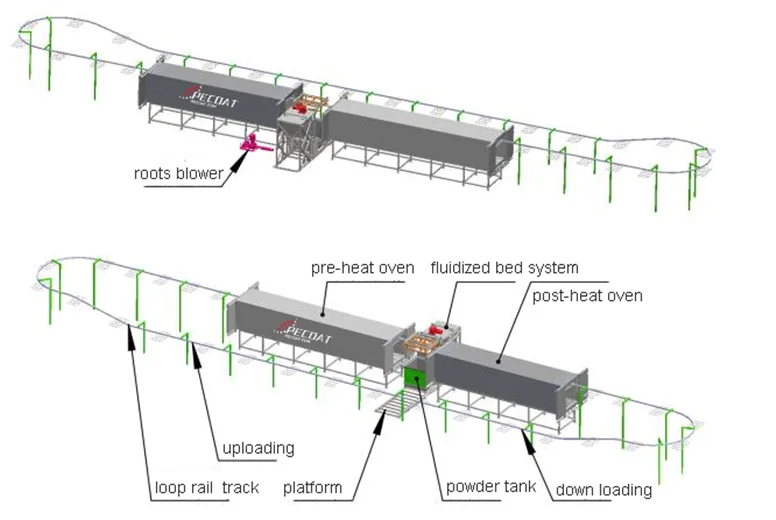
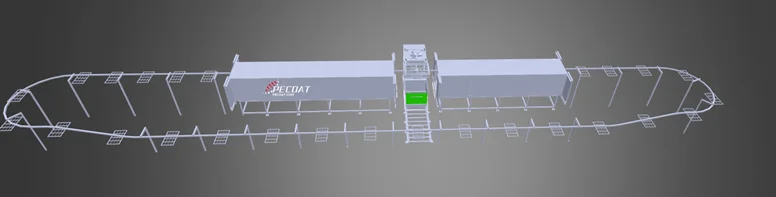
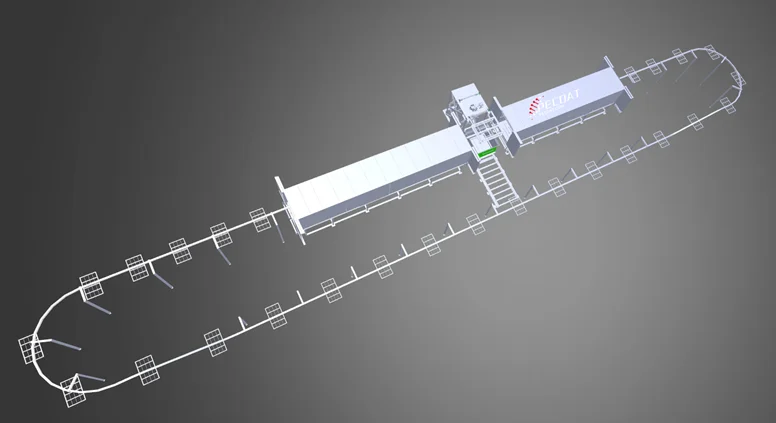
آپریشن کا طریقہ کار
- چیک کریں اور یقینی بنائیں کہ تمام پرزے چلنے کے لیے تیار ہیں: دونوں اوون کا درجہ حرارت مخصوص قدر تک بڑھ گیا ہے۔ پاؤڈر ٹینک پاؤڈر سے بھرا ہوا ہے، اور ابلتے ہوئے حالت میں.
- اپ لوڈ کرنے کی جگہ پر، کارکن کام کے ٹکڑے کو ہینگنگ ٹرے پر لٹکانا شروع کر دیتے ہیں۔
- لائن کو آن کریں، لوپ ریل ٹریک ورک پیس کو پری ہیٹ اوون میں بھیج دیتا ہے۔
- کارکن ورک پیس اپ لوڈ کرنا جاری رکھیں
- پہلے سے گرم کرنے کے بعد، کام کا ٹکڑا پاؤڈر کو ڈبونے کے لیے فلوائزڈ بیڈ سسٹم میں داخل کریں۔
- پاؤڈر ڈبونے کے بعد، فلوائزڈ بیڈ نیچے چلا جاتا ہے، اس دوران یہ اضافی پاؤڈر کو جھاڑ دیتا ہے۔
- لوپ ریل ٹریک جاری ہے۔
- کام کا ٹکڑا گرمی کے بعد کے تندور میں کیورنگ اور لیولنگ کے لیے داخل ہوتا ہے۔
- ورک پیس کو گرمی کے بعد کے تندور سے باہر جانے کے بعد ڈاؤن لوڈ کرتے ہیں۔
- اگلا لوپ شروع کریں۔
متعلقہ اشاعت:
 باڑ کے خطوط، ویلڈڈ وائر میش، گیٹ، وائی آرمز کے لیے خودکار فلوائزڈ بیڈ ڈپ پاؤڈر کوٹنگ لائن
 میٹل وائر ریک شیلف ٹوکری کے لئے نیم خودکار ڈپ پاؤڈر کوٹنگ لائن
 ویلڈیڈ میٹل فریم کے لیے نیم خودکار فلوائزڈ بیڈ ڈِپ کوٹنگ کا سامان
 تعمیراتی اسٹیل بار کے لئے خودکار ڈپ پلاسٹک پاؤڈر کوٹنگ لائن
 اینٹی کلمب نیٹ میش وائر کے لیے نیم خودکار ڈپ پاؤڈر کوٹنگ لائن
 ریفریجریٹر شیلف گرڈ ٹوکری کے لیے تھرمو پلاسٹک پولیتھیلین پیئ پاؤڈر کوٹنگ سفید رنگ
تبصرے بند ہیں۔