پاور کیبل نالی پائپ کے لئے پولی تھیلین پاؤڈر کوٹنگ
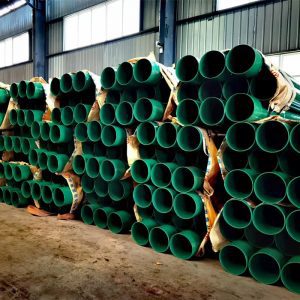
پاور کیبل نالی ایک نئی قسم کا مرکب مواد ہے جس کی بنیاد اسٹیل پائپ ہے، جسے اندرونی دیوار پر پولی تھیلین پاؤڈر کی کوٹنگ یا دیگر کوٹنگز کے ساتھ ایک خاص عمل کے ذریعے لیپ کیا جاتا ہے اور زیادہ درجہ حرارت پر ٹھیک کیا جاتا ہے۔ اس کے اچھے مخالف جامد اور مخالف بیرونی سگنل مداخلت کی صلاحیتوں کی وجہ سے، یہ مختلف ماحول میں کیبل دفن اور تنصیب کے منصوبوں میں لاگو کیا جاتا ہے.
PECOAT® پاور کیبل کی نالی کے پائپ کے لیے پولیتھیلین پاؤڈر کوٹنگ
PECOAT® PP506 ایک پولی تھیلین پاؤڈر کی کوٹنگ ہے جسے پاور کیبل کنڈیوٹ پائپ کوٹنگ کے لیے ڈیزائن کیا گیا ہے۔ یہ ایک سالوینٹس سے پاک، 100% ٹھوس پاؤڈر کوٹنگ ہے جو اعلیٰ کارکردگی والی پولی تھیلین کے ساتھ بنیادی رال کے طور پر تیار کی گئی ہے اور اسے مختلف خاص رال کے ساتھ ملایا گیا ہے۔ اس پروڈکٹ میں بہترین آسنجن، عمر بڑھنے کی مزاحمت، موسم کی مزاحمت، اور اچھی بہاؤ ہے۔ یہ سالوینٹس سے پاک، غیر آلودگی پھیلانے والا، ماحول دوست اور توانائی کی بچت ہے۔
پراپرٹی
| اشیا | ٹیسٹنگ کا طریقہ | یونٹ | ٹیسٹ کا نتیجہ |
| کثافت | GB / T 1033 | جی / سینٹی میٹر ایکس | 0.92 |
| پگھل فہرست | GB / T 3682 | جی / ایکس این ایم ایکس ایکس منٹ | 12 |
| Tensile طاقت | GB / T 1040.2 | ایم پی اے | 10 |
| وقفے میں بڑھاو | جیبی / T1040.2 | % | 320 |
| ٹوٹنے والا درجہ حرارت | جیبی / T5470 | ℃ | 70- |
| راھ کا مواد | جیبی / T8328 | % | 0.06 |
| وکٹ نرم کرنے کا مقام | جیبی / T1633 | ℃ | 92 |
| بانڈنگ کی طاقت | چیف جسٹس / ٹی 225-2006 | این / سینٹی میٹر | 110 |
ذخیرہ کرنے کا طریقہ
اس پروڈکٹ کے ہر بیگ کا خالص وزن 25KG ہے۔ اسے سختی سے واٹر پروف، فائر پروف، نمی پروف، اور سورج پروف طریقے سے ذخیرہ کیا جانا چاہیے۔ براہ کرم پروڈکٹ کے کسی بھی غیر استعمال شدہ حصے کو مناسب طریقے سے سیل اور اسٹور کریں۔ نوٹ: یہ پروڈکٹ پاؤڈر کی شکل میں ہے، اس لیے اسے نقل و حمل کے دوران احتیاط سے ہینڈل کریں تاکہ دھول پھٹنے کے خطرے سے بچا جا سکے۔
پاور کیبل نالی پائپ پولیتھیلین پاؤڈر کے استعمال کے لیے ہدایات
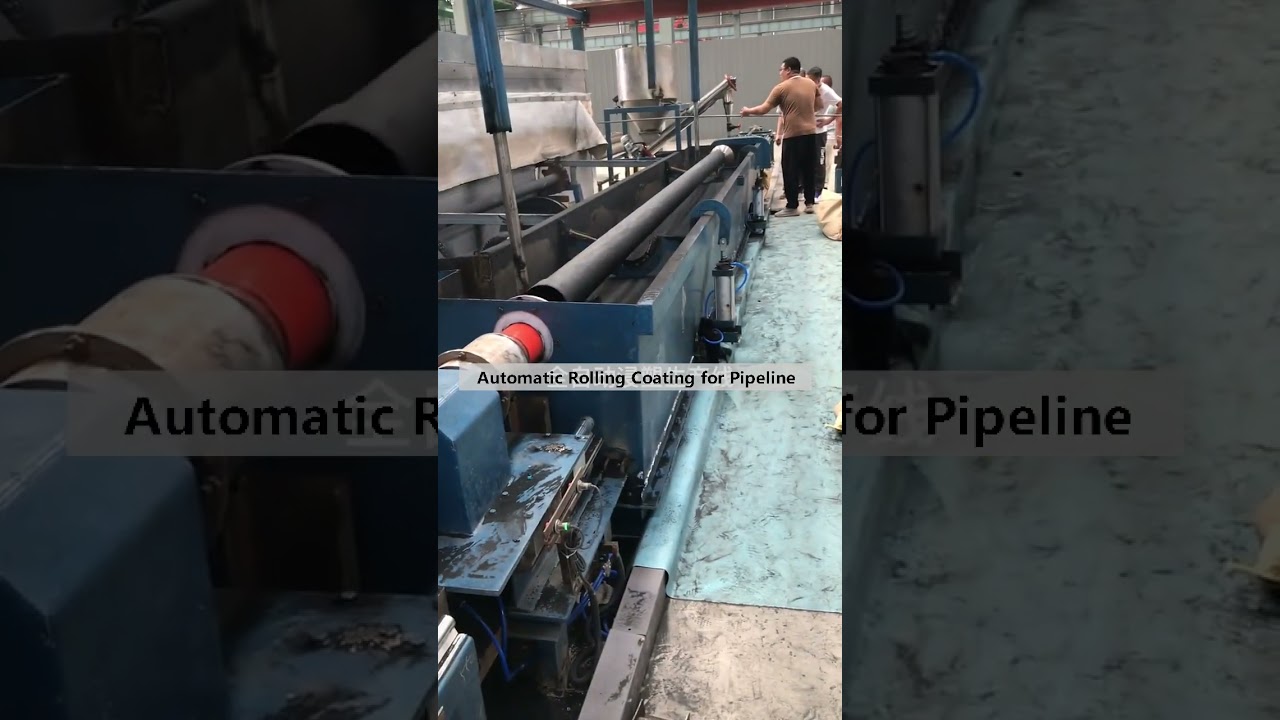
اس پروڈکٹ کو پاور کیبل کنڈیوٹ اسٹیل پائپ پر کوٹنگ میٹریل کے طور پر استعمال کرنے کے لیے ڈیزائن کیا گیا ہے۔ اسے پائپ کی سطح پر ڈِپ کوٹنگ یا سپرے کوٹنگ جیسے عمل کے ذریعے لگایا جاتا ہے ، جہاں پولی تھیلین پاؤڈر کو پگھلا کر پلاسٹک کی تہہ کے طور پر لگایا جاتا ہے۔ (نوٹ: پروسیسنگ کے دوران اسٹیل پائپ کی سطح کا درجہ حرارت 220-250 ℃ کے درمیان ہونا چاہیے۔)
بیس پائپ
ویلڈیڈ اسٹیل پائپ کو بیس پائپ کے طور پر استعمال کرتے وقت، اسے GB/T 3091 کی دفعات کی تعمیل کرنی چاہیے۔ سرپل ڈوبنے والے آرک ویلڈڈ اسٹیل پائپ کو بیس پائپ کے طور پر استعمال کرتے وقت، اسے SY/T 5037 کی دفعات کی تعمیل کرنی چاہیے۔ سٹیل پائپ بیس پائپ کے طور پر، یہ GB/T 8163 کی دفعات کے مطابق ہونا چاہیے۔
بیس پائپ پروسیسنگ اور سرفیس ٹریٹمنٹ
- سیدھے سیون ویلڈڈ سٹیل کے پائپوں کے لیے، اندرونی burrs کو صاف کیا جانا چاہیے، اور اندرونی ویلڈ کی کمک کی بقایا اونچائی 0.5 ملی میٹر سے زیادہ نہیں ہونی چاہیے۔
- دونوں سروں پر نالیوں والے لیپت سٹیل کے پائپوں کے لیے، کوٹنگ سے پہلے بیس پائپ پر موجود نالیوں کو پروسیس کیا جانا چاہیے۔ کوٹنگ کے بعد مزید نالی کی پروسیسنگ نہیں کی جانی چاہئے۔ گروو پروسیسنگ کو CJ/T 156 کی دفعات کی تعمیل کرنی چاہیے۔
- دونوں سروں پر ساکٹ اور سپیگٹ کے ساتھ لیپت شدہ سٹیل کے پائپوں کے لیے، کوٹنگ سے پہلے ساکٹ اور سپیگٹ کو بیس پائپ پر پروسیس کیا جانا چاہیے، اور ان کے طول و عرض GB/T 13295 کی دفعات کے مطابق ہونے چاہئیں۔
- کوٹنگ سے پہلے، جستی تہوں کی سطح پر زنگ، تیل کے داغ یا آکسائیڈ فلموں کو دور کرنے کے لیے بیس پائپ کو سینڈ بلاسٹنگ یا ایسڈ اچار اور فاسفیٹنگ جیسے عمل کے ساتھ علاج کیا جانا چاہیے۔ DN>150 والے بیس پائپوں کے لیے، زنگ ہٹانے کے گریڈ کو GB/T 2.5-8923.1 میں بیان کردہ Sa2009 لیول کی ضروریات کو پورا کرنا چاہیے۔ علاج کے بعد بیس پائپ کی سطح پر لنگر پیٹرن کی گہرائی 40 μm سے 100 μm ہونی چاہئے۔
- غیر درست شدہ سلفر بیڈ اور سٹیل پائپ کے درمیان دس سینٹی میٹر کا فاصلہ رکھنے کی سفارش کی جاتی ہے جسے ضرورت کے مطابق ایڈجسٹ کیا جا سکتا ہے۔
ظاہری شکل کے تقاضے
- لیپت اسٹیل پائپ کی اندرونی اور بیرونی دیواریں ہموار اور رنگ میں بھی ہونی چاہئیں، بغیر کسی خرابی جیسے کہ خروںچ، پن ہولز یا غیر ملکی مواد۔
- DN≤150 کے ساتھ لیپت اسٹیل پائپوں کے لیے، وہ عملی استعمال کے لیے سیدھے ہونے چاہئیں یا فراہم کنندہ اور خریدار کے درمیان باہمی معاہدے کے ذریعے مخصوص موڑنے کے تقاضے ہونے چاہئیں۔ DN>150 کے ساتھ لیپت اسٹیل پائپوں کا موڑنے کا گھماؤ پائپ کی کل لمبائی کے 0.2% سے زیادہ نہیں ہونا چاہیے، اور دونوں سرے کے چہرے پائپ کے محور پر کھڑے ہونے چاہئیں۔
- ویلڈنگ کنکشن کے لیے استعمال ہونے والے لیپت سٹیل کے پائپوں کے لیے، پائپ کے سروں پر موجود اندرونی اور بیرونی کوٹنگز کو ہٹا دیا جانا چاہیے، اور پائپ کے سروں پر 100 ملی میٹر سے 150 ملی میٹر کی لمبائی کو محفوظ کرنا چاہیے۔
- لیپت اسٹیل پائپ پر کوٹنگ کے رنگ کا تعین سپلائر اور خریدار کے درمیان باہمی معاہدے کے ذریعے کیا جا سکتا ہے۔
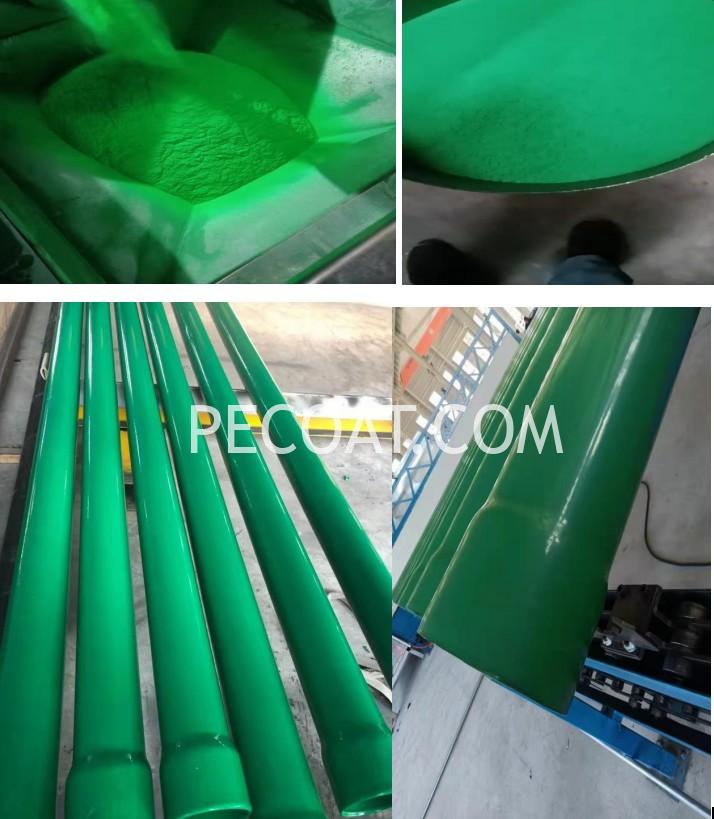
پاور کیبل نالی پائپ پولیتھیلین پاؤڈر کا پروجیکٹ کیس
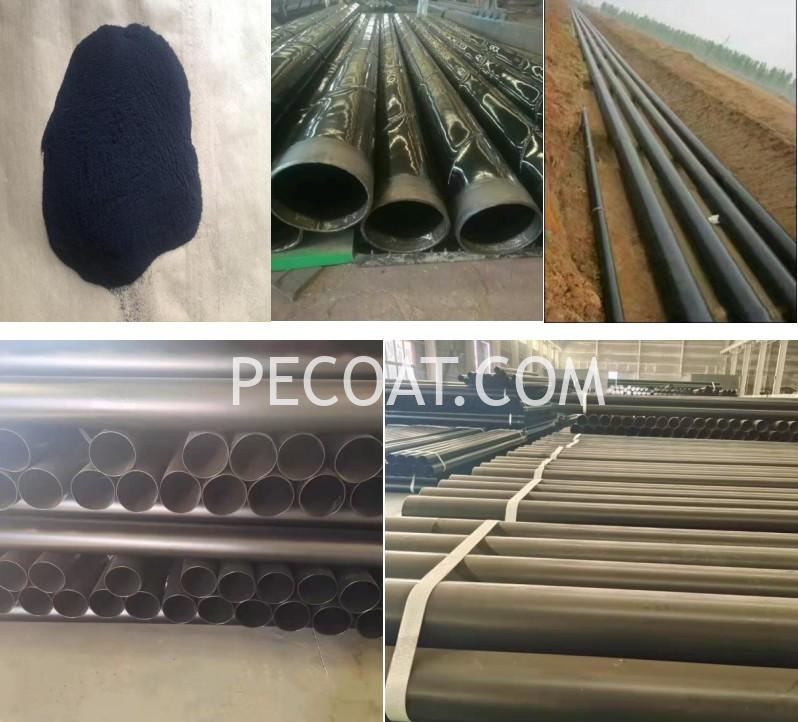
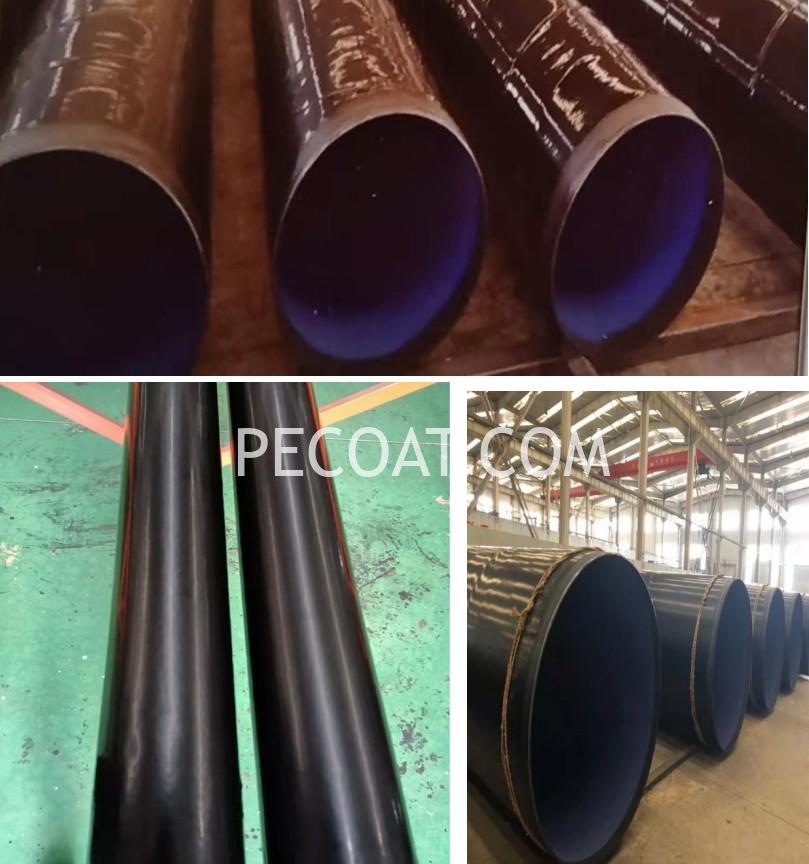
کوٹنگ کا طریقہ
متعلقہ اشاعت:
 ریفریجریٹر شیلف گرڈ ٹوکری کے لیے تھرمو پلاسٹک پولیتھیلین پیئ پاؤڈر کوٹنگ سفید رنگ
 PECOAT پینے کے پانی کی پائپ لائن کے لیے Polyethylene پاؤڈر کوٹنگ
 بیٹری باکس کنٹینر کے لئے پولی تھیلین پاؤڈر کوٹنگ
 ریفریجریٹر شیلف کے لئے فوڈ گریڈ پولی تھیلین پاؤڈر کوٹنگ
 PECOATمیٹل گارڈ باڑ کے لیے تھرمو پلاسٹک پاؤڈر کوٹنگ
 تھرموپلسٹک PVC ڈچ وائر میش سپاٹ ویلڈیڈ میش کے لیے پاؤڈر کوٹنگ
ہم پانی کے پائپ کے لیے پائپ کوٹنگ تلاش کر رہے ہیں، کیا یہ موزوں ہے؟
کیا آپ کے پاس 3LPE کوٹنگ ہے؟