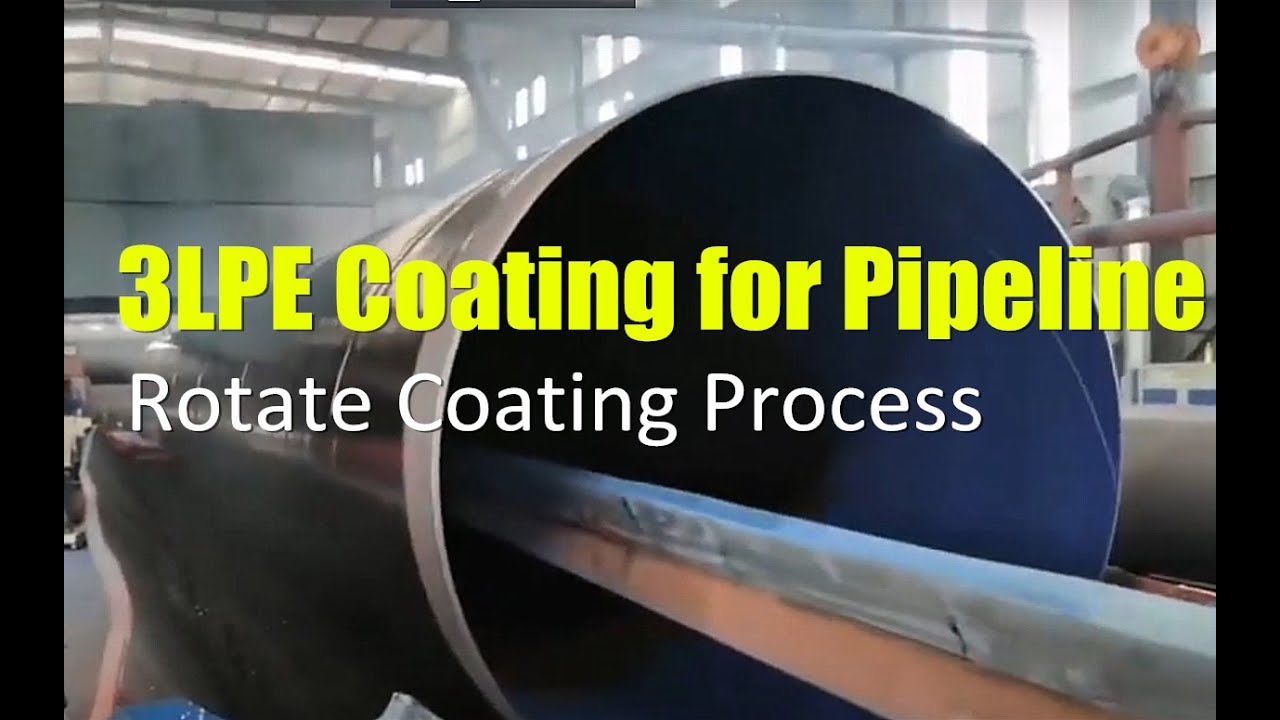
Fusion Bonded Epoxy FBE praškasti premaz za 3LPE cjevovod

Fusion Bonded Epoxy (FBE) premaz u prahu se obično koristi kao premaz za zaštitu od korozije za 3LPE cjevovode. Nanosi se na vanjsku površinu cjevovoda kako bi se osigurala izdržljiva i zaštitna barijera protiv korozije.
FBE praškasti premaz se obično nanosi elektrostatskim raspršivanjem ili metodom fluidiziranog sloja . Prah se zagrijava i topi na površini cjevovoda, formirajući kontinuirani i ujednačeni premaz. Nakon hlađenja, FBE premaz pruža odlično prianjanje i otpornost na hemikalije, vlagu i abraziju.
3LPE sistem premaza za cjevovode sastoji se od tri sloja: FBE prajmera, sloja ljepila i polietilenskog gornjeg premaza. Fusion Bonded Epoxy prajmer djeluje kao vezivno sredstvo između čelične površine i sloja ljepila, osiguravajući dobro prianjanje. Ljepljivi sloj pruža dodatnu zaštitu od korozije i služi kao vezivni sloj za polietilenski završni premaz.
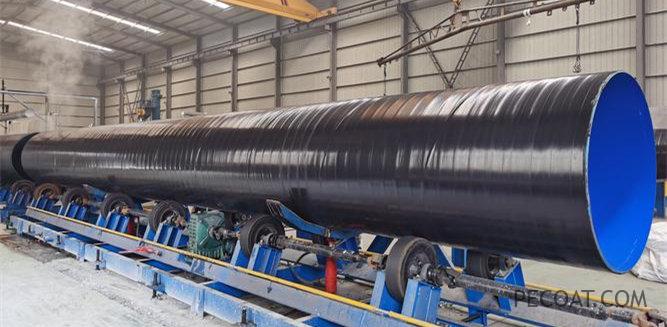
PECOAT® zajednički razvijen i proizveden Fusion Bonded Epoxy premaz u prahu visokih performansi, koji se uglavnom sastoji od specijalnih smola i fino formulisan sa odličnim aditivima i specifičnim sastojcima. Ima dobru kompatibilnost sa kopolimernim ljepilom u 3PE antikorozivnom materijalu za cjevovode, a koristi se za procese premazivanja ili uranjanja za izvođenje operacija i konstrukcija na komponentama čeličnih cijevi. Ne samo da ima odličnu otpornost na koroziju već i izvanredna mehanička svojstva, što ga čini pogodnim za različite klimatske uslove širom svijeta.
Boje: siva, plava, zelena, itd. mogu se prilagoditi.
Standardi izvršenja: GB/T 23257-2017 i SY/T 0315-2005.
karakteristike
- Ujednačena boja, bez nakupljanja ili nakupljanja
- Visoka čvrstoća vezivanja sa antikorozivnim slojem lepka
- Vrhunske performanse katodnog pilinga i dielektrična čvrstoća
- Jaka otpornost na hemijsku koroziju kao što su kiseline, alkalije
Powder Performance

Performanse premaza

Metoda primjene epoksidnog smola
- Uklonite rđu, ulje i ostatke s površine čelika: tretman sačmarenjem i pjeskarenjem do nivoa Ss2.5 navedenog u GB/T8923; Dubina uzorka sidra od 50-70 um; Otpuhnite prašinu i abrazive s površine čelika .
- Temperaturu predgrijavanja antikorozivnih dijelova treba kontrolisati na 200-240 ℃, a stvarna konstrukcija se može podesiti prema uvjetima izgradnje na licu mjesta.
- Koristiti elektrostatičku metodu prskanja za rad u građevinarstvu (napon između 60-90kv, razmak prskanja između 150-200mm), debljina premaza 100-150um.
- Okolina za gradnju treba da bude suva i čista.
- Epoksidni prah treba otvoriti i koristiti po potrebi, a preostale proizvode treba na vrijeme zatvoriti kako bi se izbjeglo zagađenje prašinom i vlaga u zraku.

Pakovanje i skladištenje Fusion Bonded Epoxy
- Karton i unutrašnja zatvorena vreća za pakovanje: 25 kg/kutija.
- Izbjegavajte izlaganje suncu, kiši, dalje od vatre, temperatura je ≤35℃ odgovarajuća.
- Visina naslaga ≤5 slojeva kako bi se izbjegao pritisak, osigurala nepropusnost, spriječila vlagu (relativna vlažnost < 75%).
- Rok trajanja 12 mjeseci.
Zdravlje, sigurnost i zaštita okoliša
- Tokom upotrebe potrebno je pojačati zaštitu nošenjem maski za prašinu i zaštitnih naočara kako bi se spriječilo prodiranje prašine u usta i oči.
- Mora se koristiti u dobro provetrenom okruženju, a koncentracija prašine u vazduhu mora biti manja od 20g/cm3 kako bi se izbegle eksplozije.
- Pušenje je zabranjeno na mjestu korištenja, a otvoreni plamen je strogo zabranjen. Aparati za gašenje požara moraju biti obezbeđeni, a planovi za vanredne situacije moraju biti pripremljeni unapred.
- Ako se udiše ili proguta, odmah potražite medicinsku pomoć.
- Preostali otpad se ne može ponovo koristiti i treba ga poslati na stanicu za smeće na centralizovani tretman.