
Automatische Fließbett-Pulverbeschichtungsanlage für Kühlschrankgitterregale
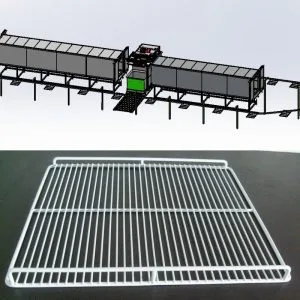
DESIGN KONZEPT
Diese vollautomatische Wirbelbett Tauchbeschichtung Die Linie ist speziell für Kühlschrankgitter, Grills, Regale und Körbe konzipiert, wobei präzise Anpassung und effiziente Produktion im Mittelpunkt stehen. Mit dem Ziel, Werkstückgrößen von maximal 1005 × 577 × 40 mm und regulären 300 × 500 × 10 mm zu erreichen, sind die Anlagenparameter sorgfältig aufeinander abgestimmt: Das 1600 × 600 mm große Hängetablett sorgt für Ladestabilität, und der 13 m × 1 m × 1.2 m große Vorwärmofen und der 10 m × 1 m × 1.2 m große Nachwärmofen (beide erreichen 400 °C) erfüllen die Heizanforderungen von Werkstücken unterschiedlicher Spezifikationen. Die Produktionskapazität ist flexibel und effizient ausgelegt, mit maximal 200 Stück pro Stunde für große Werkstücke und 500 Stück pro Stunde für reguläre Werkstücke. Die durchschnittlichetput von 320 Stück pro Stunde kann mit dem Rhythmus der Massenproduktion mithalten.
DESIGN-GRUNDLAGE
| Maximale Werkstückgröße | 1005 × 577 × 40mm |
| Normale Werkstückgröße | 300 × 500 × 10 mm |
| Heizquelle | Elektrizität |
| Stellfläche der Ausrüstung | 25 Meter × 9 Meter, Höhe 3.5 Meter |
| Stromquelle | Automatischer Typ |
| Produktion Output |
|
ZU BESCHICHTENDES WERKSTÜCK


Spezifikationen
| Maximale Werkstückgröße | 1500 × 600 × 10mm |
| Normale Werkstückgröße | 300x500x10mm |
| Output Tragkraft | 320 Stück / Stunde |
| Größe des Hängetabletts | 1600mm × 600mm |
| Größe des Vorheizofens | 13m * 1m * 1.2m |
| Größe des Nachheizofens | 10m * 1m * 1.2m |
| Maximale Temperatur des Vorheizofens | 400 ℃ |
| Maximale Temperatur des Nachheizofens | 400 ℃ |
| Spannung: | 380V 50HZ |
| Druck der Druckluft | 0.6Mpa |
Zeichnungen entwerfen
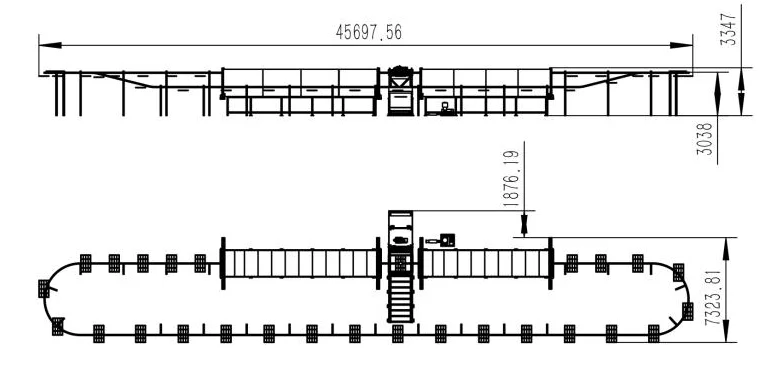
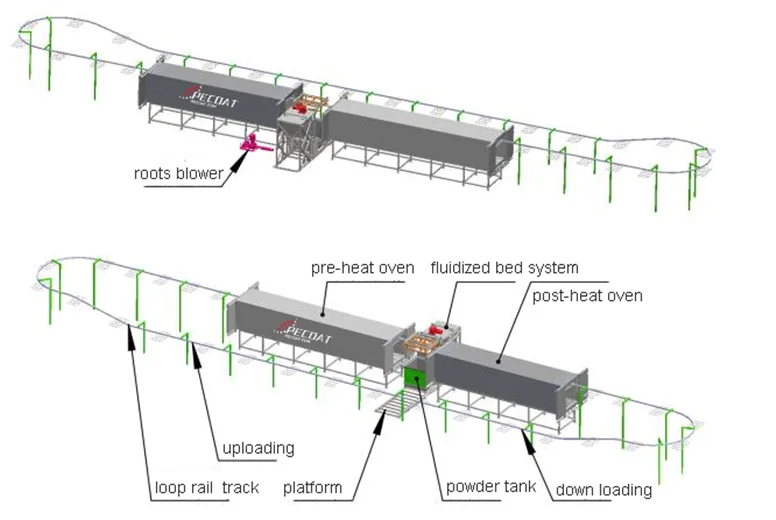
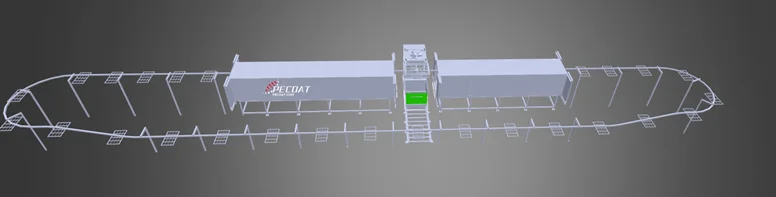
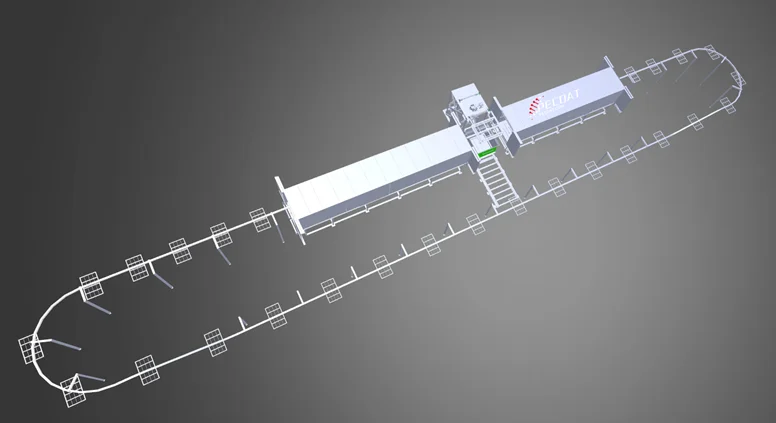
Operationsverfahren
- Überprüfen Sie, ob alle Teile betriebsbereit sind: Die Temperatur in beiden Öfen ist auf den angegebenen Wert gestiegen. Der Pulverbehälter ist mit Pulver gefüllt und in kochendem Zustand.
- Im Hochladebereich beginnen die Arbeiter damit, das Werkstück auf der Aufhängeplatte aufzuhängen.
- Schalten Sie die Linie ein, die Schleifenschiene schickt das Werkstück zum Vorheizen des Ofens.
- Arbeiter laden weiterhin Werkstücke hoch
- Nach dem Vorwärmen wird das Werkstück in ein Wirbelschichtsystem eingetaucht, um Pulver zu tauchen
- Nach dem Eintauchen des Pulvers senkt sich das Wirbelbett ab und schüttelt dabei das überschüssige Pulver ab
- Die Ringbahnstrecke fährt weiter
- Das Werkstück gelangt zum Aushärten und Nivellieren in den Nachheizofen.
- Die Arbeiter laden das Werkstück herunter, nachdem es den Nachwärmofen verlassen hat
- Nächster Schleifenstart
Zusammenhängende Posts:
 Automatische Fließbett-Pulverbeschichtungsanlage für Zaunpfosten, geschweißte Maschendrahtgeflechte, Tore und Y-Arme
 Halbautomatische Tauchpulverbeschichtungsanlage für Metalldrahtregale
 Halbautomatische Wirbelschicht-Tauchbeschichtungsanlage für geschweißte Metallrahmen
 Automatische Kunststoff-Pulverbeschichtungsanlage für Baustahlstangen
 Halbautomatische Tauchpulverbeschichtungsanlage für Anti-Kletter-Netzdraht
 Thermoplastische Polyethylen-PE-Pulverbeschichtung in weißer Farbe für Kühlschrankregale, Gitter, Körbe
Kommentarfunktion ist geschlossen