Thermoplastische PE-Polyethylen-Pulverbeschichtung




- Gute chemische Beständigkeit
- Erhöhte Temperaturbeständigkeit
- Hervorragende mechanische Beständigkeit
- Lebensmittelkontakt
- Umweltfreundlichkeit
- Glatte Oberfläche
- Gute Oberflächenhärte
- Langfristige Haltbarkeit
- Überlegene Korrosionsbeständigkeit
- Hohe Stoß- und Abriebfestigkeit
- UV-Stabilität
- Witterungsbeständigkeit (Klima, Feuchtigkeit, Temperaturschwankungen)
- Schutz von verzinkten Untergründen
- Umweltfreundlichkeit
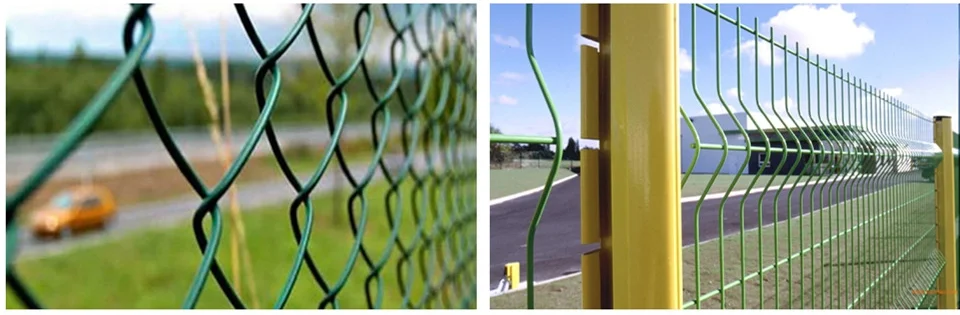
- Gute Temperaturbeständigkeit
- Gute UV-Stabilität, kein Vergilben weißer Produkte
- Flexible Beschichtung, keine Gefahr von Rissen, Abplatzungen oder Abplatzungen
- Umweltfreundlichkeit
- Gute Metallabdeckung, auch für scharfe Kanten und Schweißnähte
- Glatte Oberfläche
- Gute Oberflächenhärte

- Hervorragende chemische und Korrosionsbeständigkeit
- Hohe Stoß- und Abriebfestigkeit
- UV-Stabilität
- Schutz von verzinkten Untergründen
- Sanfte Haptik
- Umweltfreundlich (keine VOC, halogenfrei, BPA-frei)
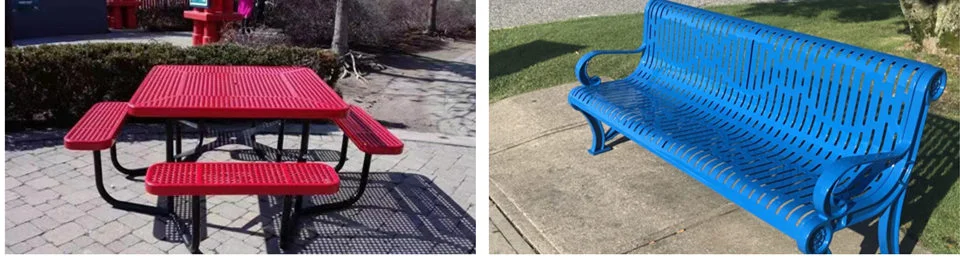
- Säurebeständigkeit
- Hervorragende Haftung bei gleichzeitiger Flexibilität
- Hervorragende Isolationseigenschaften
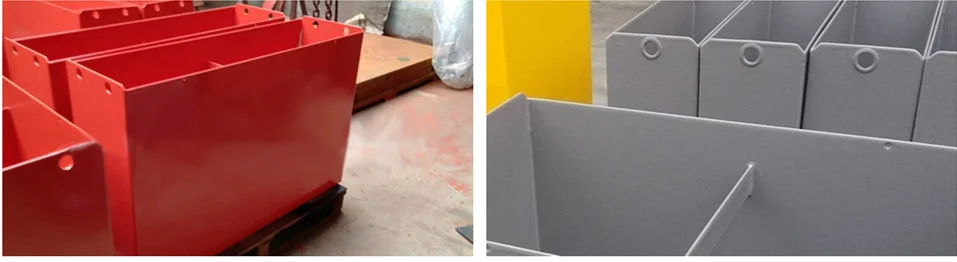
- Hervorragende Korrosionsbeständigkeit, Ölbeständigkeit
- Hohe Stoß- und Abriebfestigkeit
- UV-Stabilität
- Hohe Haftung und Flexibilität
- Elektrische Isolierung
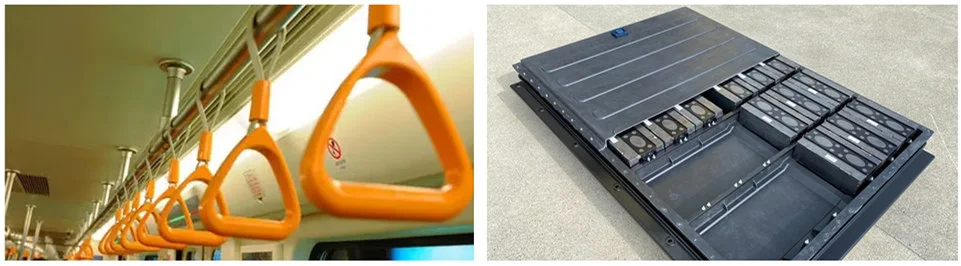
PECOAT® Fire Extinguisher Cylinder Coating wurde speziell für die Innenbeschichtung von mit Wasser und Schaum gefüllten Feuerlöschern entwickelt. Es wird durch Rotationsbeschichtung auf Metallzylinder aufgetragen, um eine Schutzbeschichtung mit ausgezeichneter Beständigkeit gegen wässrige Umgebungen, einschließlich des Schaumbildners AFFF, zu erhalten beständig gegen bis zu 30 % Frostschutzmittel (Ethylenglykol).

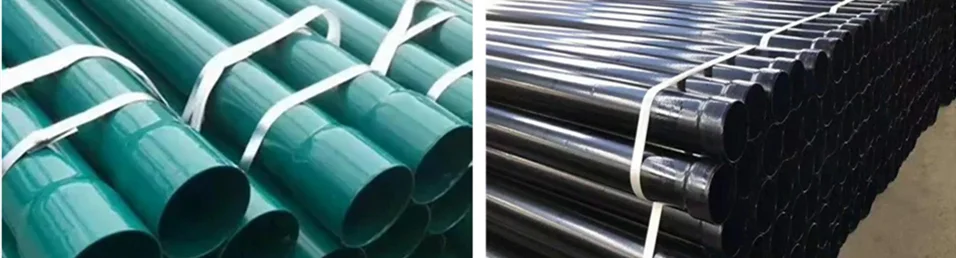
Stromkabelkanäle sind ein Verbundmaterial aus Stahlrohren als Basis, das durch ein spezielles Verfahren an den Innen- und Außenwänden mit einer Polyethylen-Pulverbeschichtung beschichtet und bei hoher Temperatur ausgehärtet wird. Aufgrund seiner guten antistatischen und anti-externen Signalinterferenzfähigkeiten wird es in Stromschutzprojekten in verschiedenen Umgebungen eingesetzt.
PECOAT® PP506 Polyethylenpulver ist für die Beschichtung von Kabelrohren (Stromrohren) bestimmt. Es handelt sich um einen lösungsmittelfreien, 100 % festen Pulverlack, der mit Hochleistungspolyethylen als Basisharz entwickelt und mit verschiedenen Spezialharzen kombiniert wird. Dieses Produkt zeichnet sich durch eine extrem hohe Haftung, hervorragende Alterungsbeständigkeit, Witterungsbeständigkeit, gute Fließfähigkeit und Eigenschaften wie Lösungsmittelfreiheit, Schadstofffreiheit, Umweltfreundlichkeit und Energieeinsparung aus.
Lesen Sie mehr >>
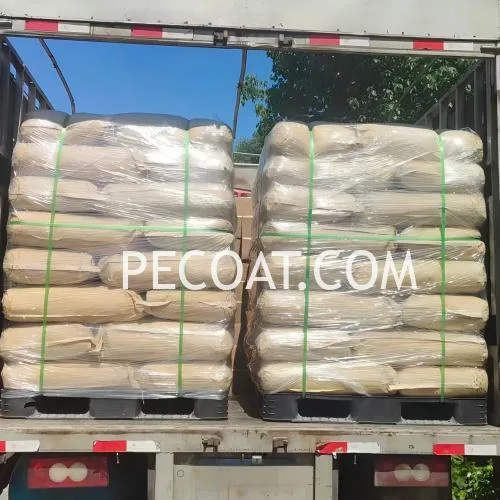
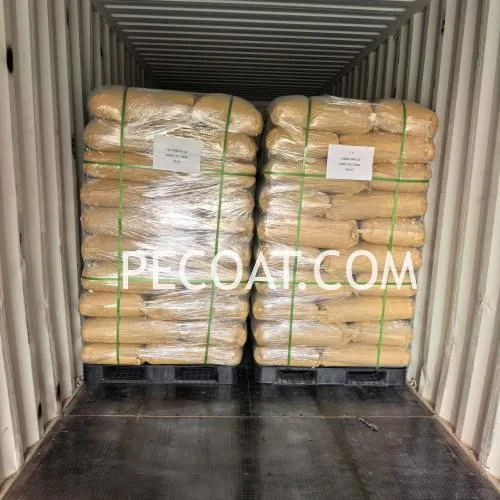
25kg/Beutel
PECOATDie Pulverbeschichtung aus thermoplastischem Polyethylen ® wird zunächst in einer Plastiktüte verpackt, um zu verhindern, dass das Produkt verunreinigt und feucht wird, und um ein Austreten des Pulvers zu verhindern. Anschließend werden sie in einem gewebten Beutel verpackt, um ihre Unversehrtheit zu bewahren und zu verhindern, dass der innere Plastikbeutel durch scharfe Gegenstände beschädigt wird. Abschließend werden alle Säcke auf Paletten gepackt und mit einer dicken Schutzfolie umwickelt, um die Ladung zu sichern.
Jetzt versandfertig!
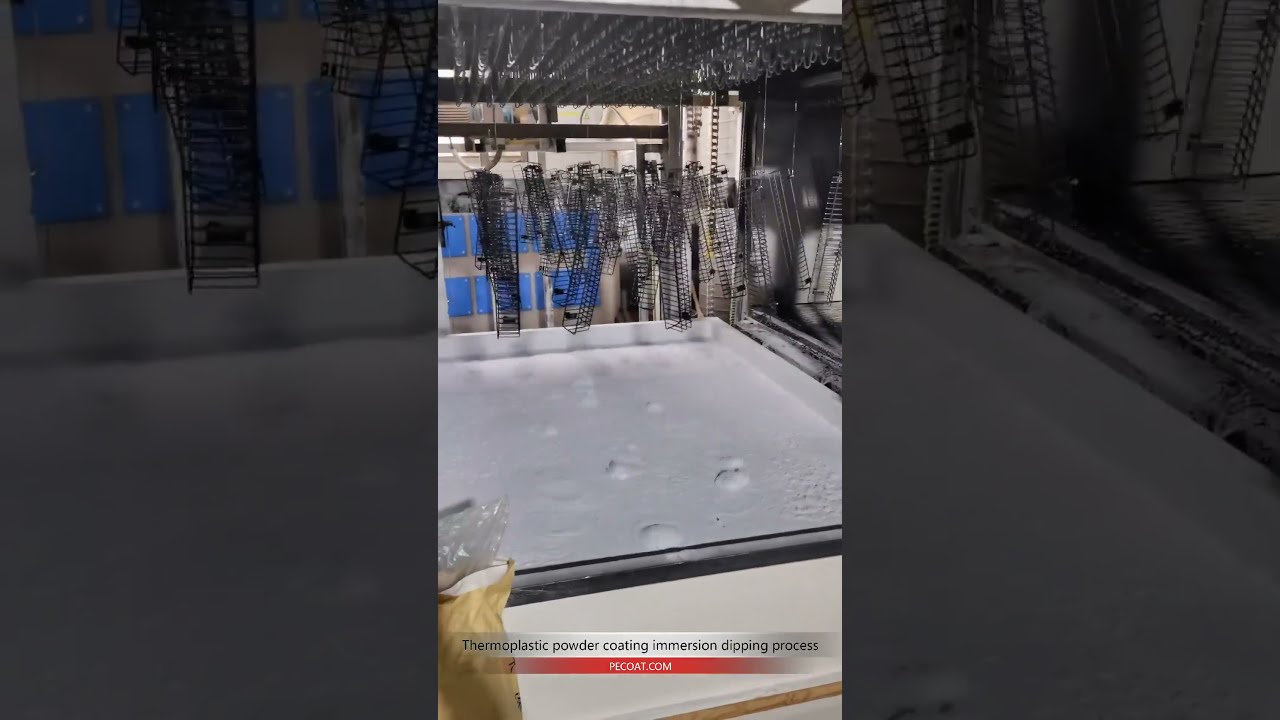
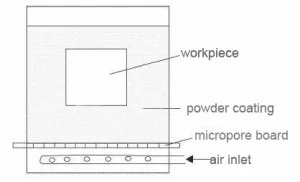 Das vorgewärmte Werkstück wird vollständig eingetaucht Wirbelbett. Beim Kontakt mit dem Werkstück schmilzt das Pulver und das Werkstück wird anschließend aus dem Wirbelbett gehoben. Anschließend wird das Werkstück abgekühlt, um eine hochwertige Beschichtung zu hinterlassen.
- Vorbehandlung: Öl und Rost durch chemische Methode oder Sandstrahlen entfernen.
- Vorwärmen des Werkstücks: 250–320 °C [je nach Werkstück angepasst].
- Wirbelschichttauchen: 4-8 Sekunden [je nach Werkstück angepasst].
- Nacherhitzen (optional): 180-250℃, 5 Minuten [Vorteil für eine bessere Oberfläche].
- Kühlung: Luftgekühlt oder natürlich gekühlt.
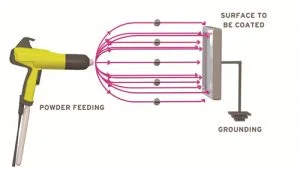 Unsere elektrostatischen Serien kryogen gemahlener Pulver sind fein genug, um elektrostatisch aufgeladen und auf geerdete Metallwerkstücke gesprüht zu werden. Anschließend werden die Metallwerkstücke in einen Industrieofen gelegt und erhitzt, bis das Pulver schmilzt. Anschließend werden die Gegenstände abgekühlt, sodass eine hochwertige Beschichtung entsteht.
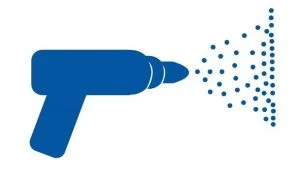 Das zu beschichtende Werkstück wird je nach Beschaffenheit, Dicke und Wärmekapazität auf die entsprechende Temperatur vorgewärmt. Ungeladenes Pulver wird auf das heiße Metall geblasen, wo es schmilzt und eine Beschichtung bildet. Anschließend lässt man das Werkstück abkühlen, um eine hochwertige Beschichtung zu hinterlassen.
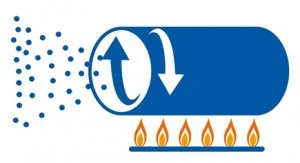 Der zu beschichtende Gegenstand, typischerweise eine Flasche, ein Rohr oder ein Zylinder, wird auf die erforderliche Temperatur erhitzt. Wirbelschichtpulver wird dann in das Objekt injiziert. Anschließend wird das Objekt sofort gedreht und geschüttelt, um eine vollständige und gleichmäßige Beschichtung im Inneren der Flasche zu erzielen. Anschließend wird überschüssiges Pulver aus dem Objekt geschüttet.
 Das thermoplastische Pulver wird durch die Pistolendüse verteilt und in die um die Düse erzeugte Flamme geblasen. Das Pulver schmilzt beim Übergang von der Pistole zur Werkstückoberfläche und verwandelt sich bei Kontakt mit dem Werkstück sofort in eine feste Beschichtung.
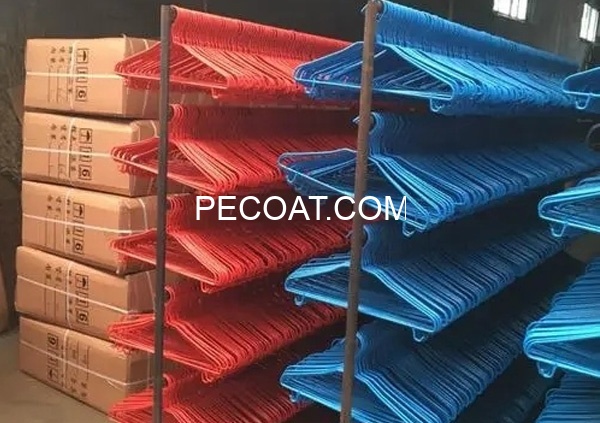 PECOAT®315 PE-Pulverbeschichtung für Kleiderbügel
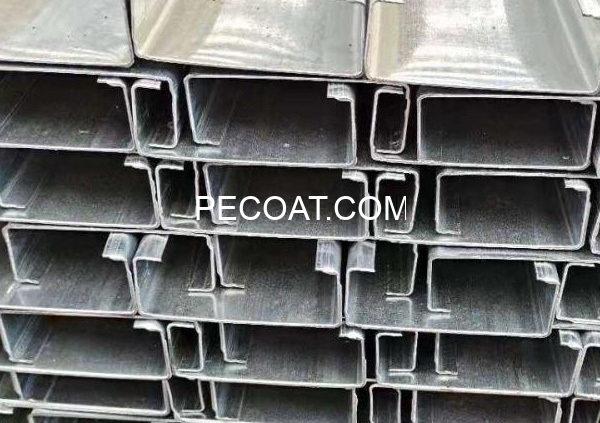 PECOAT® Polyethylenpulver für Stahl vom Typ C
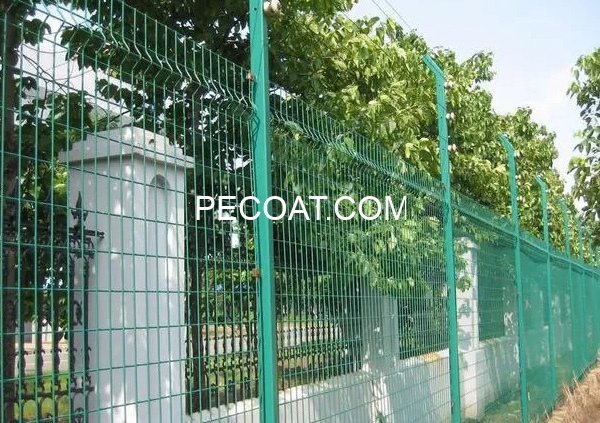 Autobahn-Leitplanke lackiert mit PECOAT® Polyethylenpulver
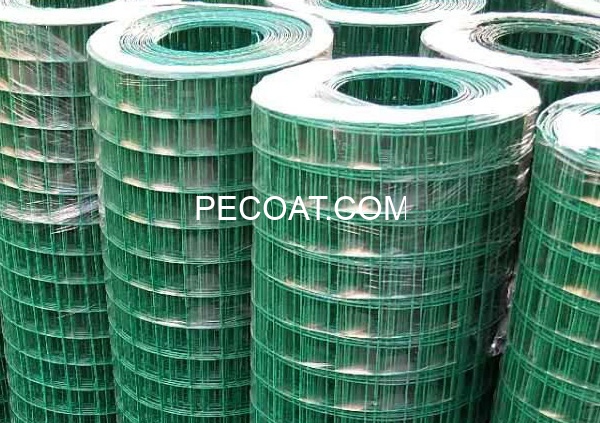 PECOAT® PVC und Polyethylenbeschichtungen für Drahtgeflechte
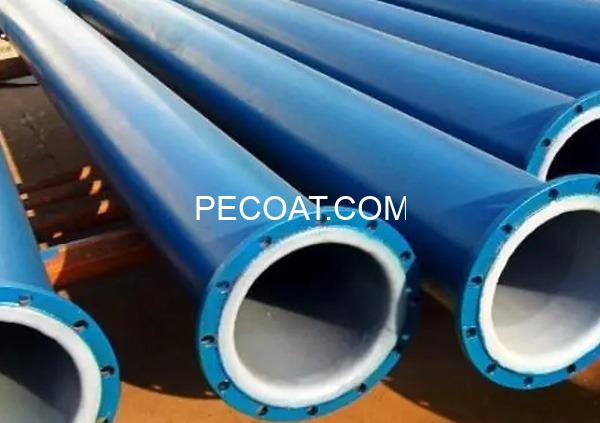 PECOAT® Thermoplastische Beschichtung für korrosionsbeständige Rohre
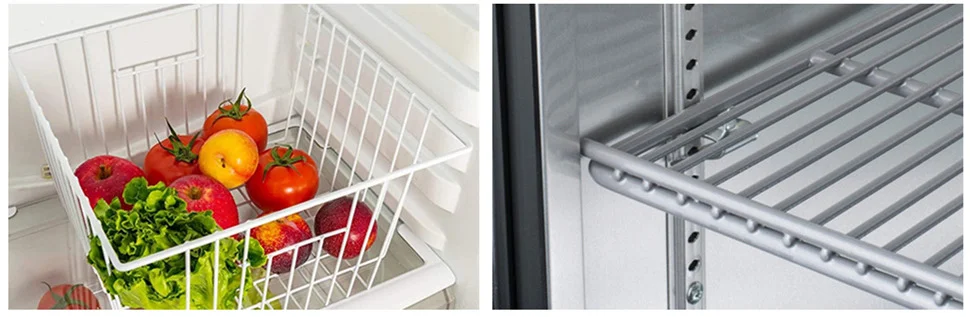
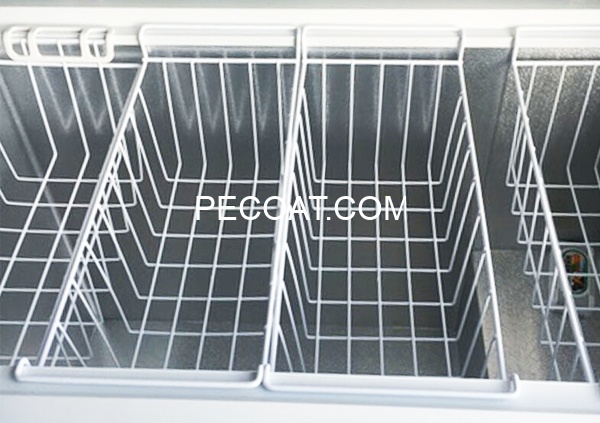 PECOAT® PE-Pulver für Kühlschrankgitter und Drahtkorb.
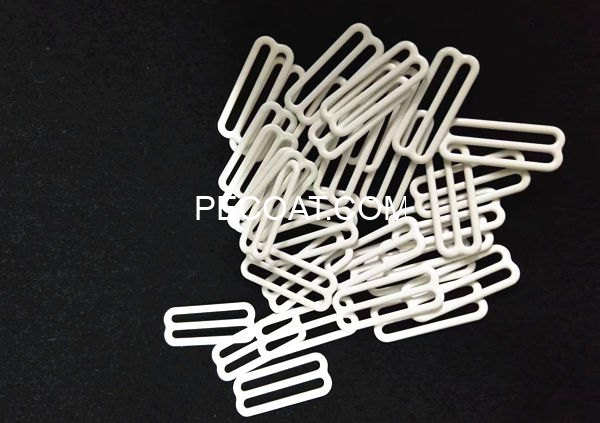 PECOAT® PES-Polyethylen-Pulverbeschichtung für Büstenhalter-Clips. Ausgezeichnete Verschleißfestigkeit
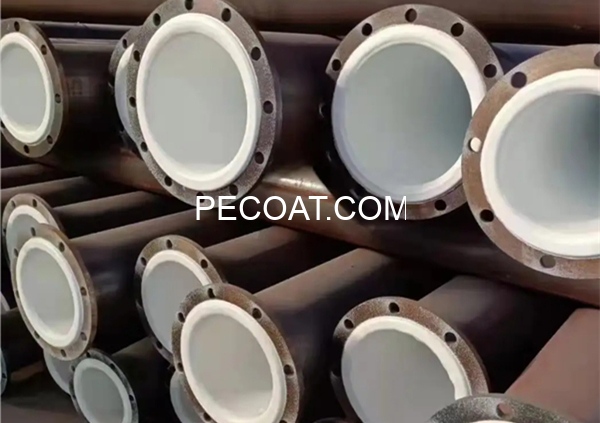 PECOAT® PE-Beschichtungspulver für Stahlrohre
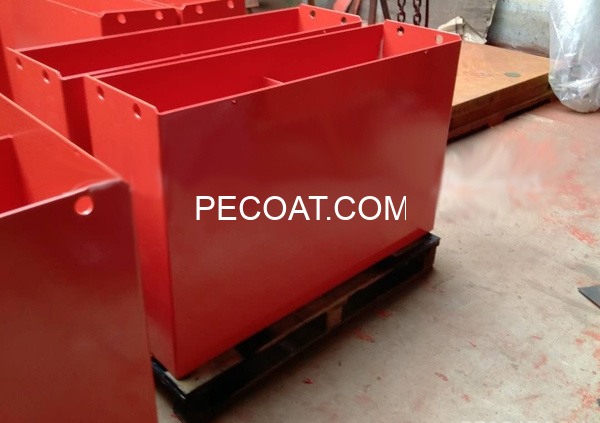 PECOAT® thermoplastisches Pulver für Batteriekasten, hoher Korrosionsschutz
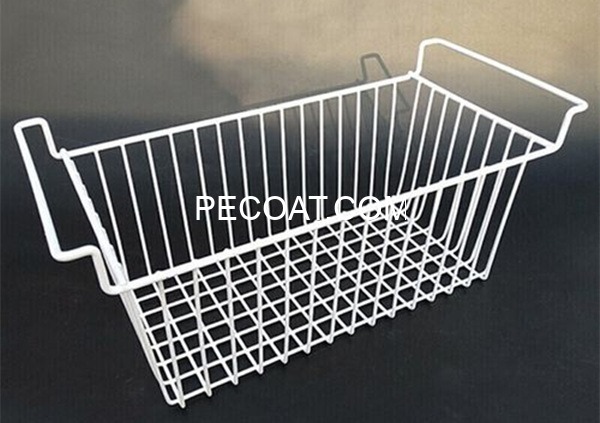 Kühlschrank-Drahtkorb beschichtet mit PECOAT® 201 PE-Pulver
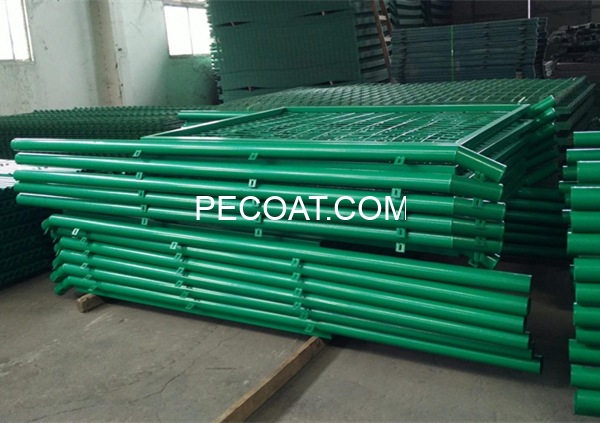 PECOAT270 Polyethylen-Pulverbeschichtung für Stahlrohre
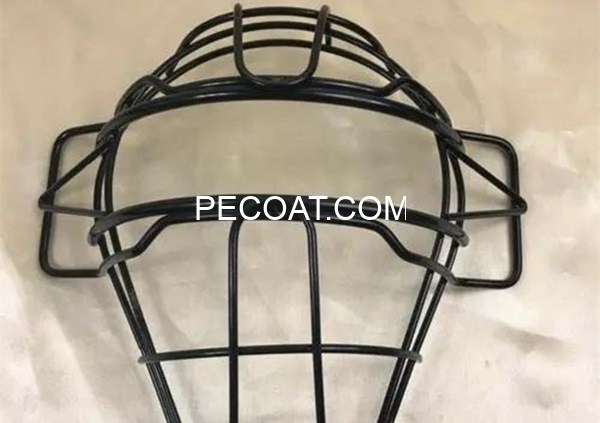 Sportausrüstung Eisenmaske beschichtet mit PECOAT®301 PE-Pulver
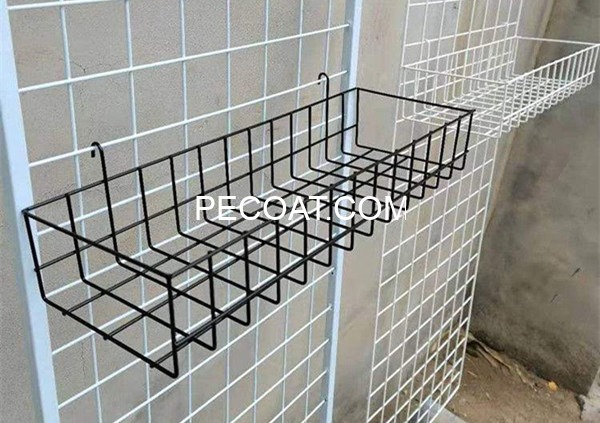 Drahtregale, beschichtet mit PECOAT® PE-Pulver
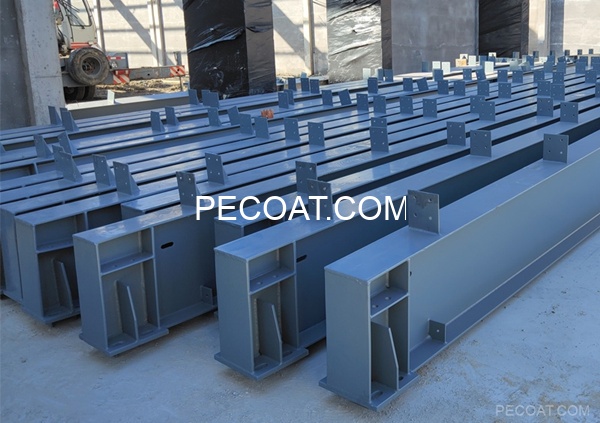 PECOAT® PE-Pulver für C-Typ-Stahlkonstruktionen, sehr hoher Korrosionsschutz
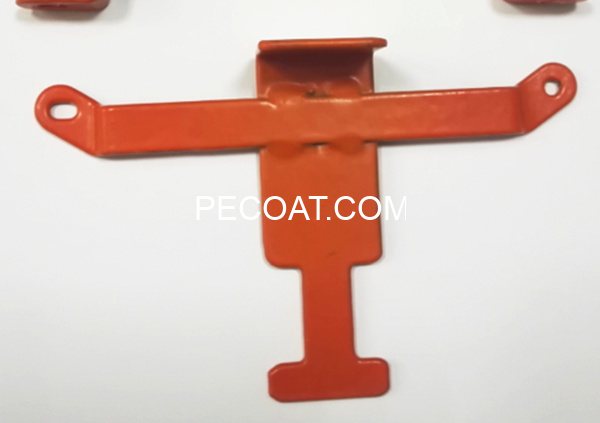 PECOAT® Thermoplastische Pulverbeschichtung für Batterieklemmen
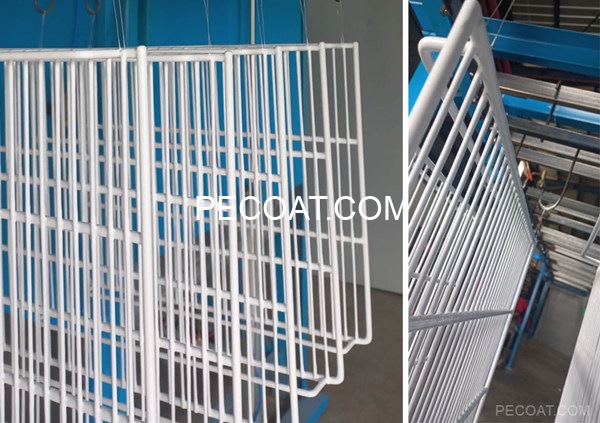 PECOAT® 236 Polyethylen-Pulverbeschichtung für Gefrierregale
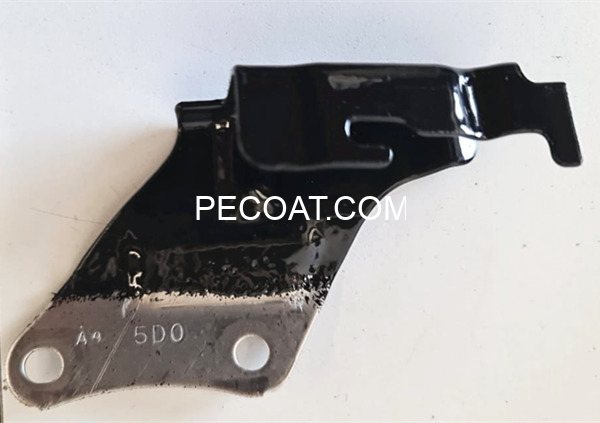 PECOAT® 400 Schwarze PE-Pulverbeschichtung für Scharnierverschlüsse
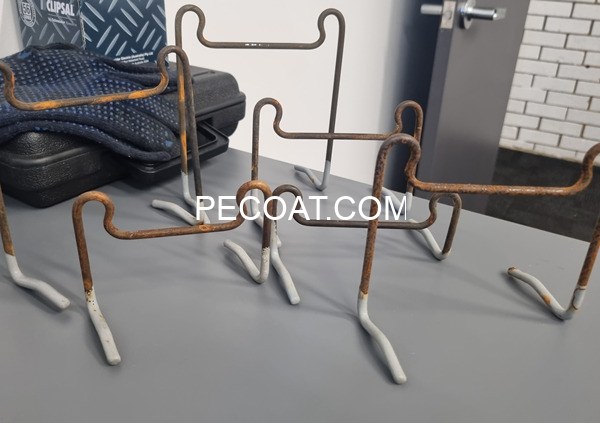 PECOAT® 301 graue PE-Pulverbeschichtung für Bewehrungsstäbe
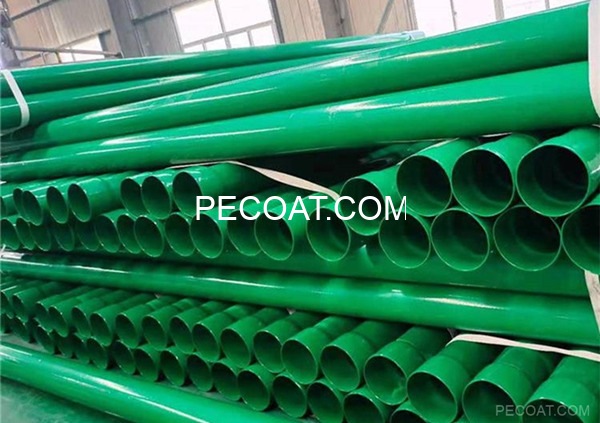 PECOAT® PP507 Grüne Farbe für Kabelkanäle, Stahlrohre
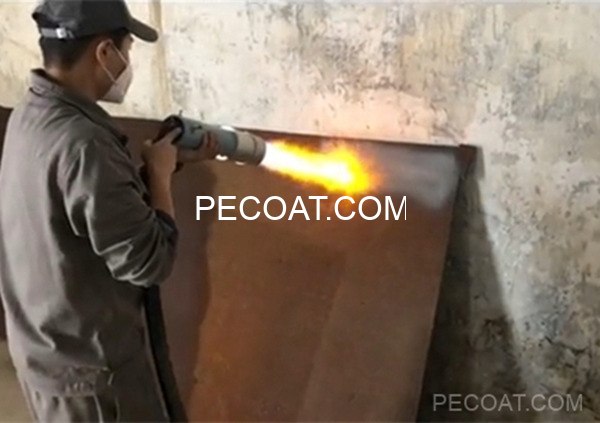 PECOAT® Thermoplastisches Pulver zum Flammspritzen
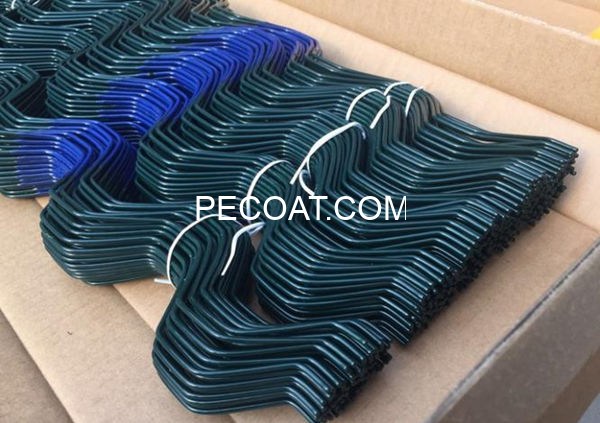 PECOAT® PE-Kunststoff-Pulverbeschichtung für Wackeldraht für Gewächshäuser
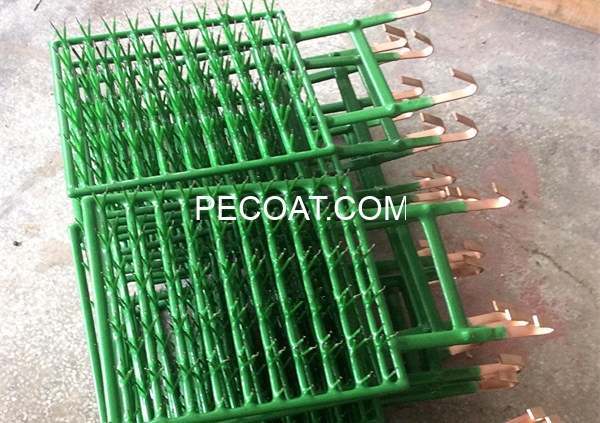 PECOAT® PE-Pulver zum Plattieren von Gestellen und Vorrichtungen, beständig gegen Säure und hohe Temperaturen
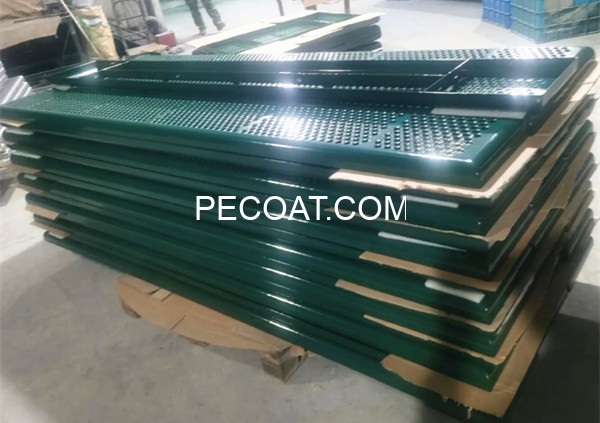 Thermoplastische PE-Pulverbeschichtung für Netzpaneele von Strandstühlen und Parkstühlen
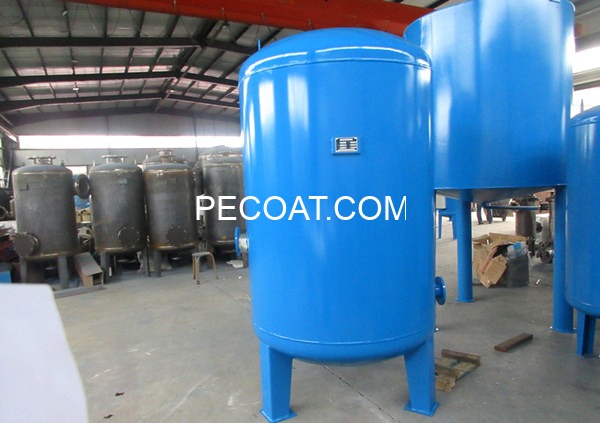 PECOAT® Thermoplastische PE-Pulverbeschichtung für Lagertanks ohne Turm