Technologie de moulage par trempage et son application dans l'automobile

Les ingénieurs de l'industrie automobile maîtrisent parfaitement les techniques de moulage par injection, de moulage par compression, de galvanoplastie, de pulvérisation et d'autres méthodes de moulage bien établies. Cependant, la technologie de moulage par immersion du plastique peut leur être relativement inconnue, car elle n'a pas été largement mise en œuvre dans certains pays en développement, avec une histoire de seulement près de 30 ans. À l'inverse, dans les régions développées comme les États-Unis et l'Europe, la technologie de moulage par immersion a été largement développée depuis la Seconde Guerre mondiale, utilisée à l'origine pour la protection des composants militaires tels que ceux que l'on trouve dans les automobiles et les avions. Cette technologie a une histoire de près de 70 ans.
Technologie de moulage par trempage développée grâce à la découverte de PVC plastisol matériau, un matériau sol liquide créé à partir de PVC poudre de plastique et plastifiant. Ce matériau a été découvert pour la première fois en 1913 et son utilisation s'est généralisée pendant la Seconde Guerre mondiale.
Processus de moulage par immersion
Le processus de traitement du moulage par immersion est illustré ci-dessous :
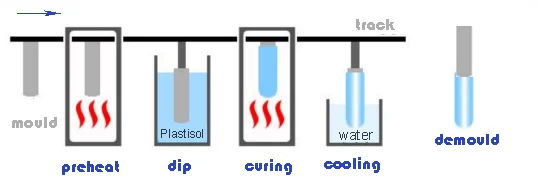
Le processus de moulage par trempage comprend cinq étapes principales : le préchauffage, le trempage, le durcissement, le refroidissement et le démoulage. Après avoir subi un post-traitement (coupe de queue), le produit est considéré comme un produit fini. Enfin, il subit le tri, l'emballage et le stockage.
Préchauffage
L'objectif est de permettre au plastisol liquide de s'adsorber sur la surface du moule chauffé. En raison des variations de taille du moule et du type de plastisol, la température et la durée de préchauffage peuvent différer. Généralement, les moules plus grands nécessitent une température plus élevée et une durée plus longue, tandis que les moules plus petits subissent une température plus basse et une durée plus courte. De plus, le matériau et la capacité thermique du moule, ainsi que l'épaisseur et la dureté du produit, peuvent varier, nécessitant des températures et des durées de trempage différentes. Il est donc essentiel d’effectuer des tests basés sur des circonstances spécifiques pour déterminer les paramètres optimaux du processus.
Plongement
Le moule chaud est immergé dans le plastisol liquide à une vitesse inférieure à 10 mm/s et la vitesse de levage du moule est inférieure à 5 mm/s. Le temps de trempage est ajusté en fonction de la taille et de l'épaisseur du produit, allant généralement de 1 à 60 secondes.
Durcissement (plastification)
L'objectif est de garantir que le produit parvienne à un durcissement complet et prenne sa forme définitive. La température et le temps de durcissement doivent être ajustés en fonction du matériau du moule, de la taille du volume ainsi que de la dureté et de l'épaisseur souhaitées du produit. Généralement, la température de durcissement se situe entre 200 et 350 degrés Celsius, tandis que le temps de plastification s'étend de 10 à 90 secondes.
Refroidissement
Le but est d'améliorer l'efficacité de la production de masse, les méthodes de refroidissement incluent le refroidissement par eau et le refroidissement par air.
Démoulage
La méthode de démoulage des produits imprégnés de plastisol est généralement un démoulage pneumatique. De plus, aucun démoulage n’est requis pour les produits enduits par trempage.
Matériaux Plastisol pour le moulage par trempage
Il existe actuellement trois principaux types de matériaux plastisol liquides :
- Latex avec de l'eau comme milieu de dispersion, tel que le latex naturel, le latex synthétique (caoutchouc nitrile, caoutchouc polyisoprène, polyuréthane, etc.) ;
- Solutions polymères avec des solvants (xylène, tétrahydrofuranne, diméthylacétamide, etc.) comme milieu de dispersion, tels que le polyuréthane, solution liquide de caoutchouc de silicone ;
- Sol plastifiant (se réfère principalement à PVC plastisol), c'est-à-dire le sol de suspension liquide préparé par un plastifiant et PVC pâte.
Les exigences relatives aux matériaux utilisés dans les équipements de trempage diffèrent selon le type d'équipement et son application prévue. Cet article présente principalement les exigences relatives aux matériaux pour PVC plastisol. PVC Le sol plastifiant se distingue des deux autres types de matériaux, car le milieu de dispersion est un plastifiant qui reste non volatil pendant le processus de durcissement thermique. Il est compatible avec le PVC plastifiant en pâte, donnant une forme molle (état caoutchouteux) ou semi-dure de PVC Matériau.En raison de son traitement simple, de son rendement élevé (ne nécessitant aucun dispositif de récupération par volatilisation dans le processus de l'équipement), de son faible coût des matériaux, de sa douceur et de ses excellentes propriétés électriques, PVC Le sol est devenu un matériau de trempage largement utilisé. Il est largement utilisé dans divers domaines tels que l'énergie (barre omnibus), les pièces électriques, les nécessités quotidiennes, la protection des communications par fibre optique et la protection de la santé médicale. Aux États-Unis, en Europe, au Japon et en Inde, la promotion de PVC la technologie du plastique est plus mature. La Chine est une puissance dans PVC production et exportation; cependant, c'est PVC La technologie du plastisol a démarré tardivement.
Avec l'avancement de la technologie des matériaux et l'expansion des domaines d'application, les fonctions de PVC Les matériaux plastisol ont progressivement augmenté, comprenant principalement les produits ignifuges, résistants aux rayons UV, isolants, de qualité alimentaire, biocompatibles (médicaux), sans phtalates et résistants à l'huile. Parmi eux, PVC Le plastisol contenant des phtalates a été le premier à être restreint par l'Europe (les phtalates interfèrent avec le système endocrinien masculin, augmentent la probabilité de cancer du sein chez la femme), et progressivement régularisé, de manière à limiter l'utilisation de certains plastifiants conventionnels, les réglementations REACH/RoHS de l'UE deviennent de plus en plus strictes.
L'application de la technologie de moulage par trempage dans les automobiles
Le matériau Plastisol dans l'industrie automobile a été la première application du moteur Ford en 1959, la Chine a commencé à développer l'automobile PVC matériau plastisol dans les années 1980, la consommation générale de 6 à 10 kg, ce qui représente environ 35 % de la quantité totale de colle. Tels que les revêtements de protection du châssis de la voiture et les matériaux d'étanchéité pour différentes parties de la voiture. Une voiture, de la roue à la plus petite vis, il existe plus de 10,000 XNUMX pièces de protection, ces pièces sont principalement des revêtements plastiques, des capuchons de protection, des gaines, des bagues, etc. Les accessoires ont des formes différentes et une conception structurelle flexible, ce qui convient le mieux à la production par technologie de trempage.
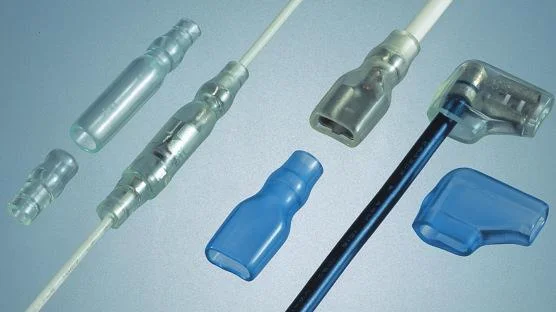
Gaine de faisceau de câblage automobile
La gaine en plastique est utilisée pour les faisceaux de câbles automobiles, en particulier pour la protection des bornes des faisceaux de câbles automobiles, avec des fonctions d'isolation, ignifuges, de résistance à la température et de protection de l'environnement.
Protection contre la décharge de la batterie
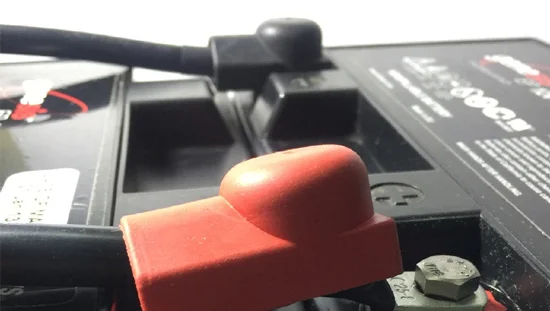
La technologie de moulage par immersion du plastique est utilisée pour la protection isolante des joints de batterie et des barres de cuivre des nouvelles batteries énergétiques. Il présente les caractéristiques d’une conception de structure flexible, d’un cycle de développement rapide et d’une personnalisation.
Serre-fil automobile et protection des poteaux
La technologie d'imprégnation est utilisée pour la protection des pièces de serre-fils et de tiges automobiles, qui peuvent former une protection flexible et des fonctions anti-corrosion et anti-poussière.