Polyetyleen poedercoating foar Power Cable Conduit Pipe

In stroomkabelbuis is in nij type gearstald materiaal mei in stielen piip as basis, dy't oan 'e binnenwand bedekt is mei polyetyleenpoeiercoating of oare coatings fia in spesjaal proses en by hege temperatuer úthard wurdt. Fanwegen syn goede antistatyske en anty-eksterne sinjaalynterferinsjemooglikheden wurdt it tapast yn kabelbegravings- en ynstallaasjeprojekten yn ferskate omjouwings.
PECOAT® Polyetyleen Powder Coating foar Power Cable Conduit Pipe
PECOAT® PP506 is in polyetyleen poedercoating ûntwurpen foar coating macht kabel conduit piip. It is in solventfrije, 100% bêst poedercoating ûntwikkele mei heech-optreden polyetyleen as de basis hars en kombinearre mei ferskate spesjaliteit harsen. Dit produkt hat poerbêste adhesion, fergrizing ferset, waar ferset, en goede flowability. It is oplosmiddelfrij, net-fersmoargjend, miljeufreonlik en enerzjybesparend.
Besit
| items | Testmetoade | Ienheid | Test risseltaat |
| Befolkingstichtens | GB / T 1033 | g / cm3 | 0.92 |
| Melt yndeks | GB / T 3682 | g/10 min | 12 |
| Tensile krêft | GB / T 1040.2 | MPa | 10 |
| Dûbeling byinoar | GB / T1040.2 | % | 320 |
| Brekke temperatuer | GB / T5470 | ℃ | -70 |
| Ash ynhâld | GB / T8328 | % | 0.06 |
| Vicat verzachtingspunt | GB / T1633 | ℃ | 92 |
| Bonding sterkte | CJ / T 225-2006 | N / cm | 110 |
Opslachmetoade
Elke tas fan dit produkt hat in nettogewicht fan 25KG. It moat wurde opslein yn in strikt wettertichte, brânfeilich, fochtbestindich en sinnebestindich manier. Segel en bewarje asjebleaft elk net brûkt diel fan it produkt goed. Opmerking: Dit produkt is yn poederfoarm, dus behannelje it mei soarch tidens ferfier om it risiko fan stofeksploazje te foarkommen.
Ynstruksjes foar gebrûk fan Power Cable Conduit Pipe polyetyleen poeder
Dit produkt is ûntworpen om te brûken as in coatingmateriaal op stielen pipen foar stroomkabelbuizen. It wurdt oanbrocht op it oerflak fan 'e pipen troch prosessen lykas dipcoating of spraycoating, wêrby't it polyetyleenpoeier wurdt smelten en oanbrocht as in plestik laach. (Opmerking: De oerflaktemperatuer fan 'e stielen pipen tidens ferwurking moat tusken 220-250 ℃ lizze.)
Basis Pipe
By it brûken fan laske stielpipes as de basispipe, moat it foldwaan oan de bepalingen fan GB / T 3091. By it brûken fan spiraal ûnderdompele bôge-laske stielpipes as de basispipe, moat it foldwaan oan de bepalingen fan SY / T 5037. By it brûken fan seamless stielen buizen as de basis piip, it moat foldwaan oan de bepalingen fan GB / T 8163.
Base Pipe Processing en Surface Treatment
- Foar rjochte naad laske stielen buizen, de ynterne burrs moatte wurde skjinmakke, en de oerbleaune hichte fan ynterne weld fersterking moat net mear as 0.5 mm.
- Foar coated stielen pipen mei grooves oan beide einen, de grooves op 'e basis piip moatte wurde ferwurke foardat coating. Gjin fierdere groove ferwurking moat dien wurde nei coating. De groefferwurking moat foldwaan oan 'e bepalingen fan CJ / T 156.
- Foar coated stielen buizen mei socket en spigot oan beide einen, de socket en spigot moatte wurde ferwurke op de basis piip foardat coating, en harren ôfmjittings moatte foldwaan oan de bepalingen fan GB / T 13295.
- Foardat coating, de basis piip moat wurde behannele mei prosessen lykas sânblasting of acid pickling en phosphating te ferwiderjen roest, oalje vlekken, of okside films op it oerflak fan galvanized lagen. Foar basis pipen mei DN> 150, de roest removal grade moat foldwaan oan de easken fan Sa2.5 nivo spesifisearre yn GB / T 8923.1-2009. De djipte fan it ankerpatroan op it oerflak fan 'e basispipe nei behanneling moat 40 μm oant 100 μm wêze.
- It is oan te rieden om in ôfstân fan tsien sintimeter te hâlden tusken it net ferhurde swevelbêd en de stielen piip, dy't as nedich oanpast wurde kin.
Uterlik easken
- De binnen- en bûtenmuorren fan 'e coated stielen piip moatte wêze glêd en sels yn kleur, sûnder defekten lykas krassen, pinholes, of frjemde stoffen.
- Foar coated stielen buizen mei DN≤150, se moatte wêze rjocht foar praktysk gebrûk of hawwe bûge easken oantsjutte troch ûnderlinge oerienkomst tusken de leveransier en de keaper. De bûgen kromte fan coated stielen buizen mei DN> 150 moat net mear as 0.2% fan 'e totale lingte fan' e piip, en beide ein gesichten moatte wêze loodrecht op de piip as.
- Foar coated stielen buizen dy't brûkt wurde foar welding ferbinings, de ynderlike en bûtenste coating oan de piip einen moatte wurde fuorthelle, en in lingte fan 100 mm oan 150 mm moat wurde reservearre by de piip einen.
- De kleur fan de coating op de coated stielen piip kin wurde bepaald troch ûnderlinge oerienkomst tusken de leveransier en de keaper.
Project Case fan Power Cable Conduit Pipe Polyetyleen Poeder


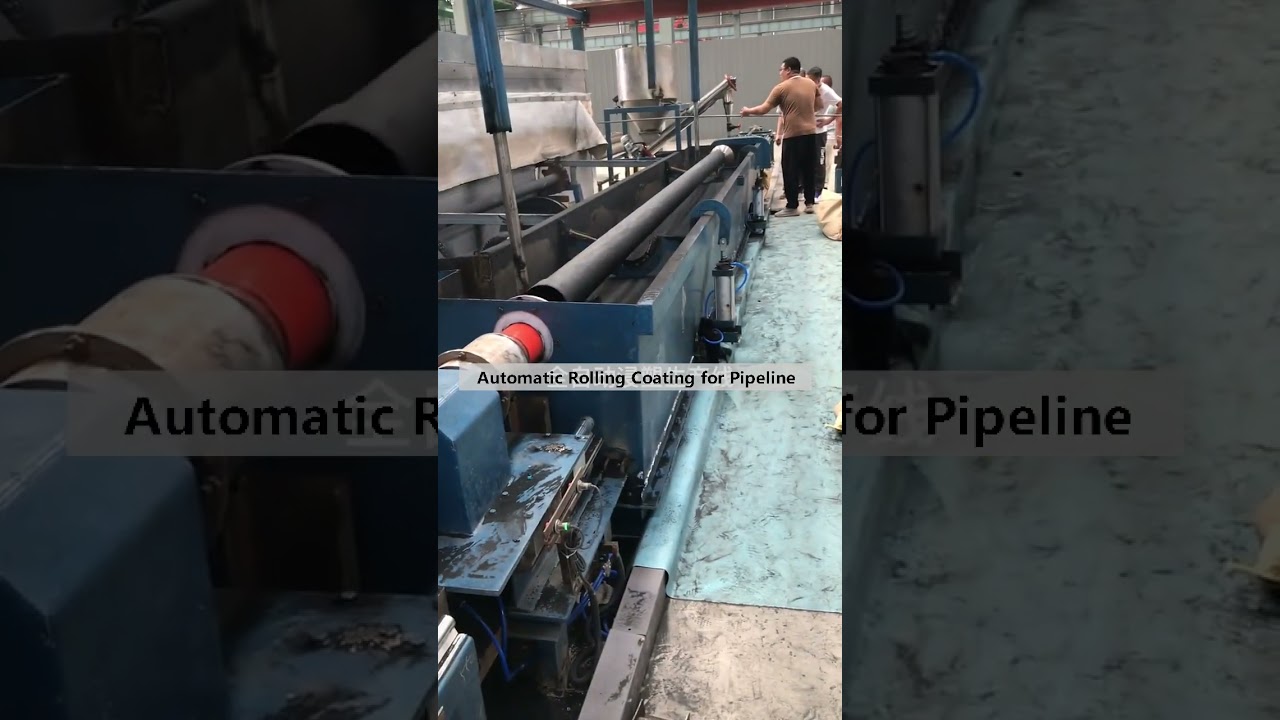
Coating metoade
Related Posts:
 Thermoplastysk polyetyleen PE poedercoating Wite kleur foar koelkasten planken Grids Basket
 PECOAT Polyetyleen poedercoating foar drinkwetterpipeline
 Polyetyleen poedercoating foar Battery Box Container
 Food Grade polyetyleen poedercoating foar koelkast Shelf
 PECOAT® Thermoplastic Poeder Coating foar Metal Guard Fences
 Thermoplastysk PVC Poedercoating Foar Nederlânske Wire Mesh Spot Welded Mesh
Wy sykje pipecoating foar wetterpipe, is dit geskikt?
hawwe jo 3LPE coating