Tecnoloxía de moldeado por inmersión e a súa aplicación no automóbil

Os enxeñeiros da industria do automóbil están ben versados en técnicas como o moldeado por inxección, o moldeado por prensa, a galvanoplastia, a pulverización e outros métodos de moldeo establecidos. Non obstante, a tecnoloxía de moldeo por inmersión de plástico podería ser relativamente descoñecida para eles xa que non foi amplamente implementada nalgúns países en desenvolvemento, cunha historia de só case 30 anos. Pola contra, en rexións desenvolvidas como os Estados Unidos e Europa, a tecnoloxía de moldaxe por inmersión desenvolveuse amplamente desde a Segunda Guerra Mundial, orixinalmente utilizada para a protección de compoñentes militares como os que se atopan en automóbiles e avións. Esta tecnoloxía ten unha historia de case 70 anos.
Tecnoloxía de moldeado por inmersión desenvolvida debido ao descubrimento de PVC plastisol material, un material de sol líquido creado a partir de PVC plástico en po e plastificante. Este material foi descuberto inicialmente en 1913 e o seu uso xeneralizouse na Segunda Guerra Mundial.
Proceso de moldeado por inmersión
O proceso de procesamento do moldeado por inmersión móstrase a continuación:
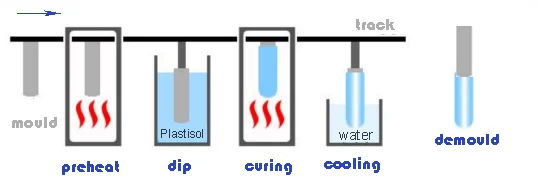
O proceso de moldeado por inmersión implica cinco etapas principais: prequecemento, inmersión, curado, arrefriamento e eliminación de embebida. Despois de someterse a un post-tratamento (corte da cola), o produto considérase un produto acabado. Finalmente, sométese a clasificación, envasado e almacenamento.
Precalentamento
O obxectivo é permitir que o plastisol líquido se adsorba na superficie do molde quente. Debido ás variacións no tamaño do molde e no tipo de plastisol, a temperatura e o tempo de prequecemento poden diferir. Xeralmente, os moldes máis grandes requiren unha temperatura máis alta e un tempo máis longo, mentres que os moldes máis pequenos experimentan unha temperatura máis baixa e un tempo máis curto. Ademais, o material e a capacidade calorífica do molde, así como o grosor e a dureza do produto, poden variar, o que require diferentes temperaturas e tempos de inmersión. Polo tanto, é fundamental realizar probas en función das circunstancias específicas para determinar os parámetros óptimos do proceso.
Mergullando
O molde quente está inmerso no plastisol líquido a unha velocidade inferior a 10 mm/s, e a velocidade de elevación do molde é inferior a 5 mm/s. O tempo de mergullo axústase segundo o tamaño e o grosor do produto, normalmente oscilando entre 1 e 60 segundos.
Curado (plastificación)
O obxectivo é garantir que o produto acade un endurecemento completo e asuma a súa forma final. A temperatura e o tempo de curado deben axustarse segundo o material do molde, o tamaño do volume e a dureza e espesor desexados do produto. Normalmente, a temperatura de curado oscila entre 200 e 350 graos centígrados, mentres que o tempo de plastificación oscila entre 10 e 90 segundos.
Arrefriamento
O obxectivo é mellorar a eficiencia da produción en masa, os métodos de refrixeración inclúen refrixeración por auga e arrefriamento por aire.
Desmoldeo
O método de desmoldeo dos produtos impregnados de plastisol é xeralmente o desmoldeo pneumático. Ademais, non se precisa desmoldeo para produtos revestidos por inmersión.
Materiais de plastisol para moldeado por inmersión
Actualmente, existen tres tipos principais de materiais plastisol líquido:
- Látex con auga como medio de dispersión, como látex natural, látex sintético (goma de nitrilo, caucho de poliisopreno, poliuretano, etc.);
- Disolucións de polímeros con disolventes (xileno, tetrahidrofurano, dimetilacetamida, etc.) como medios de dispersión, como poliuretano, solución líquida de caucho de silicona;
- Sol plastificante (refírese principalmente a PVC plastisol ), é dicir, o sol líquido en suspensión preparado por plastificante e PVC pegar.
Os requisitos dos materiais utilizados nos equipos de inmersión varían segundo o tipo de equipo e a súa aplicación prevista. Este documento presenta principalmente os requisitos materiais para PVC plastisol. PVC O sol plastificante é distinto dos outros dous tipos de materiais, xa que o medio de dispersión é un plastificante que permanece non volátil durante o proceso de endurecemento por quecemento. É compatible co PVC plastificante de pasta, resultando nunha forma suave (estado de goma) ou semidura PVC material.Debido ao seu procesamento sinxelo, alta eficiencia (non require ningún dispositivo de recuperación da volatilización no proceso do equipo), baixo custo do material, suavidade e excelentes propiedades eléctricas, PVC o sol converteuse nun material de mergullo moi utilizado. É amplamente utilizado en varios campos, como a enerxía (barra de bus), pezas eléctricas, necesidades diarias, protección de comunicacións de fibra óptica e protección da saúde médica. Nos Estados Unidos, Europa, Xapón e India, a promoción de PVC a tecnoloxía plástica é máis madura. China é unha potencia PVC produción e exportación; con todo, o seu PVC A tecnoloxía plastisol comezou tarde.
Co avance da tecnoloxía de materiais e a expansión dos campos de aplicación, as funcións de PVC Os materiais plastisol aumentaron gradualmente, incluíndo principalmente retardador de chama, resistencia á radiación UV, illamento, calidade alimentaria, biocompatible (médico), libre de ftalatos e resistente ao aceite. Entre eles, PVC O plastisol que contén ftalatos foi o primeiro en ser restrinxido por Europa (os ftalatos interferirán co sistema endócrino masculino, aumentarán a probabilidade de cancro de mama feminino) e regularizouse gradualmente, para limitar o uso dalgúns plastificantes convencionais, as normativas REACH/RoHS da UE son cada vez máis rigorosas.
A aplicación da tecnoloxía de moldeado por inmersión nos automóbiles
Material plastisol na industria do automóbil a primeira aplicación do motor Ford en 1959, China comezou a desenvolver automoción PVC material plastisol na década de 1980, o consumo xeral de 6-10 kg, representando preto do 35% da cantidade total de cola. Como revestimentos protectores do chasis do coche e materiais de selado para diferentes partes do coche. Un coche desde a roda ata o parafuso máis pequeno, hai máis de 10,000 pezas protectoras, estas pezas son principalmente revestimentos de plástico, tapas protectoras, chaquetas, casquillos, etc. Os accesorios teñen diferentes formas e deseño estrutural flexible, o que é máis axeitado para a produción mediante tecnoloxía de inmersión.
Funda para arnés de cableado automotriz
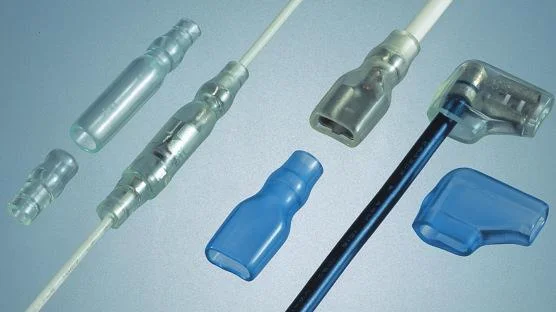
A funda de plástico utilízase para o mazo de cables de automóbiles, especialmente para a protección dos terminais de enchufe do mazo de cables de automóbiles, con funcións de illamento, retardador de chama, resistencia á temperatura e protección ambiental.
Protección de descarga de batería
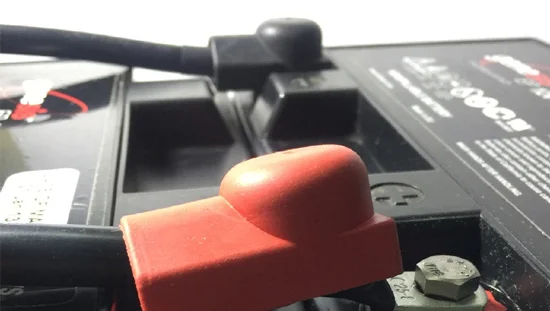
A tecnoloxía de moldaxe por inmersión de plástico úsase para a protección de illamento das xuntas das baterías e das barras de cobre das baterías de enerxía nova. Ten as características de deseño de estrutura flexible, ciclo de desenvolvemento rápido e personalización.
Abrazadera de cable e protección de poste de automóbil
A tecnoloxía de impregnación utilízase para a protección da abrazadeira do fío do automóbil e das pezas de varilla, que poden formar funcións de protección flexible e anticorrosión e a proba de po.