
નાયલોન પાવડર ઇલેક્ટ્રોસ્ટેટિક સ્પ્રે કોટિંગ પ્રક્રિયા
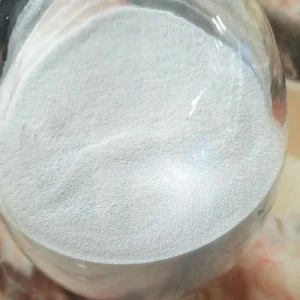
ઇલેક્ટ્રોસ્ટેટિક સ્પ્રે પદ્ધતિમાં નાયલોન પાવડર અને કોટેડ ઑબ્જેક્ટ પર અનુક્રમે વિરુદ્ધ ચાર્જ પ્રેરિત કરવા માટે ઉચ્ચ-વોલ્ટેજ ઇલેક્ટ્રિક ક્ષેત્ર અથવા ઘર્ષણ ચાર્જિંગ અસરનો ઉપયોગ થાય છે . ચાર્જ થયેલ પાવડર કોટિંગ વિરુદ્ધ ચાર્જ થયેલ ઑબ્જેક્ટ તરફ આકર્ષાય છે, અને પીગળવા અને સમતળ કર્યા પછી, નાયલોન કોટિંગ મેળવવામાં આવે છે. જો કોટિંગની જાડાઈની આવશ્યકતા 200 માઇક્રોનથી વધુ ન હોય અને સબસ્ટ્રેટ બિન-કાસ્ટ આયર્ન અથવા છિદ્રાળુ હોય, તો ઠંડા છંટકાવ માટે કોઈ ગરમીની જરૂર નથી. 200 માઇક્રોનથી વધુ જાડાઈની આવશ્યકતાઓવાળા પાવડર કોટિંગ અથવા કાસ્ટ આયર્ન અથવા છિદ્રાળુ સામગ્રીવાળા સબસ્ટ્રેટ માટે, છંટકાવ કરતા પહેલા સબસ્ટ્રેટને લગભગ 250°C સુધી ગરમ કરવાની જરૂર છે, જેને ગરમ છંટકાવ કહેવામાં આવે છે.
ઠંડા છંટકાવ માટે લગભગ 20-50 માઇક્રોન વ્યાસ ધરાવતા નાયલોન પાવડરના કણોની જરૂર પડે છે. કેટલીકવાર, પાણીની ઝાકળને પાવડરમાં છાંટવામાં આવે છે જેથી ચાર્જ વહન કરવાની ક્ષમતામાં વધારો થાય અને પકવવા પહેલાં પાવડરના નુકશાનને કારણે થતી ખામીઓને ઓછી કરી શકાય. ગરમ છંટકાવ માટે 100 માઇક્રોન સુધીનો વ્યાસ ધરાવતા નાયલોન પાવડરના કણોની જરૂર પડે છે. બરછટ કણો ગાઢ કોટિંગમાં પરિણમી શકે છે, પરંતુ વધુ પડતા બરછટ કણો પાવડરના સંલગ્નતાને અવરોધે છે. ગરમ છંટકાવ દરમિયાન, સબસ્ટ્રેટનું તાપમાન સતત ઘટતું જાય છે, જે જાડાઈને નિયંત્રિત કરવાનું મુશ્કેલ બનાવે છે, પરંતુ કોટિંગ પાવડર નુકશાન ખામી પેદા કરશે નહીં.
ઇલેક્ટ્રોસ્ટેટિક છંટકાવ પ્રક્રિયામાં વર્કપીસના કદ પસંદ કરવા માટે વિશાળ શ્રેણીના વિકલ્પો છે, ખાસ કરીને વિવિધ જાડાઈવાળા વર્કપીસ માટે, જે સમાન જાડાઈ સુનિશ્ચિત કરે છે. જ્યારે વર્કપીસ સંપૂર્ણપણે કોટેડ ન હોય અથવા તેનો આકાર જટિલ હોય જેને પ્રવાહીકૃત પથારીમાં ડૂબાડી શકાતો નથી , ત્યારે ઇલેક્ટ્રોસ્ટેટિક છંટકાવ પ્રક્રિયાના ફાયદા છે. ઉચ્ચ-તાપમાન, વસ્ત્રો-પ્રતિરોધક એડહેસિવ ટેપનો ઉપયોગ કોટેડ ન હોય તેવા ભાગોને અસ્થાયી રૂપે સુરક્ષિત કરવા માટે કરી શકાય છે. સામાન્ય રીતે, ઇલેક્ટ્રોસ્ટેટિક છંટકાવ 150 માઇક્રોન અને 250 માઇક્રોન વચ્ચે પાતળા કોટિંગ પ્રાપ્ત કરી શકે છે. વધુમાં, ઇલેક્ટ્રોસ્ટેટિક કોલ્ડ સ્પ્રેઇંગ દ્વારા મેળવેલા નાયલોન કોટિંગમાં નીચું ગલન તાપમાન હોય છે, સામાન્ય રીતે 5-10 મિનિટ માટે 210-230°C ની આસપાસ, સારી કઠિનતા અને ઓછી થર્મલ ડિગ્રેડેશન. ધાતુ સાથે સંલગ્નતા અન્ય પ્રક્રિયાઓ કરતાં વધુ સારી છે.
સંબંધિત પોસ્ટ્સ:
 ઇલેક્ટ્રોસ્ટેટિક સ્પ્રે પોલીવિનાઇલ ક્લોરાઇડ (PVC) પાવડર કોટિંગ: એક ઊંડાણપૂર્વકની માર્ગદર્શિકા
 નાયલોન 11 પાવડર કોટિંગ
 અન્ડરગાર્મેન્ટ એસેસરીઝ અને અન્ડરવેર બ્રા બકલ માટે નાયલોન પાવડર કોટિંગ
 મેટલ પર નાયલોન કોટિંગ
 ઇલેક્ટ્રોસ્ટેટિક સ્પ્રે થર્મોપ્લાસ્ટિક પાવડર કોટિંગ
 ડૂબકી પાવડર કોટિંગ અને સ્પ્રે પાવડર કોટિંગ
હાય, શું તમારી પાસે ઈલેક્ટ્રોસ્ટેટિક છંટકાવને બદલે ડીપ ટાઈપ નાયલોન પાવડર છે?
તમે તમારી પોસ્ટમાં રજૂ કરેલા તમામ વિચારો સાથે હું સંમત છું. તેઓ ખરેખર ખાતરીપૂર્વક છે અને ચોક્કસપણે કામ કરશે. તેમ છતાં, નવા લોકો માટે પોસ્ટ્સ ખૂબ ટૂંકી છે. શું તમે કૃપા કરીને તેમને આગલી વખતથી થોડો વિસ્તારી શકશો? પોસ્ટ માટે આભાર.