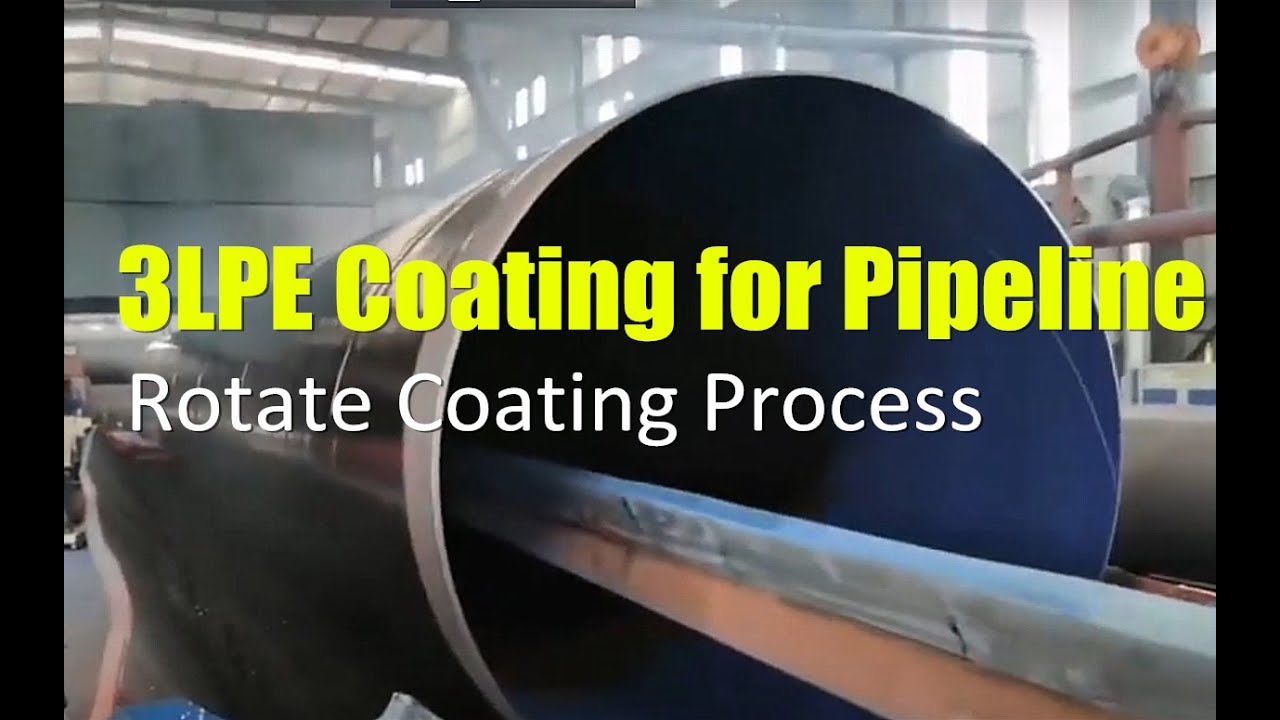
Fuzijsko vezani epoksidni FBE premaz u prahu za 3LPE cjevovod

Premaz u prahu od fuzijskog epoksida (FBE) obično se koristi kao zaštitni premaz od korozije za 3LPE cjevovode. Nanosi se na vanjsku površinu cjevovoda kako bi se osigurala trajna i zaštitna barijera protiv korozije.
FBE praškasti premaz obično se nanosi elektrostatskim raspršivanjem ili fluidiziranim slojem . Prah se zagrijava i topi na površini cjevovoda, stvarajući kontinuirani i ujednačeni premaz. Nakon hlađenja, FBE premaz pruža izvrsno prianjanje i otpornost na kemikalije, vlagu i abraziju.
3LPE sustav premaza cjevovoda sastoji se od tri sloja: FBE temeljnog premaza, ljepljivog sloja i polietilenskog gornjeg sloja. Fusion Bonded Epoxy primer djeluje kao vezivno sredstvo između čelične površine i ljepljivog sloja, osiguravajući dobro prianjanje. Ljepljivi sloj pruža dodatnu zaštitu od korozije i služi kao vezni sloj za polietilenski završni sloj.
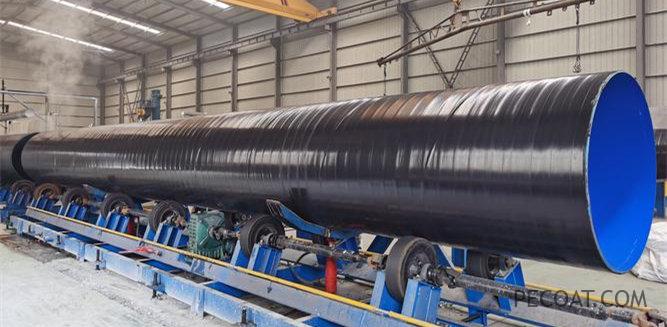
PECOAT® zajednički su razvili i proizveli visokoučinkoviti premaz u prahu Fusion Bonded Epoxy, koji se uglavnom sastoji od posebnih smola i fino formuliran s izvrsnim dodacima i specifičnim sastojcima. Ima dobru kompatibilnost s kopolimernim ljepilom u 3PE antikorozivnom ljepilu za cjevovode i koristi se za procese premazivanja ili uranjanja za izvođenje operacija i konstrukcija na komponentama čeličnih cijevi. Ne samo da ima izvrsnu otpornost na koroziju, već i izvanredna mehanička svojstva, što ga čini prikladnim za različite klimatske uvjete diljem svijeta.
Boje: siva, plava, zelena itd. mogu se prilagoditi.
Izvršni standardi: GB/T 23257-2017 i SY/T 0315-2005.
Karakteristike
- Ujednačena boja, bez nakupljanja ili grudica
- Visoka čvrstoća lijepljenja s ljepilom protiv korozije
- Vrhunska izvedba katodnog pilinga i dielektrična čvrstoća
- Jaka otpornost na kemijsku koroziju kao što je kiselina, lužina
Učinak pudera

Izvedba premaza

Metoda primjene fuzijskog epoksida
- Uklonite hrđu, ulje i krhotine s površine čelika: Tretman pjeskarenjem i pjeskarenjem do razine Ss2.5 navedene u GB/T8923; Dubina uzorka sidra od 50-70 um; Otpuhajte prašinu i abrazive s površine čelika .
- Temperatura predgrijavanja antikorozivnih dijelova trebala bi se kontrolirati na 200-240 ℃, a stvarna konstrukcija može se prilagoditi prema uvjetima gradnje na licu mjesta.
- Koristite metodu elektrostatičkog raspršivanja za građevinske operacije (napon između 60-90 kv, udaljenost prskanja između 150-200 mm), debljina premaza od 100-150 um.
- Okolina izgradnje treba biti suha i čista.
- Epoksidni prah treba otvoriti i koristiti prema potrebi, a preostale proizvode treba na vrijeme zatvoriti kako bi se izbjeglo onečišćenje prašinom i vlaga u zraku.

Pakiranje i skladištenje fuzijskog epoksida
- Karton i unutarnja zatvorena vreća za pakiranje: 25 kg/kutija.
- Izbjegavajte izlaganje suncu, kiši, dalje od vatre, temperatura je ≤35 ℃ prikladna.
- Visina slaganja ≤5 slojeva kako bi se izbjegao pritisak, osigurala hermetičnost, spriječila vlaga (relativna vlažnost < 75%).
- Rok trajanja 12 mjeseci.
Zdravlje, sigurnost i zaštita okoliša
- Tijekom korištenja potrebno je pojačati zaštitu nošenjem maski za zaštitu od prašine i zaštitnih naočala kako bi spriječili ulazak prašine u usta i oči.
- Mora se koristiti u dobro prozračenom okruženju, a koncentracija prašine u zraku mora biti manja od 20 g/cm3 kako bi se izbjegle eksplozije.
- Pušenje je zabranjeno na mjestu korištenja, a otvoreni plamen je strogo zabranjen. Aparati za gašenje požara moraju biti osigurani, a planovi za slučaj opasnosti moraju biti pripremljeni unaprijed.
- Ako se udahne ili proguta, odmah potražite liječničku pomoć.
- Preostali otpad ne može se ponovno upotrijebiti i treba ga poslati na stanicu za smeće na centraliziranu obradu.