
Nylon por elektrosztatikus permetezési eljárás
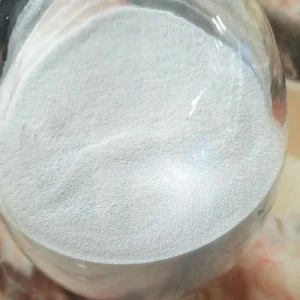
Az elektrosztatikus szórási módszer a nagyfeszültségű elektromos tér indukciós hatását vagy a súrlódásos töltés hatását használja ki, hogy ellentétes töltéseket indukáljon a nejlonporon , illetve a bevont tárgyon. A töltött porbevonat vonzza az ellentétesen töltött bevont tárgyat, és megolvadás és kiegyenlítés után nejlonbevonatot kapunk. Ha a bevonat vastagsága nem haladja meg a 200 mikront, és az aljzat nem öntöttvas vagy porózus, akkor hidegszóráshoz nincs szükség melegítésre. A 200 mikronnál nagyobb vastagságú porbevonatok, illetve az öntöttvas vagy porózus anyagokból készült aljzatok esetében az aljzatot a permetezés előtt körülbelül 250°C-ra kell melegíteni, ezt nevezzük melegszórásnak.
A hideg permetezéshez körülbelül 20-50 mikron átmérőjű nejlonpor részecskék szükségesek. Néha vízpermetet lehet szórni a porba, hogy növelje annak töltethordozó képességét, és csökkentse a porveszteség okozta hibákat a sütés előtt. A forró permetezéshez legfeljebb 100 mikron átmérőjű nylon porszemcsék szükségesek. A durvább részecskék vastagabb bevonatot eredményezhetnek, de a túl durva részecskék akadályozhatják a por tapadását. A melegszórás során az aljzat hőmérséklete folyamatosan csökken, ami megnehezíti a vastagság szabályozását, de a bevonat nem okoz porveszteség hibákat.
Az elektrosztatikus szórási eljárás széleskörű lehetőségeket kínál a munkadarabok méretének kiválasztására, különösen a különböző vastagságú munkadarabok esetében, biztosítva a hasonló vastagságot. Ha a munkadarab nincs teljesen bevonva, vagy összetett alakú, és nem meríthető fluidágyba , az elektrosztatikus szórási eljárásnak előnyei vannak. A magas hőmérsékletű, kopásálló ragasztószalag használható a bevonat nélküli alkatrészek ideiglenes védelmére. Az elektrosztatikus szórással általában vékonyabb bevonat érhető el, például 150 mikron és 250 mikron között. Ezenkívül az elektrosztatikus hidegszórással kapott nejlonbevonat alacsony olvadásponttal rendelkezik, jellemzően 210-230°C körül 5-10 percig, jó szívóssággal és alacsony hődegradációval. A fémhez való tapadás jobb, mint más eljárásoknál.



szia, van mártogatós nejlonporod elektrosztatikus permetezés helyett?
Egyetértek a hozzászólásodban megfogalmazott gondolatokkal. Nagyon meggyőzőek, és biztosan működni fognak. Ennek ellenére a bejegyzések túl rövidek az újoncok számára. Kicsit meghosszabbítanád ezeket a következő alkalomtól? Köszönöm a bejegyzést.