इलेक्ट्रोस्टॅटिक स्प्रे थर्मोप्लास्टिक पावडर कोटिंग

PECOAT® इलेक्ट्रोस्टॅटिक स्प्रे थर्मोप्लास्टिक पावडर कोटिंग आहे a थर्माप्लास्टिक पावडर पॉलिथिलीन राळ, कंपॅटिबिलायझर, फंक्शनल अॅडिटीव्ह, रंगद्रव्ये आणि फिलर्सपासून तयार केलेले. यात उत्कृष्ट आसंजन आणि संक्षारक गुणधर्म तसेच चांगली रासायनिक स्थिरता, विद्युत इन्सुलेशन आणि कमी तापमान प्रतिरोधक क्षमता आहे. हे ग्राहकांच्या गरजेनुसार डिझाइन केले जाऊ शकते. सामान्य पीई पावडर कोटिंगच्या तुलनेत, त्याचे मुख्य वैशिष्ट्य पातळ कोटिंग आहे, जे कोल्ड वर्क-पीस आणि प्रीहेटेड वर्क-पीस दोन्हीमध्ये फवारले जाऊ शकते. साठी देखील योग्य आहे द्रवीकृत बेड बुडविण्याची प्रक्रिया.
वैशिष्ट्ये
- विविध वापर पद्धती: इलेक्ट्रोस्टॅटिक स्प्रे, फ्लुइडाइज्ड बेड डिप, ब्लॉकस्पेइंग
- पातळ कोटिंग, लहान कण आकार
- कोल्ड वर्कपीस आणि प्रीहेटेड वर्कपीससाठी योग्य
वापर
विविध प्रकारचे रासायनिक उपकरणे, औद्योगिक पाइपलाइन आणि धातूचे घटक. हे विशेषतः जटिल वर्क-पीससाठी प्रभावी आहे.
इलेक्ट्रोस्टॅटिक स्प्रे थर्मोप्लास्टिक पावडर कोटिंगसाठी पद्धत वापरा
1.फ्ल्युडाइज्ड बेड
फ्लुइडाइज्ड-बेड डिपिंगसाठी, भाग जाडीसाठी 230 डिग्री सेल्सिअस पर्यंत आधीपासून गरम करा. 8-10 सेकंदांसाठी फ्लुइडाइज्ड बेडमध्ये भाग बुडवा. जादा पावडरला 1 मिनिट उभे राहू द्या आणि नंतर जादा सामग्री काळजीपूर्वक उडवा. 193-205 मिनिटांसाठी 3 - 4°C तापमानानंतर उष्णता.
2. इलेक्ट्रोस्टॅटिक डिपॉझिशन
PECOAT® इलेक्ट्रोस्टॅटिक स्प्रे थर्माप्लास्टिक पॉलिथिलीन पावडर कोटिंग पूर्व-उष्णतेसह किंवा त्याशिवाय इलेक्ट्रोस्टॅटिक डिपॉझिशनद्वारे लागू केले जाऊ शकते.
- प्री-हीट वापरत नसताना, 203 - 254µm जाडी मिळविण्यासाठी पावडर लावावी. कोरोना उपकरणे वापरताना शिफारस केलेले व्होल्टेज सेटिंग 40 - 60 kv आहे. 175 ते 220 मिनिटांसाठी 5 - 10 डिग्री सेल्सिअस तपमानावर मेटलच्या जाडीनुसार किंवा इच्छित प्रवाह बाहेर येईपर्यंत गरम केल्यानंतर.
- प्रीहेटेड भागांसाठी, शिफारस केलेले प्रीहीट तापमान 205°C आहे. इच्छित असल्यास 203 – 300µm किंवा अधिक जमा करा. सुधारित पृष्ठभाग पूर्ण करण्यासाठी, आवश्यक असल्यास भाग थोड्या काळासाठी गरम केले जाऊ शकतात. ओव्हनमधील वेळ आणि तापमान भागाच्या कॉन्फिगरेशन आणि जाडीवर अवलंबून असेल.
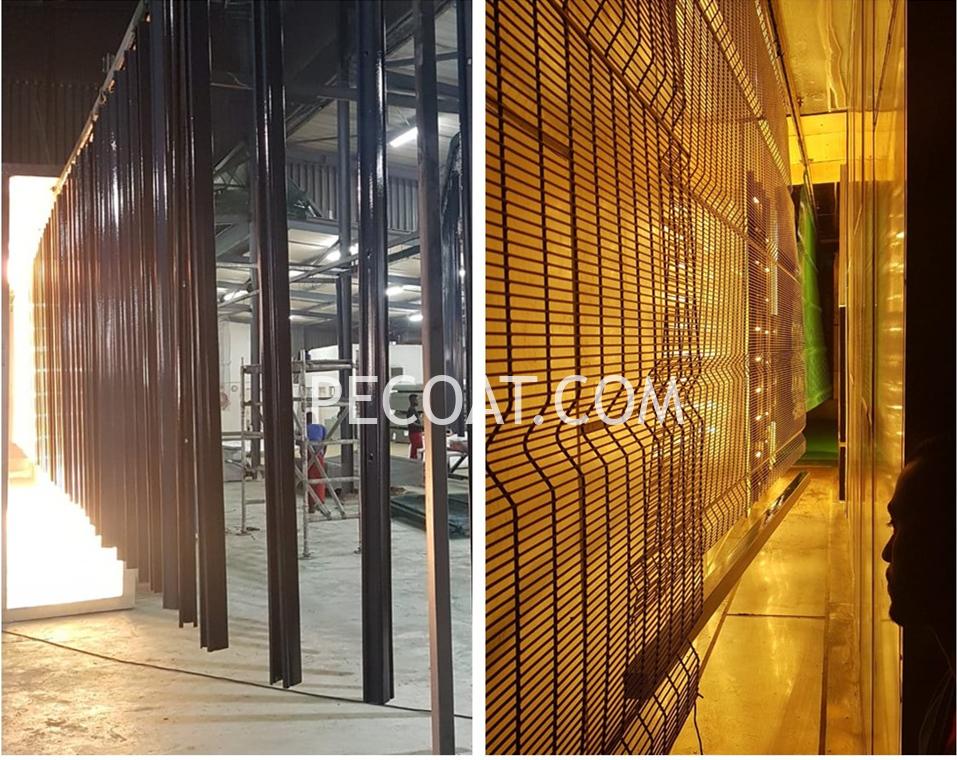
इलेक्ट्रोस्टॅटिक स्प्रे थर्मोप्लास्टिक पावडर कोटिंगसाठी पावडर गुणधर्म
- विशिष्ट गुरुत्व: 0.91-0.95 (रंगांसह भिन्न)
- अस्थिर पदार्थ: ≥99.5%
- वितळण्याचा प्रवाह निर्देशांक: 5-50g/10 मिनिटे (2.16kg, 190℃)
- कण आकार: इलेक्ट्रोस्टॅटिक फवारणीसाठी आणि फ्लुइड बेडमध्ये योग्य.
कोटिंग गुणधर्म
पॅरामीटर्स अटी: 2 मिमी जाडीसह स्टील प्लेट, पृष्ठभाग कमी करणे आणि गंज काढून टाकणे, मानक परिस्थितीत लेपित, कोटिंग जाडी 400um.
- कोटिंग जाडी (GB/T1764): 150μm- 400μm
- स्वरूप: सपाट आणि गुळगुळीत (किंचित संत्र्याची साल परवानगी आहे)
- ग्लॉस (GB9754, 60°): 10-75 (ग्राहकांच्या गरजेनुसार समायोजित)
- किनार्यावरील कठोरता(D) (GB2411): 44-55
- कमी तापमानाचा प्रतिकार Q/HJ 008-2008: -35℃,60h वर क्रॅक नाही
- वाकणे (GB6742): ≤2mm (जाडी 200um वर)
- प्रभाव चाचणी (9N·m) GB/T18226: कोटिंग फुटत नाही किंवा तुटत नाही
- Vicat सॉफ्टनिंग पॉइंट (GB1633): 70-75℃
- सॉल्ट स्प्रे रेझिस्टन्स -500h नो क्रॉस-कट (GB/T 18226): फोड येणे, सोलणे आणि गंजणे नाही; -8h क्रॉस-कट (GB/T 18226): फोड येणे, सोलणे आणि गंजणे नाही
- आर्द्रता आणि उष्णता प्रतिरोध (8h GB/T 1740): फोड येणे, सोलणे आणि गंजणे नाही
- हवामान प्रतिकार
-मॅन्युअल प्रवेग 1000h(GB/T 1865): प्रकाश कमी होणे, रंग कमी होणे: 1 स्तर; चिप्स, रॅक: 0 ग्रेड
-एक वर्षासाठी नैसर्गिक प्रदर्शन (GB/T9276): प्रकाश कमी होणे, रंग कमी होणे: 1 स्तर; चिप्स, क्रॅक: 0 ग्रेड - 5h साठी 400% Hcl मध्ये भिजवा: कोटिंगमध्ये बदल नाही
- 5 तासांसाठी 72% NaOH मध्ये भिजवा: कोटिंगमध्ये कोणताही बदल नाही
इलेक्ट्रोस्टॅटिक स्प्रे थर्मोप्लास्टिक पावडरसाठी पॅकिंग आणि स्टोरेज
25kg/पिशवी, 40℃ पेक्षा कमी तापमानात स्वच्छ कोरड्या भागात साठवलेले आणि सूर्यप्रकाशापासून दूर, स्टोरेज वेळ 2 वर्षे. कालबाह्य झाल्यानंतर, चाचणीनंतर गुणवत्तेची समस्या नसल्यास ते अद्याप वापरले जाऊ शकते. PECOAT® इलेक्ट्रोस्टॅटिक स्प्रे थर्मोप्लास्टिक पावडर कोटिंग इतर पुरवठादाराकडून पावडरमध्ये मिसळले जाऊ शकत नाही.
आरोग्य आणि सुरक्षा
PECOAT® इलेक्ट्रोस्टॅटिक स्प्रे थर्मोप्लास्टिक पावडर कोटिंग गैर-विषारी आणि निरुपद्रवी आहे. तथापि, वापरादरम्यान धूळ इनहेलेशन टाळले पाहिजे. ऑपरेटरने योग्य धूळ मास्क आणि चष्मा घालण्याची शिफारस केली जाते. शक्य असल्यास, पावडरसह त्वचेचा दीर्घकाळ संपर्क टाळण्याचा प्रयत्न करा.

संबंधित पोस्ट:
 इलेक्ट्रोस्टॅटिक स्प्रे पॉलीव्हिनायल क्लोराईड (PVC) पावडर कोटिंग: एक सखोल मार्गदर्शक
 स्टील, लाकूड आणि काँक्रीटसाठी फ्लेम स्प्रे थर्मोप्लास्टिक पावडर
 PECOAT® रेफ्रिजरेटर ग्रिड शेल्फसाठी थर्मोप्लास्टिक पावडर कोटिंग
 PECOAT® मेटल गार्ड फेंससाठी थर्मोप्लास्टिक पावडर कोटिंग
 रेफ्रिजरेटर शेल्फ्स ग्रिड्स बास्केटसाठी थर्मोप्लास्टिक पॉलिथिलीन पीई पावडर कोटिंग पांढरा रंग
 थर्मोप्लास्टिक PVC डच वायर मेष स्पॉट वेल्डेड जाळीसाठी पावडर कोटिंग
हॅलो, या इलेक्ट्रोस्टॅटिक ग्रेडचा कण आकार किती आहे?
या इलेक्ट्रोस्टॅटिक फवारणी पावडरसाठी किती?
जाडी आणि एकसमान जाडी कशी नियंत्रित करावी
आणि बरा होणारी घटना
फोड येण्याची समस्या