
Automatisk Dip Powder Coat Line med fluidiserad bädd för hyllor för kylgaller
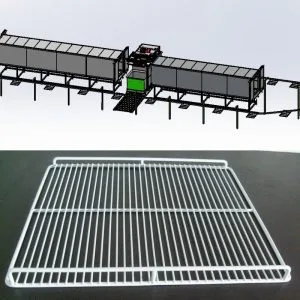
DESIGN KONCEPT
Denna helautomatiska fluidiserad bädd doppbeläggning Linjen är speciellt utformad för kylskåpsgaller, grillar, hyllor och korgar, med exakt anpassning och effektiv produktion som kärna. Med fokus på arbetsstyckens storlekar på maximalt 1005×577×40 mm och vanliga 300×500×10 mm, är utrustningens parametrar noggrant matchade: hängbrickan på 1600 mm×600 mm säkerställer laststabilitet, och förvärmningsugnen på 13 m×1 m×1.2 m och eftervärmningsugnen på 10 m×1 m×1.2 m (båda når 400 ℃) uppfyller uppvärmningsbehoven för arbetsstycken med olika specifikationer. Produktionskapaciteten är flexibel och effektiv, med maximalt 200 stycken per timme för stora arbetsstycken och 500 stycken per timme för vanliga arbetsstycken. Den genomsnittliga produktionentpuEn produktion på 320 stycken per timme kan matcha rytmen för massproduktion.
DESIGN BAS
| Maximal arbetsstyckestorlek | 1005 × 577 × 40mm |
| Normal arbetsstyckestorlek | 300 × 500 × 10 mm |
| Värmekälla | Elektricitet |
| Utrustningens fotavtrycksområde | 25 meter × 9 meter, höjd 3.5 meter |
| utrustnings typ | Automatisk typ |
| Produktion Output |
|
ARBETSSTYCKE SOM SKA BELÄGGAS


Specifikationer
| Maximal arbetsstyckestorlek | 1500 × 600 × 10mm |
| Normal arbetsstyckestorlek | 300x500x10mm |
| Output kapacitet | 320 XNUMX st/timme |
| Hängande brickstorlek | 1600mm × 600mm |
| Storlek på förvärmd ugn | 13m * 1m * 1.2m |
| Storlek på eftervärmningsugn | 10m * 1m * 1.2m |
| Maximal temperatur för förvärmd ugn | 400 ℃ |
| Maximal temperatur för eftervärmningsugnen | 400 ℃ |
| Spänning: | 380V 50HZ |
| Tryck av tryckluft | 0.6Mpa |
Design & ritningar
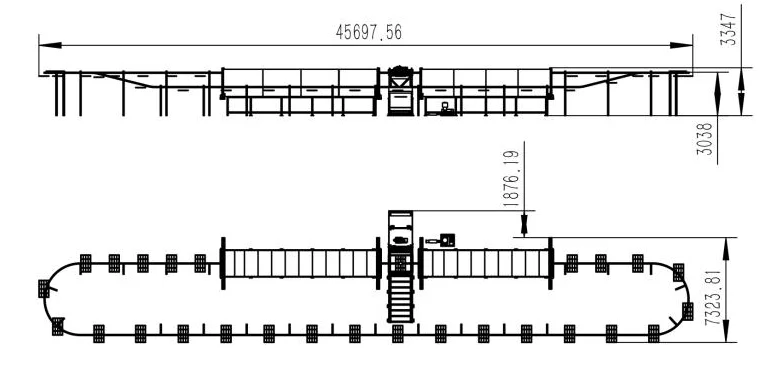
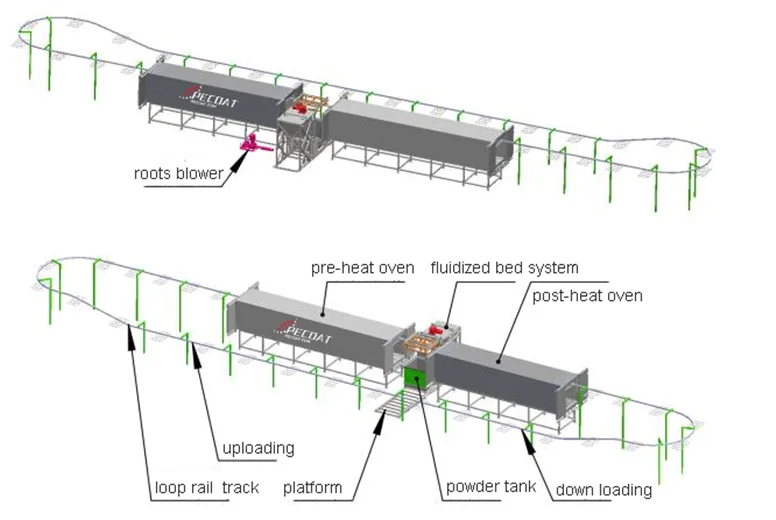
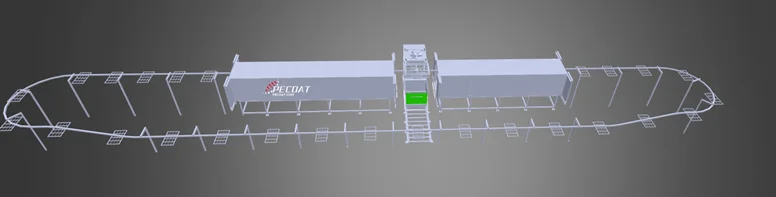
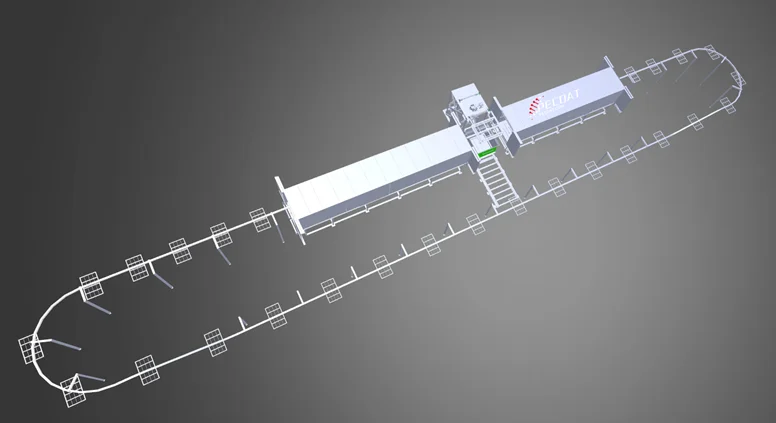
Arbetsförfarande
- Kontrollera och se till att alla delar är redo att köras: temperaturen i båda ugnarna har höjts till specificerat värde; pulvertanken är fylld med pulver och i kokande tillstånd.
- Vid uppladdningsområdet börjar arbetarna hänga upp arbetsstycket på hängbrickan.
- Slå på linjen, slingrälsspåret skickar arbetsstycket till förvärmning av ugnen.
- Arbetarna fortsätter att ladda upp arbetsstycket
- Efter förvärmning förs arbetsstycket in i ett fluidiserat bäddsystem för att doppa pulvret.
- Efter doppning av pulvret går den fluidiserade bädden ner, under tiden skakar den av det extra pulvret
- Slingbanan fortsätter att gå
- Arbetsstycket går in i eftervärmningsugnen för härdning och utjämning.
- Arbetare laddar ner arbetsstycket efter att det går ut ur eftervärmningsugnen
- Nästa loopstart
Relaterade inlägg:
 Automatisk pulverbeläggningslinje med fluidiserad bädd för staketstolpar, svetsade trådnät, grindar, Y-armar
 Halvautomatisk pulverlackeringslinje för metalltrådhyllkorg
 Halvautomatisk utrustning för doppbeläggning med fluidiserad bädd för svetsad metallram
 Automatisk dopp-plast pulverlackeringslinje för byggstålstång
 Halvautomatisk dopppulverbeläggningslinje för klätterskyddande nättråd
 Termoplastisk polyeten PE-pulverbeläggning vit färg för kylhyllor Gallerkorg
Kommentarer är stängda