Tecnología de moldeo por inmersión y su aplicación en automóviles

Los ingenieros de la industria automotriz están bien versados en técnicas como moldeo por inyección, moldeo por prensado, galvanoplastia, pulverización y otros métodos de moldeo establecidos. Sin embargo, la tecnología de moldeo por inmersión de plástico puede resultarles relativamente desconocida, ya que no se ha implementado ampliamente en algunos países en desarrollo, con una historia de solo casi 30 años. Por el contrario, en regiones desarrolladas como Estados Unidos y Europa, la tecnología de moldeo por inmersión se ha desarrollado ampliamente desde la Segunda Guerra Mundial, y originalmente se utilizó para la protección de componentes militares como los que se encuentran en automóviles y aviones. Esta tecnología tiene una historia de casi 70 años.
La tecnología de moldeo por inmersión se desarrolló gracias al descubrimiento de PVC plastisol material, un material de sol líquido creado a partir de PVC polvo plástico y plastificante. Este material fue descubierto inicialmente en 1913 y su uso se generalizó en la Segunda Guerra Mundial.
Proceso de moldeo por inmersión
El proceso de procesamiento del moldeo por inmersión se muestra a continuación:
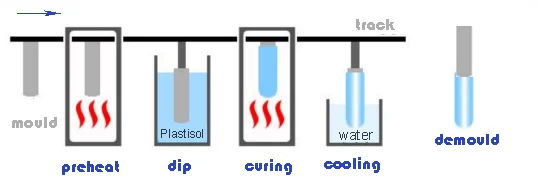
El proceso de moldeo por inmersión consta de cinco pasos principales: precalentamiento, inmersión, curado, enfriamiento y desbarbado. Después de someterse a un tratamiento posterior (corte de cola), el producto se considera un producto terminado. Por último, se somete a clasificación, envasado y almacenamiento.
Precalentamiento
El objetivo es permitir que el plastisol líquido se absorba en la superficie del molde calentado. Debido a las variaciones en el tamaño del molde y el tipo de plastisol, la temperatura y el tiempo de precalentamiento pueden diferir. Generalmente, los moldes más grandes requieren una temperatura más alta y un tiempo más largo, mientras que los moldes más pequeños experimentan una temperatura más baja y un tiempo más corto. Además, el material y la capacidad calorífica del molde, así como el espesor y la dureza del producto, pueden variar, necesitando diferentes temperaturas y tiempos de inmersión. Por lo tanto, es fundamental realizar pruebas basadas en circunstancias específicas para determinar los parámetros óptimos del proceso.
Inmersión
El molde caliente se sumerge en el plastisol líquido a una velocidad inferior a 10 mm/s y la velocidad de elevación del molde es inferior a 5 mm/s. El tiempo de inmersión se ajusta según el tamaño y el espesor del producto, oscilando normalmente entre 1 y 60 segundos.
Curado (plastificación)
El objetivo es garantizar que el producto alcance un endurecimiento completo y asuma su forma definitiva. La temperatura y el tiempo de curado deben ajustarse según el material del molde, el tamaño del volumen y la dureza y espesor deseados del producto. Normalmente, la temperatura de curado oscila entre 200 y 350 grados Celsius, mientras que el tiempo de plastificación oscila entre 10 y 90 segundos.
Enfriamiento
El propósito es mejorar la eficiencia de la producción en masa, los métodos de enfriamiento incluyen enfriamiento por agua y enfriamiento por aire.
Desmoldeo
El método de desmoldeo de productos impregnados de plastisol es generalmente el desmolde neumático. Además, no es necesario desmoldar los productos recubiertos por inmersión.
Materiales Plastisol para moldeo por inmersión
En la actualidad, existen tres tipos principales de materiales de plastisol líquido:
- Látex con agua como medio de dispersión, como látex natural, látex sintético (caucho nitrilo, caucho poliisopreno, poliuretano, etc.);
- Soluciones poliméricas con disolventes (xileno, tetrahidrofurano, dimetilacetamida, etc.) como medios de dispersión, como poliuretano, solución líquida de caucho de silicona;
- Sol plastificante (se refiere principalmente a PVC plastisol), es decir, el sol de suspensión líquida preparado por plastificante y PVC pegar.
Los requisitos de los materiales utilizados en los equipos de inmersión difieren según el tipo de equipo y su aplicación prevista. Este documento presenta principalmente los requisitos de los materiales para PVC plastisol. PVC El sol plastificante se diferencia de los otros dos tipos de materiales, ya que el medio de dispersión es un plastificante que permanece no volátil durante el proceso de endurecimiento por calentamiento. Es compatible con el PVC plastificante en pasta, lo que da como resultado una forma blanda (estado de goma) o semidura de PVC material.Debido a su procesamiento simple, alta eficiencia (no requiere ningún dispositivo de recuperación de volatilización en el proceso del equipo), bajo costo de material, suavidad y excelentes propiedades eléctricas, PVC El sol se ha convertido en un material de inmersión ampliamente utilizado. Se utiliza ampliamente en diversos campos, como energía (barras colectoras), piezas eléctricas, necesidades diarias, protección de comunicaciones por fibra óptica y protección de la salud médica. En Estados Unidos, Europa, Japón e India, la promoción de PVC La tecnología del plástico es más madura. China es una potencia en PVC producción y exportación; sin embargo, su PVC La tecnología del plastisol comenzó tarde.
Con el avance de la tecnología de materiales y la expansión de los campos de aplicación, las funciones de PVC Los materiales de plastisol han aumentado gradualmente, incluyendo principalmente retardantes de llama, resistencia a la radiación UV, aislamiento, grado alimenticio, biocompatibles (médicos), libres de ftalatos y resistentes al aceite. Entre ellos, PVC El plastisol que contiene ftalatos fue el primero en ser restringido en Europa (los ftalatos interfieren con el sistema endocrino masculino y aumentan la probabilidad de cáncer de mama femenino) y gradualmente se regularizó, a fin de limitar el uso de algunos plastificantes convencionales. Las regulaciones REACH/RoHS de la UE son cada vez más estrictas.
La aplicación de la tecnología de moldeo por inmersión en automóviles
El material plastisol en la industria automotriz fue la primera aplicación del motor Ford en 1959, China comenzó a desarrollar la automoción. PVC material de plastisol en la década de 1980, el consumo general de 6 a 10 kg, que representa aproximadamente el 35% de la cantidad total de pegamento. Como revestimientos protectores para chasis de automóviles y materiales de sellado para diferentes partes del automóvil. En un automóvil, desde la rueda hasta el tornillo más pequeño, hay más de 10,000 piezas protectoras, estas piezas son principalmente revestimientos de plástico, tapas protectoras, chaquetas, casquillos, etc. Los accesorios tienen diferentes formas y un diseño estructural flexible, que es el más adecuado para la producción mediante tecnología de inmersión.
Funda de arnés de cableado automotriz
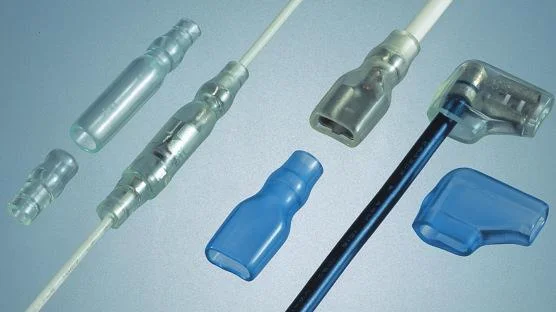
La funda de plástico se utiliza para mazos de cables de automóviles, específicamente para la protección de terminales de enchufe de mazos de cables de automóviles, con funciones de aislamiento, retardante de llama, resistencia a la temperatura y protección ambiental.
Protección de descarga de batería
La tecnología de moldeo por inmersión de plástico se utiliza para la protección del aislamiento de juntas de baterías y barras de cobre de baterías de nueva energía. Tiene las características de diseño de estructura flexible, ciclo de desarrollo rápido y personalización.
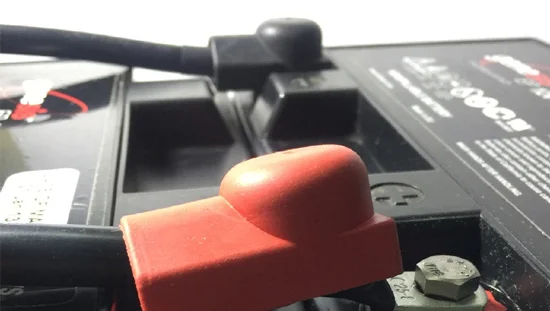
Protección de postes y abrazaderas de cables para automóviles
La tecnología de impregnación se utiliza para la protección de piezas de varillas y abrazaderas de cables de automóviles, que pueden formar funciones de protección flexible y anticorrosión y a prueba de polvo.