
नायलॉन पाउडर इलेक्ट्रोस्टैटिक स्प्रे कोटिंग प्रक्रिया
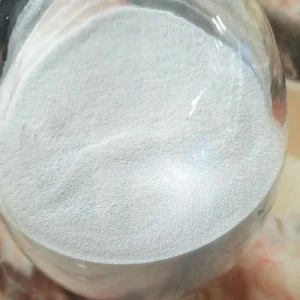
इलेक्ट्रोस्टैटिक स्प्रे विधि में उच्च-वोल्टेज विद्युत क्षेत्र के प्रेरण प्रभाव या घर्षण आवेश प्रभाव का उपयोग करके नायलॉन पाउडर और लेपित वस्तु पर विपरीत आवेश उत्पन्न किए जाते हैं। आवेशित पाउडर विपरीत आवेशित लेपित वस्तु की ओर आकर्षित होता है, और पिघलने और समतलीकरण के बाद नायलॉन की परत प्राप्त होती है। यदि परत की मोटाई 200 माइक्रोन से अधिक नहीं है और सतह ढलवां लोहे की नहीं है या छिद्रयुक्त है, तो कोल्ड स्प्रेइंग के लिए गर्म करने की आवश्यकता नहीं होती है। 200 माइक्रोन से अधिक मोटाई वाली पाउडर कोटिंग या ढलवां लोहे या छिद्रयुक्त सतह के लिए, स्प्रे करने से पहले सतह को लगभग 250°C तक गर्म करना आवश्यक होता है, जिसे हॉट स्प्रेइंग कहा जाता है।
कोल्ड स्प्रेइंग के लिए नायलॉन पाउडर कणों की आवश्यकता होती है जिनका व्यास लगभग 20-50 माइक्रोन हो। कभी-कभी, चार्ज करने की क्षमता बढ़ाने और बेकिंग से पहले पाउडर के नुकसान के कारण होने वाले दोषों को कम करने के लिए पाउडर में पानी की धुंध का छिड़काव किया जा सकता है। गर्म छिड़काव के लिए 100 माइक्रोन तक के व्यास वाले नायलॉन पाउडर कणों की आवश्यकता होती है। मोटे कणों के परिणामस्वरूप मोटी कोटिंग हो सकती है, लेकिन अत्यधिक मोटे कण पाउडर आसंजन में बाधा डाल सकते हैं। गर्म छिड़काव के दौरान, सब्सट्रेट का तापमान लगातार कम हो जाता है, जिससे मोटाई को नियंत्रित करना मुश्किल हो जाता है, लेकिन कोटिंग पाउडर हानि दोष उत्पन्न नहीं करेगी।
इलेक्ट्रोस्टैटिक स्प्रेइंग प्रक्रिया में वर्कपीस के आकार के चयन के लिए कई विकल्प मौजूद हैं, खासकर अलग-अलग मोटाई वाले वर्कपीस के लिए, जिससे मोटाई में समानता सुनिश्चित होती है। जब वर्कपीस पूरी तरह से कोटेड न हो या उसका आकार इतना जटिल हो कि उसे फ्लूइडाइज्ड बेड में डुबोया न जा सके , तो इलेक्ट्रोस्टैटिक स्प्रेइंग प्रक्रिया के कई फायदे हैं। उच्च तापमान प्रतिरोधी चिपकने वाली टेप का उपयोग बिना कोटेड भागों को अस्थायी रूप से सुरक्षित रखने के लिए किया जा सकता है। आमतौर पर, इलेक्ट्रोस्टैटिक स्प्रेइंग से 150 माइक्रोन से 250 माइक्रोन तक की पतली कोटिंग प्राप्त की जा सकती है। इसके अलावा, इलेक्ट्रोस्टैटिक कोल्ड स्प्रेइंग द्वारा प्राप्त नायलॉन कोटिंग का गलनांक कम होता है, आमतौर पर 5-10 मिनट के लिए लगभग 210-230°C, इसमें अच्छी मजबूती होती है और थर्मल डिग्रेडेशन कम होता है। धातु से इसका आसंजन अन्य प्रक्रियाओं की तुलना में बेहतर होता है।



नमस्ते, क्या आपके पास इलेक्ट्रोस्टैटिक छिड़काव के बजाय डिप प्रकार का नायलॉन पाउडर है?
मैं आपके पोस्ट में प्रस्तुत सभी विचारों से सहमत हूं। वे लोग वास्तव में विश्वासप्रद हैं और निश्चित रूप से कार्य करेंगे। अभी भी, पोस्ट न्यूबाइज के लिए बहुत छोटा है। क्या आप अगली बार से इन्हें थोड़ा बढ़ा सकते हैं? पोस्ट के लिए धन्यवाद।