
Automatisk Dip Powder Coat Line med fluidisert seng for hyller for kjøleskapsgitter
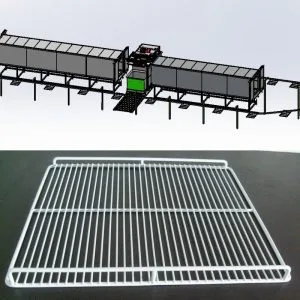
DESIGN KONSEPT
Denne helautomatiske fluidisert sjikt dip belegg Linjen er spesialdesignet for kjøleskapsrister, griller, hyller og kurver, med presis tilpasning og effektiv produksjon som kjernen. Med sikte på arbeidsstykkestørrelser på maksimalt 1005 × 577 × 40 mm og vanlige 300 × 500 × 10 mm, er utstyrsparametrene nøye tilpasset: 1600 mm × 600 mm hengebrett sikrer lastingsstabilitet, og 13 m × 1 m × 1.2 m forvarmingsovn og 10 m × 1 m × 1.2 m ettervarmingsovn (begge når 400 ℃) dekker oppvarmingsbehovene til arbeidsstykker med forskjellige spesifikasjoner. Produksjonskapasiteten er fleksibel og effektiv, med maksimalt 200 stykker per time for store arbeidsstykker og 500 stykker per time for vanlige arbeidsstykker. Gjennomsnittlig produksjontpuEn produksjon på 320 stykker i timen kan matche rytmen i masseproduksjonen.
DESIGNGRUNNLAG
| Maksimal arbeidsstykkestørrelse | 1005 × 577 × 40mm |
| Normal arbeidsstykkestørrelse | 300 × 500 × 10 mm |
| Varmekilde | Elektrisitet |
| Utstyrets fotavtrykksområde | 25 meter × 9 meter, høyde 3.5 meter |
| Utstyrstype | Automatisk type |
| Produksjon Output |
|
ARBEIDSSTUKKE SOM SKAL BELEGGES


Spesifikasjoner
| Maksimal arbeidsstykkestørrelse | 1500 × 600 × 10mm |
| Normal arbeidsstykkestørrelse | 300x500x10mm |
| Output kapasitet | 320 stk / time |
| Størrelse på hengende brett | 1600mm × 600mm |
| Størrelse på forvarmet ovn | 13m * 1m * 1.2m |
| Størrelse på ettervarmeovn | 10m * 1m * 1.2m |
| Maksimal temperatur på forvarm ovn | 400 ℃ |
| Maksimal temperatur for ettervarmeovn | 400 ℃ |
| Spenning: | 380V 50HZ |
| Trykk av trykkluft | 0.6Mpa |
Design og tegninger
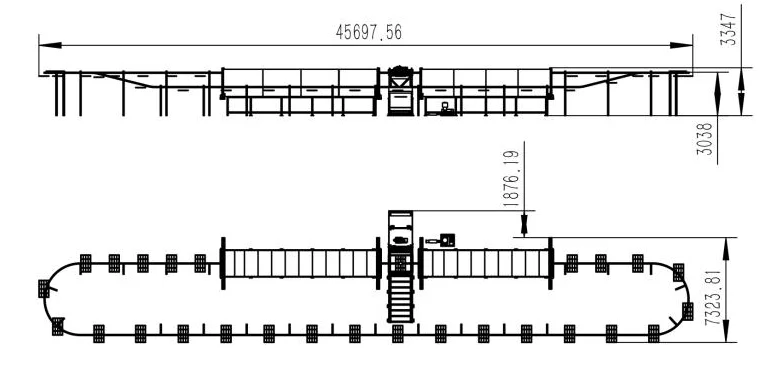
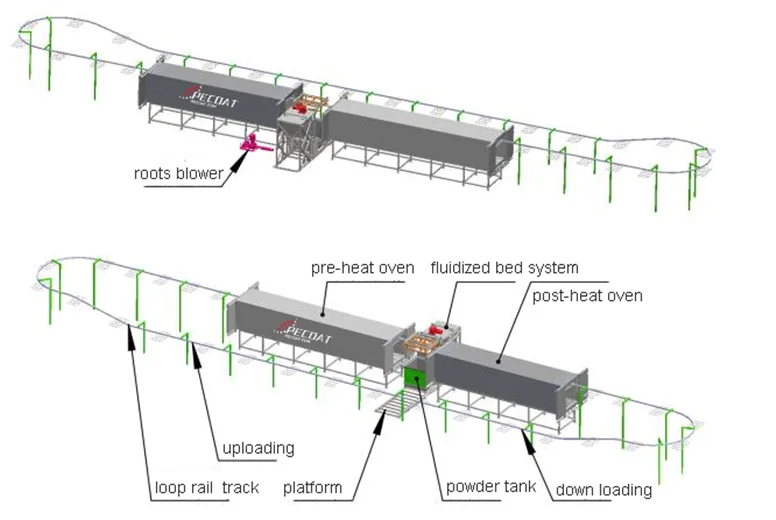
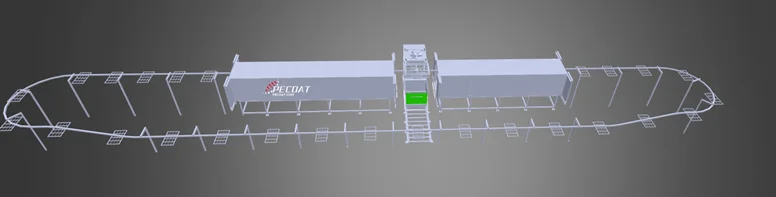
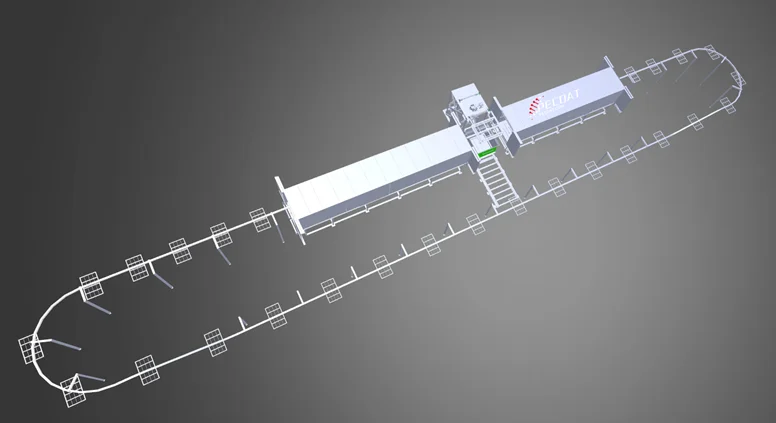
Driftsprosedyre
- Kontroller og sørg for at alle deler er klare til bruk: temperaturen i begge ovnene har økt til spesifisert verdi; pulvertanken er fylt med pulver, og i kokende tilstand.
- Ved opplastingsområdet begynner arbeiderne å henge arbeidsstykket på det hengende brettet.
- Slå på linjen, løkkeskinnen sender arbeidsstykket til forvarme ovnen.
- Arbeiderne fortsetter å laste opp arbeidsstykket
- Etter forvarming går arbeidsstykket inn i et fluidisert sjiktsystem for å dyppe pulveret
- Etter å ha dyppet pulveret, går det fluidiserte sjiktet ned, mens det rister av det ekstra pulveret
- Løkkebanen fortsetter å gå
- Arbeidsstykket går inn i en ettervarmeovn for herding og utjevning.
- Arbeidere laster ned arbeidsstykket etter at det går ut av ettervarmeovnen
- Neste løkkestart
Relaterte innlegg:
 Automatisk dyppepulverbelegglinje med fluidisert seng for gjerdestolper, sveiset trådnett, port, Y-armer
 Halvautomatisk pulverlakkeringslinje for metalltrådhyllekurv
 Halvautomatisk Fluidized Bed Dip Coating-utstyr for sveiset metallramme
 Automatisk dyppe plast pulverlakkeringslinje for konstruksjonsstålstang
 Halvautomatisk pulverlakkeringslinje for antiklatrenetttråd
 Termoplastisk polyetylen PE pulverbelegg Hvit farge for kjøleskapshyller Gitterkurv
Kommentarer er stengt