
Korrosionsskyddande polyetenbeläggning för 3PE Pipeline

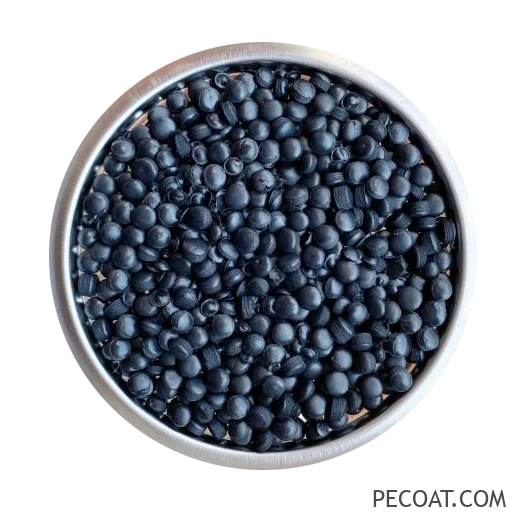
Den korrosionsskyddande polyetenbeläggningen är generellt en treskiktsstrukturerad korrosionsskyddande polyetenbeläggning, förkortad 3PE. Det undre lagret är vanligtvis en epoxipulverbeläggning, det mellanliggande lagret är ett lim och det yttre lagret är en polyetenbeläggning.
Antikorrosiv beläggningsstruktur
Den rostskyddande polyetenbeläggningen med tre lagerstruktur förkortas 3PE. Det undre skiktet är epoxipulverbeläggning, mellanskiktet är självhäftande och det yttre skiktet är polyeten.
Prestanda
Det första lagret av 3PE är epoxibeläggning, det andra lagret är lim och det tredje lagret är extruderad polyetenbeläggning. Skikten är tätt förbundna med varandra för att bilda en sammansatt struktur, som kompletterar varandras styrkor. Den använder den starka bindningskraften mellan epoxipulver och stålrörsyta för att förbättra vidhäftningen; och använder den utmärkta mekaniska hållfastheten, kemiska stabiliteten, isoleringen, motståndskraften mot växtrotpenetration och vattenbeständigheten hos extruderad polyeten för att förbättra dess totala prestanda. Detta gör den övergripande prestandan hos den treskiktiga PE rostskyddsbeläggningen mer framträdande och heltäckande, lämplig för tuffa miljöer med höga krav på mekaniska egenskaper, jordspänningsbeständighet och vattenbeständighet hos täckskiktet, såsom grusjord, bergsektioner, områden med hög markfuktighet och områden med utvecklade växtrötter.

Ansökan
Innan den rostskyddande beläggningen appliceras, bör stålrörets yta rengöras från fett, smuts och andra tillbehör, och ytan bör förbehandlas efter förvärmning av stålröret vid en temperatur på 40-60 ℃. Ytförbehandlingskvaliteten bör uppfylla kraven på Sa2.5-nivån "Ytrostgrad och rostborttagningsgrad av stål före målning" GB/T 8923, och ankarmönstrets djup bör nå 50 μm-75 μm. Svetsslagg, grader och andra föroreningar på ytan av stålröret bör avlägsnas.
Använd en föroreningsfri värmekälla för att värma stålröret till en lämplig beläggningstemperatur och applicera jämnt epoxipulverbeläggningen på stålrörets yta. Limmet måste appliceras under epoxipulverhärdningsprocessen. Polyetenskiktet kan beläggas med en längsgående extruderingsprocess eller en lateral omslagsprocess. För stålrör med en nominell diameter större än 500 mm rekommenderas den laterala lindningsprocessen. När du använder den laterala omslagsprocessen, se till att polyetenen på båda sidor av överlappningen och polyetenen på båda sidor av svetsen är helt rullade och komprimerade, och förhindra att polyetenbeläggningsytan krossas. Vid användning av den längsgående extruderingsprocessen bör det inte finnas några hålrum på båda sidor av svetsen. Efter att polyetenskiktet har belagts, se till att den smälta epoxibeläggningen är helt härdad och kyl den sedan med vatten till en stålrörstemperatur som inte är högre än 60 ℃.
Reparera
När defekter hittas på 3PE-rörledningen, för skador som är mindre än eller lika med 30 mm, rekommenderas att använda strålningstvärbundna polyetenreparationsplåster. Vid reparation, ta först bort smutsen vid det skadade området och rugga upp polyetenskiktet. Skär sedan polyetenskiktet vid det skadade området i en cirkel, och kanten ska vändas till en trubbig vinkel. Fyll hålet med lim som matchar reparationsplåstret och fäst sedan reparationsplåstret. Storleken på reparationsplåstret bör säkerställa att kanten är minst 100 mm bort från kanten på hålet i polyetenskiktet. När du klistrar plåstret, värm det samtidigt som du rullar det med en rulle eller kläm det med värmebeständiga handskar för att ta bort luft tills limmet runt reparationsplåstret jämnt rinner över.
För skador som är större än 30 mm, ta först bort smutsen vid det skadade området, rugga upp polyetenskiktet och skär polyetenskiktet vid det skadade området till en cirkel, och kanten ska vändas till en trubbig vinkel. Fyll hålet med lim som matchar reparationsplåstret och fäst sedan reparationsplåstret. Slutligen, vira en värmekrympbar tejp runt reparationsområdet, och omslagsbredden bör vara minst 50 mm större än varje sida av reparationsplåstret.
Alternativt kan ytan rengöras först, och sedan kan en tvåkomponent flytande epoxibeläggning användas för antikorrosion. Den torra filmtjockleken bör vara densamma som för huvudrörledningen, och sedan kan reparationsplåstret eller värmekrympbar tejp appliceras.

God morgon,
vi behöver en PE-beläggning med ett europeiskt livsmedelsgodkännande och en amerikansk FDA.
Med vänliga hälsningar,
Andre