Appliceringsmetoder för PTFE Pulverharts, 20–900 mikron
Postat av: PECOAT | den 20 mars 2026
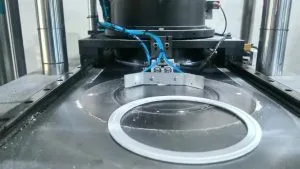
1. Formpressning
- Råmaterial: Suspension PTFE pulver
- Process: Siktpulver → kallpressning i rumstemperatur (10–50 MPa) → preform → sintring vid 360–380 °C → långsam kylning → bearbetning
- Produkter: Plåtar, stänger, packningar, tätningsringar, ventilsäten
2. Klistraextrudering
- Råmaterial: Finfördelat PTFE pulver
- Process: Blanda med extruderingshjälpmedel (15–25 %) → preform → kolvextrudering → avoljning vid 150–250 °C → sintring
- Produkter: Tunnväggiga rör, trådisolering, gängtätningstejp
3. Isostatisk gjutning
- Process: Pulver i flexibel form → tryck 50–100 MPa → enhetlig preform → sintring
- Funktioner: Hög densitet, enhetlig struktur för stora eller precisionsdelar
4. Beläggningsapplikationer
- Elektrostatisk sprutning: PTFE pulverlackerad på substrat → sintring vid 380–400 °C
- Doppning / spinbeläggning: Doppning av delar i PTFE dispersion → torkning → sintring
- Produkter: Kokkärl med non-stick-beläggning, korrosionsskyddsutrustning, rullar
5. Fylld modifiering
- Metod: Blandning PTFE pulver med grafit, kolfiber, kopparpulver, glaspärlor etc. → kompression/extrudering → sintring
- Syfte: Förbättra slitstyrka, värmeledningsförmåga och krypmotstånd
Viktiga anmärkningar
- PTFE smälter inte flyter; kallpressning + sintring krävs.
- Sintringstemperatur ≤ 385 °C för att undvika nedbrytning.
- Långsam uppvärmning och kylning för att förhindra sprickbildning.
- Krympningshastighet: 3.1–5.0 %, formstorleken behöver kompenseras.
Visningar: 89