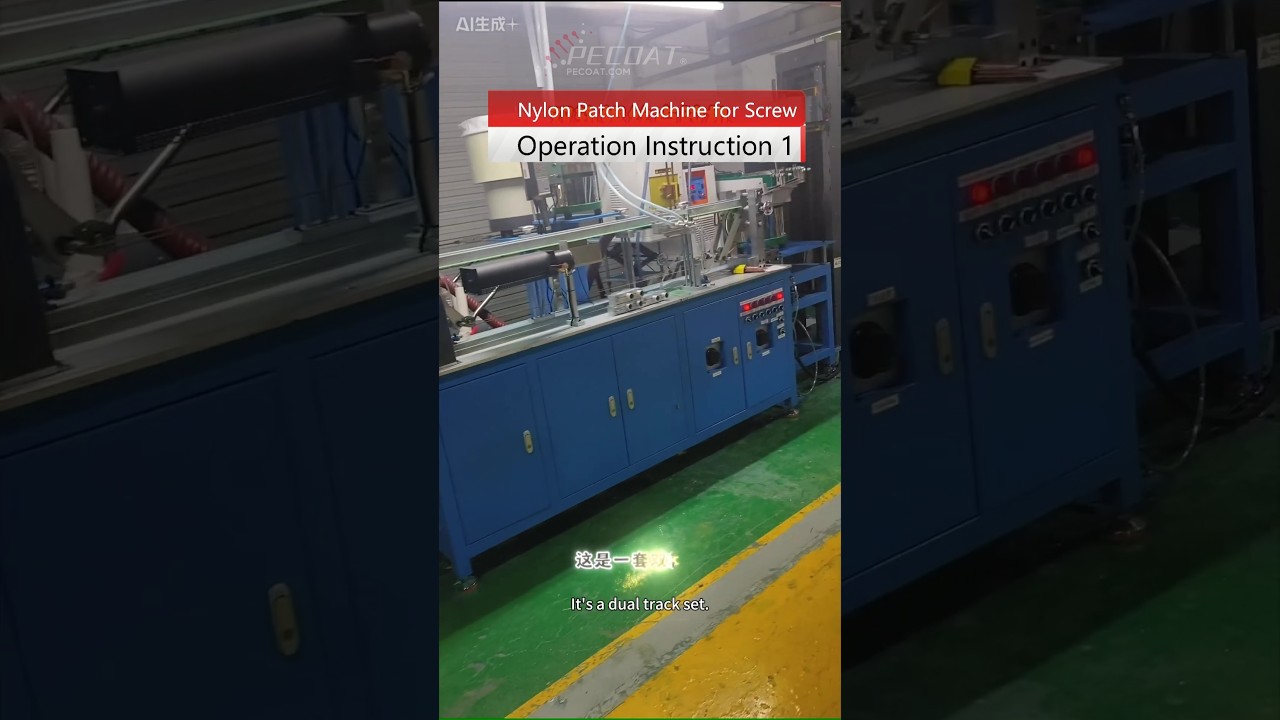
Låsskruv Nylon Patch Coating Machine med dubbelspårsspruta

projekt bakgrund
En medelstor tillverkare av metallfästen från USA, specialiserad på lösa skruvar för bilindustrin, mötte allvarliga produktionsflaskhalsar innan de införde vår dubbelspåriga konstruktion. nylonbeläggning maskin. Kundens ursprungliga enkelspåriga beläggningslinje stödde endast små skruvar under M6, med låg timutmatningtpu6 000 stycken. Fabriken behövde utöka produktionen av M3–M10 halvcirkelbelagda järnskruvar för nya fordonsordrar, vilket krävde högre automatisering, bredare bearbetningsområde och jämn beläggningskvalitet. Efter en jämförelse av utrustning köpte kunden vår 2 meter långa dubbelspåriga nylonbeläggningsmaskin som den viktigaste uppgraderingslösningen.
Design koncept
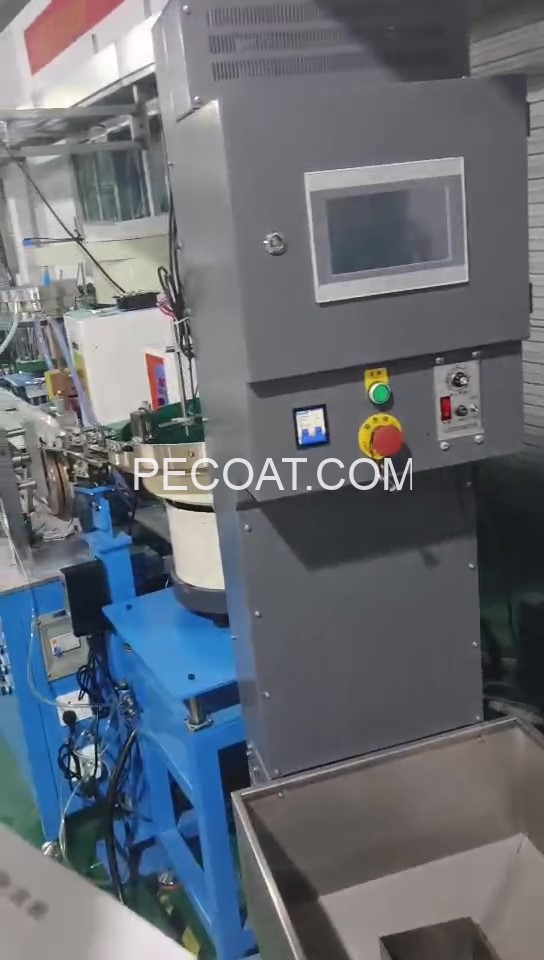
Maskinen använder en integrerad dubbelspårig automatisk bearbetningsdesign för att lösa låg effektivitet, snäv kompatibilitet och instabil beläggningskvalitet.
- Justerbar transportstruktur med dubbla remmar: Två synkrona remmar med variabel spårbredd klämmer fast skruvar ordentligt. Operatörerna växlar mellan halvcirkelbeläggning med delvis gänga och fullcirkelbeläggning med full gänga genom att justera bandhastighetsskillnaden för att uppfylla olika fästelementstandarder.
- Anpassad ultrahögfrekvent induktionsvärme: Den värmer snabbt skruvgängor till 185 °C utan att skada metallytor. Effektalternativen 20 kW och 30 kW passar små respektive stora skruvar för att garantera fasthet nylonpulver adhesion.
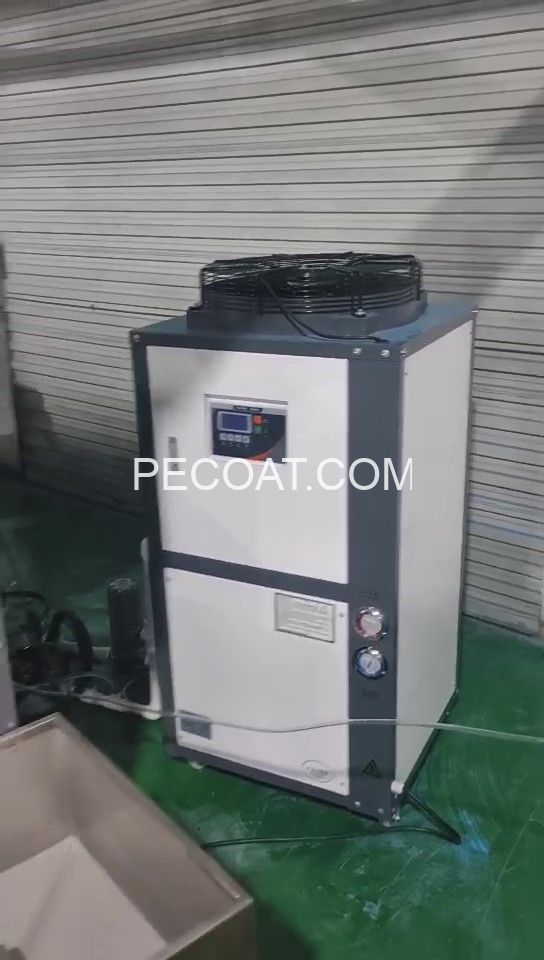
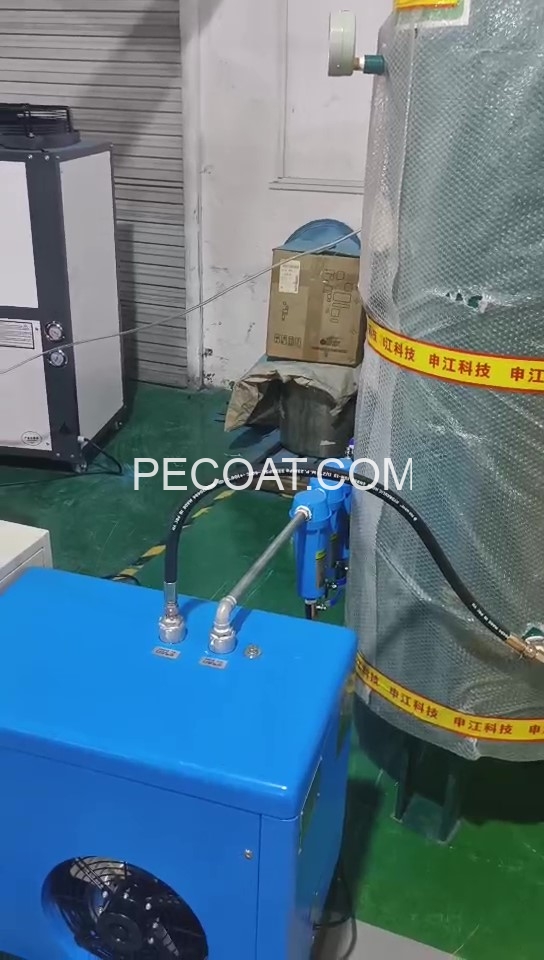
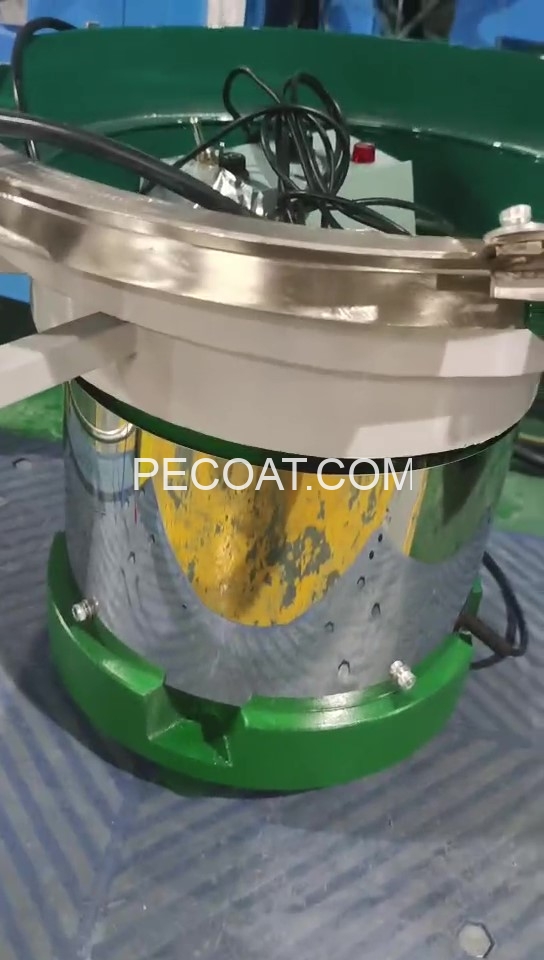
- Slutet pulveråtervinningssystem + kylsystem i flera steg: En vibrator med dubbla utlopp levererar nylonpulver jämnt, medan en återvinningsbehållare i rostfritt stål återvinner överskottspulver för att minska materialspill. Sekventiell vattenkylning, dubbelskiktad luftkylning och korgfläktkylning stelnar beläggningar snabbt för att förhindra deformation.
- Modulär komponentlayout: Separata matnings-, värme-, kyl- och uppsamlingsenheter förenklar formbyte och underhåll. Tillvalsutrustning för automatisk matning och pulverpåfyllning minskar den manuella arbetsbelastningen ytterligare.
Produktionsplats
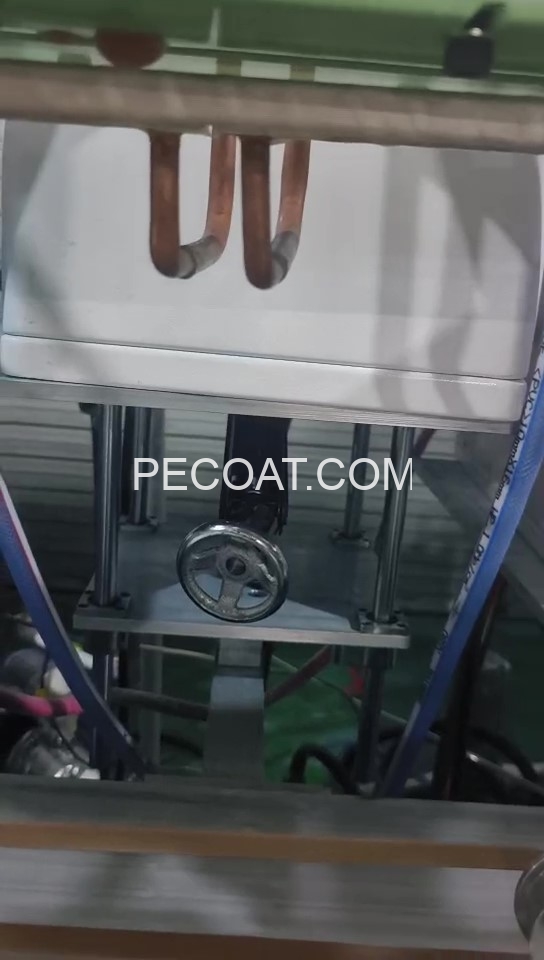
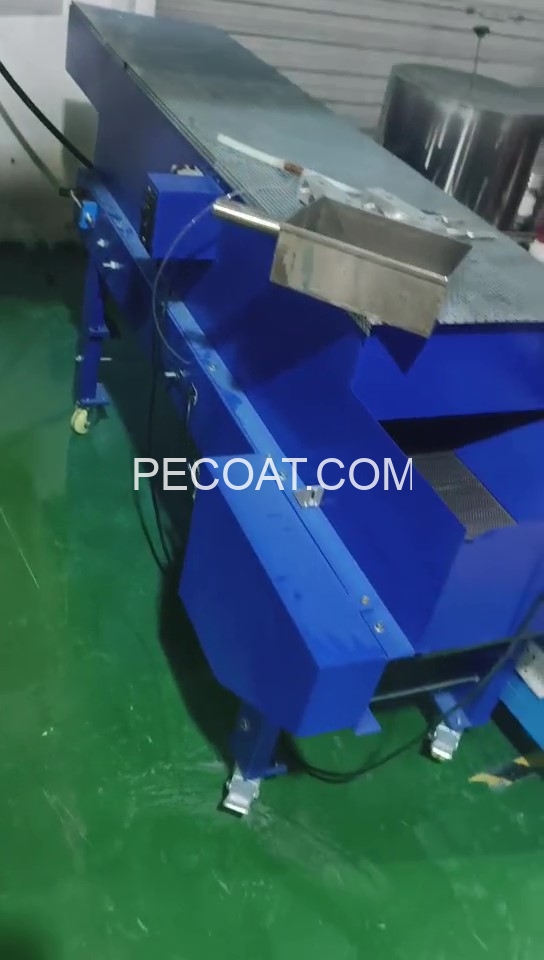
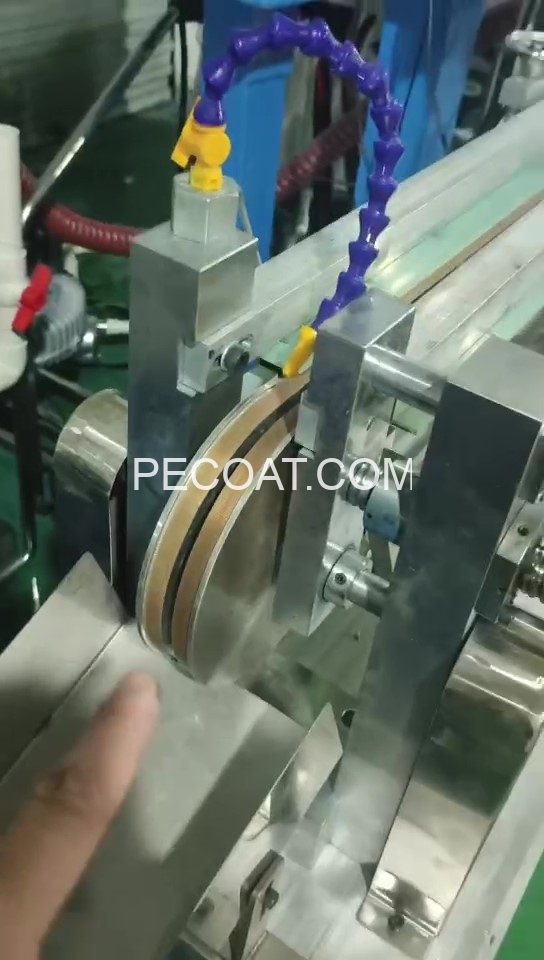
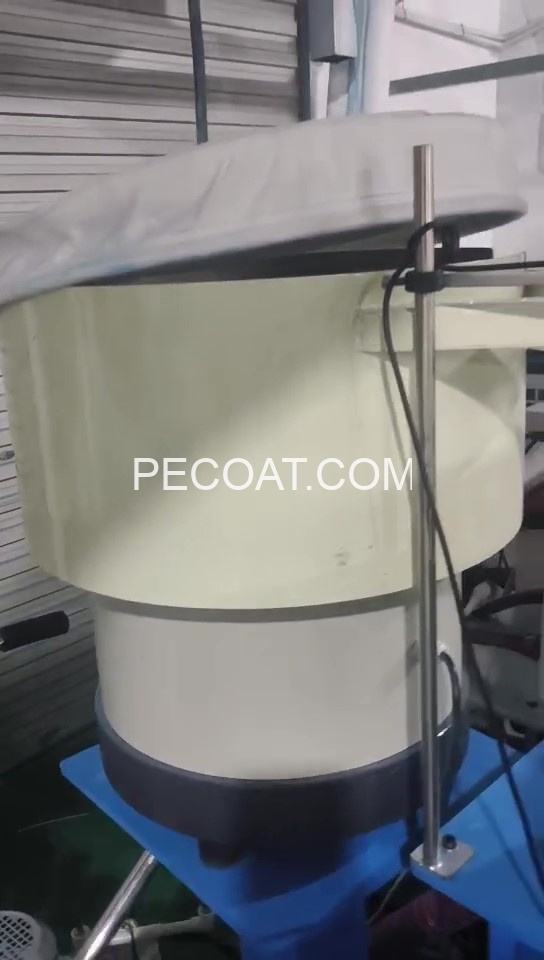
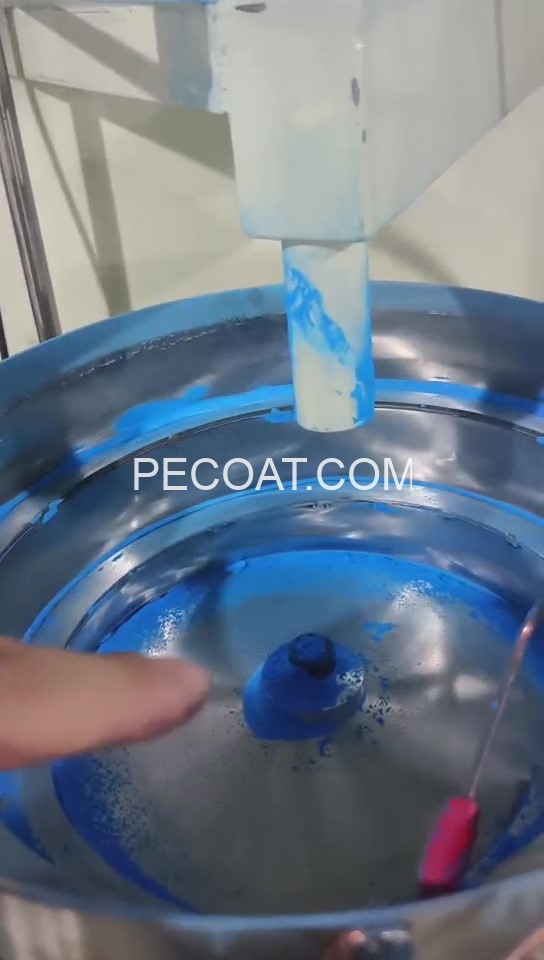
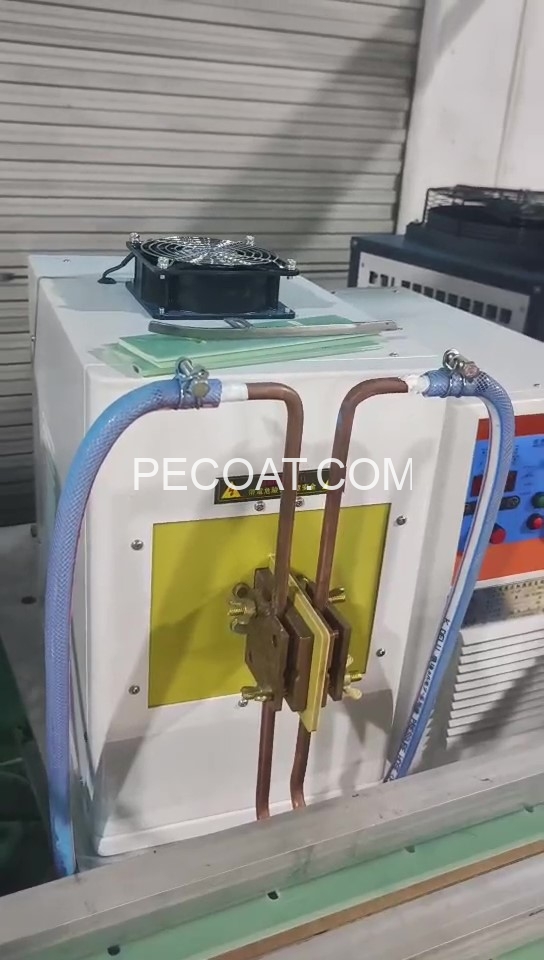
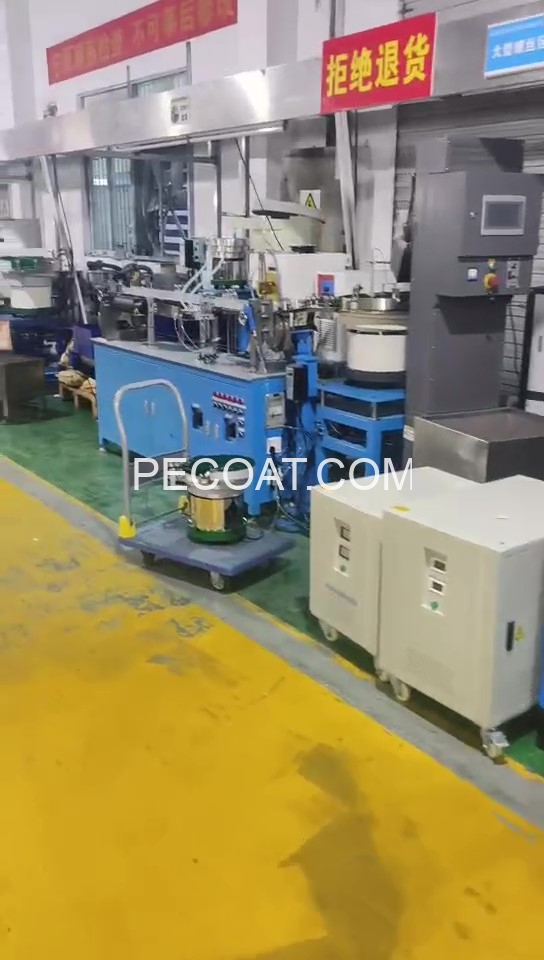
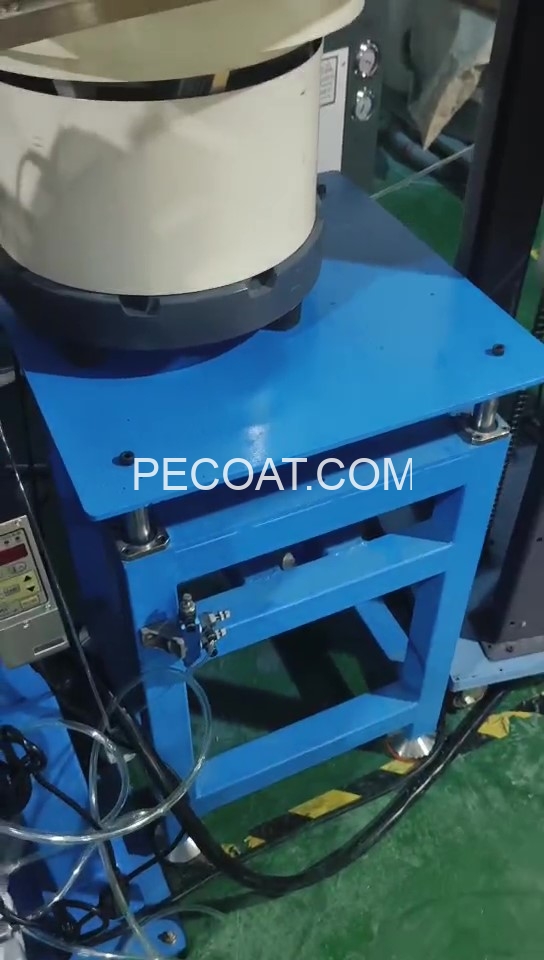
Nyckelspecifikationer
| Parameterkategori | Detaljerad specifikation |
| Bearbetningsområde | Standardmodell: M3–M10 metallskruvar med huvud, längd 80–900 mm; Förlängd 2m ram: M3–M25, längd 80–1500mm |
| Produktionskapacitet | 15 000 stycken/timme (för standard M10×30 halvcirkelbelagda skruvar) |
| Värmesystem | 380V ultrahögfrekvent värmare, 20 kW/30 kW valfritt, konstant värmetemperatur 185 °C |
| Transport- och matningssystem | Dubbla 220V 370W DC synkrona drivmotorer; 220V 400W linjär vibratormatningsenhet; justerbar dubbelspårsbredd |
| Pulvercirkulationssystem | 250 mm matningsvibrator med dubbla uttag (220V 300W); återvinningsfat i rostfritt stål med 2.2 kW 380 V motor |
| Kylsystem | Magnetisk pump för vattenkylning; 1.2 m dubbelskiktad luftkylningstransportör (2×120W motorer); 3 centrifugalkylfläktar under mottagningskorgen |
| Installationsyta | 3.5 m (bredd) × 2.0 m (höjd), kompatibel med medelstora verkstadslayouter |
Video Show