Tillverkningsprocess för PO/PE-fodrade stålrör via rotolineringsprocessen

PO/PE-fodrade plaststålrör är ett kompositrör som använder stålrör som substrat. Plastpulver smälts jämnt och fästs vid rörväggen via roterande uppvärmning för att bilda en tät korrosionsskyddande beläggning. Tillverkningsprocessen präglas av stabil teknik och stark bindningskraft. De specifika procedurerna är följande:
Först, förbehandling av stålrör
Sömlösa stålrör eller svetsade stålrör väljs ut och kapas till de avsedda dimensionerna. Rörändarna avfasas och poleras sedan för att ta bort grader och slipas för släta röröppningar. Stålrörets innervägg behandlas med sandblästring eller kulblästring för att eliminera glödskal, rost och oljeföroreningar, vilket skapar en jämnt grov yta på innerväggen och förbättrar vidhäftningen mellan plastbeläggning och stål. Efter behandling används tryckluft för spolning för att förhindra att kvarvarande damm påverkar formningskvaliteten.
Nästa, ladda pulver
Väg plastpulver såsom polyeten PE och PO-pulver enligt rördiameter och fodrets tjocklek och fyll på pulvret i stålröret. Täta båda ändar av stålröret med flänsskydd eller specialpluggar för att förhindra pulverläckage under rotation och bibehålla ett relativt slutet inre för jämn vidhäftning.
För det tredje, roterande uppvärmning och rotationsgjutning
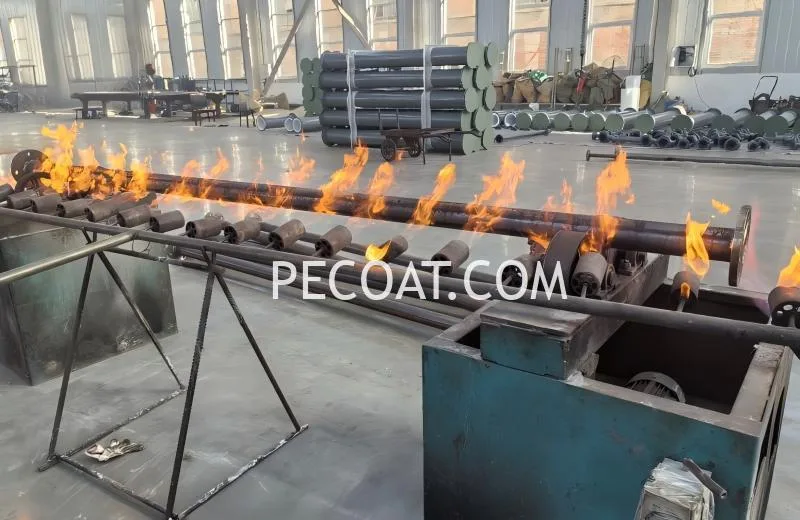
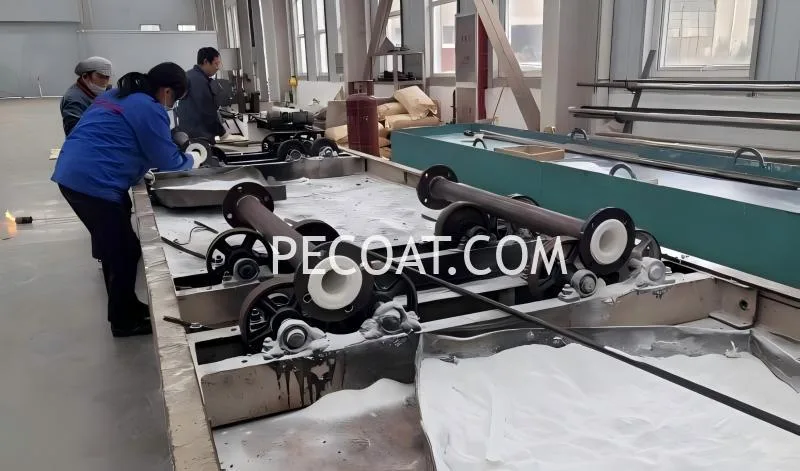
Montera stålröret på en rotationsgjutningsmaskin för axiell rotation och omkretsformning samtidigt. Värm stålröret jämnt med låga eller elektrisk uppvärmning, med en temperaturkontrollerad temperatur inom 240-260 ℃. Vid hög temperatur smälter plastpulvret gradvis, flyter och täcker rörväggen jämnt, vilket bildar ett kontinuerligt, bubbelfritt och porfritt tätt foderskikt. Temperatur och rotationshastighet måste kontrolleras noggrant i detta steg för att undvika ojämn fodertjocklek eller lokal brännskador.
Fjärde, kylning och formning
När plastbeklädnaden har smält jämnt, stoppa uppvärmningen. Kyl stålröret gradvis till rumstemperatur med naturlig luftkylning eller forcerad luftkylning samtidigt som rotationen bibehålls med låg rotationshastighet. Långsam kylning förhindrar krympning och sprickbildning i beklädnaden orsakad av snabb kylning, vilket säkerställer en tät bindning mellan beklädnaden och stålröret utan delaminering eller urholkning.
Slutlig, trimning och inspektion
Ta bort ändtätningarna och skär av fodret vid rörändarna så att det är i jämnhöjd med öppningarna, vilket underlättar efterföljande flänssvetsning och installation. Gör en visuell inspektion för att garantera en slät foderyta. Utför sedan ett gnistprov för att kontrollera om det finns porer, sprickor och andra defekter. Hydrostatiskt prov utförs också för att verifiera rörets tätningsprestanda och tryckbärande kapacitet.
Denna engångsformningsprocess ger sömlösa och högkvalitativa foder med enastående korrosionsskyddsprestanda. De tillverkade rören används ofta för transport av korrosiva medier inom kemi-, kraft-, vattenrenings- och andra industrier.