
Plastbeläggning för metall

Plastbeläggning för metallprocess är att applicera ett lager av plast på ytan av metalldelar, vilket gör att de kan behålla metallens ursprungliga egenskaper samtidigt som de ger vissa egenskaper hos plast, såsom korrosionsbeständighet, slitstyrka, elektrisk isolering och själv -smörjning. Denna process är av stor betydelse för att utöka användningsområdet för produkter och förbättra deras ekonomiska värde.
Metoder för plastbeläggning för metall
Det finns många metoder för plastbeläggning, inklusive flamsprutning, fluidiserad bädd sprutning, elektrostatisk pulversprutning, smältbeläggning och suspensionsbeläggning. Det finns också många typer av plaster som kan användas för beläggning, med PVC, PE och PA är de mest använda. Plasten som används för beläggning måste vara i pulverform, med en finhet på 80-120 mesh.
Efter beläggning är det bäst att snabbt kyla arbetsstycket genom att sänka det i kallt vatten. Snabb kylning kan minska kristalliniteten hos plastbeläggningen, öka vattenhalten, förbättra segheten och ytljusheten hos beläggningen, öka vidhäftningen och övervinna beläggningslossning orsakad av inre stress.
För att förbättra vidhäftningen mellan beläggningen och basmetallen bör arbetsstyckets yta vara dammfri och torr, utan rost och fett före beläggning. I de flesta fall behöver arbetsstycket genomgå ytbehandling. Behandlingsmetoder inkluderar sandblästring, kemisk behandling och andra mekaniska metoder. Bland dem har sandblästring bättre effekter eftersom det gör ytan på arbetsstycket ruggig, ökar ytan och bildar krokar, vilket förbättrar vidhäftningen. Efter sandblästring ska arbetsstyckets yta blåsas med ren tryckluft för att avlägsna damm, och plasten ska beläggas inom 6 timmar, annars kommer ytan att oxidera, vilket påverkar beläggningens vidhäftning.
Fördel
Direkt beläggning med pulverplast har följande fördelar:
- Den kan användas med hartser som endast finns i pulverform.
- En tjock beläggning kan erhållas i en applikation.
- Produkter med komplexa former eller skarpa kanter kan beläggas väl.
- De flesta pulverformiga plaster har utmärkt lagringsstabilitet.
- Inga lösningsmedel krävs, vilket gör materialberedningsprocessen enkel. Det finns emellertid också vissa nackdelar eller begränsningar med pulverlackering. Till exempel, om arbetsstycket behöver förvärmas, kommer dess storlek att vara begränsad. Eftersom beläggningsprocessen tar tid, för stora arbetsstycken, medan sprutningen ännu inte är avslutad, har vissa områden redan svalnat under den erforderliga temperaturen. Under plastpulverbeläggningsprocessen kan pulverförlusten vara så hög som 60 %, så det måste samlas in och återanvändas för att uppfylla ekonomiska krav.
Flammesprutning
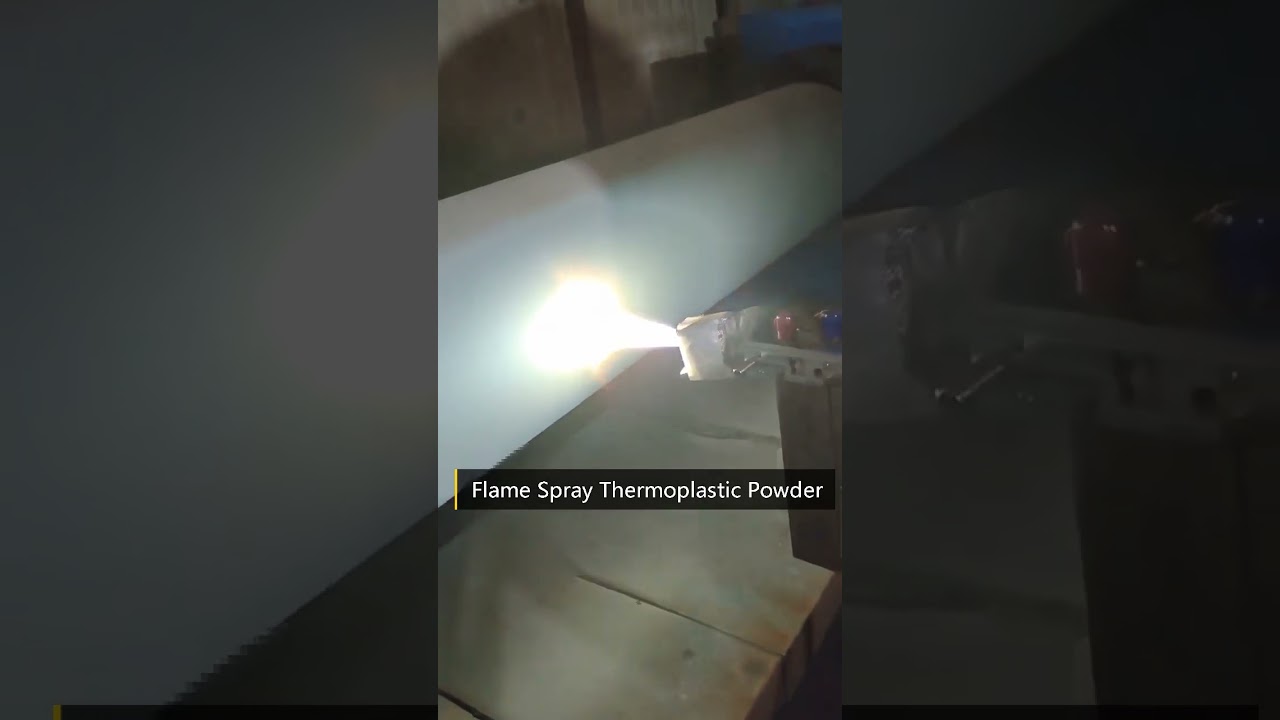
Flamsprutning av plastbeläggning för metall är en process som går ut på att smälta eller delvis smälta pulverformig eller pastaformig plast med en låga som avges från en sprutpistol, och sedan spruta den smälta plasten på ytan av ett föremål för att bilda en plastbeläggning. Beläggningens tjocklek är vanligtvis mellan 0.1 och 0.7 mm. Vid användning av pulverplast för flamsprutning ska arbetsstycket förvärmas. Förvärmning kan göras i ugn, och förvärmningstemperaturen varierar beroende på vilken typ av plast som sprutas.
Flamtemperaturen vid sprutning måste kontrolleras noggrant, eftersom för hög temperatur kan bränna eller skada plasten, medan för låg temperatur kan påverka vidhäftningen. Generellt är temperaturen högst vid sprutning av det första lagret av plast, vilket kan förbättra vidhäftningen mellan metallen och plasten. När efterföljande lager sprutas kan temperaturen sänkas något. Avståndet mellan sprutpistolen och arbetsstycket bör vara mellan 100 och 200 cm. För plana arbetsstycken ska arbetsstycket placeras horisontellt och sprutpistolen ska flyttas fram och tillbaka; för cylindriska eller invändiga arbetsstycken bör de monteras på en svarv för rotationssprutning. Den linjära hastigheten för det roterande arbetsstycket bör vara mellan 20 och 60 m/min. Efter att den erforderliga tjockleken på beläggningen har uppnåtts, bör sprutningen stoppas och arbetsstycket ska fortsätta att rotera tills den smälta plasten stelnar, och sedan ska den snabbt kylas.
Även om flamsprutning har en relativt låg produktionseffektivitet och involverar användning av irriterande gaser, är det fortfarande en viktig bearbetningsmetod inom industrin på grund av dess låga utrustningsinvesteringar och effektivitet vid beläggning av interiören av tankar, behållare och stora arbetsstycken jämfört med andra metoder .
Doppplastbeläggning med fluidiserad bädd
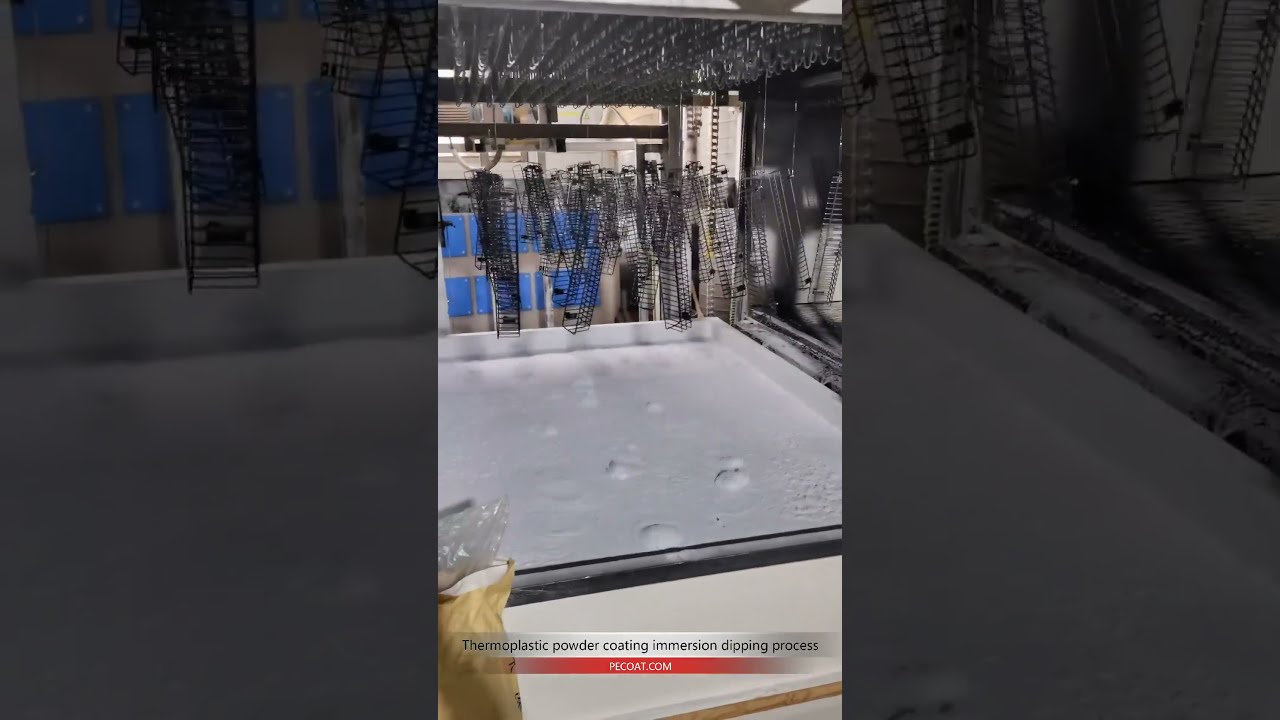
Arbetsprincipen för doppplastbeläggning med fluidiserad bädd för metall är som följer: plastbeläggningspulver placeras i en cylindrisk behållare med en porös skiljevägg upptill som tillåter endast luft att passera igenom, inte pulvret. När tryckluft kommer in från botten av behållaren, blåser den upp pulvret och suspenderar det i behållaren. Om ett förvärmt arbetsstycke är nedsänkt i det kommer hartspulvret att smälta och fästa vid arbetsstycket och bilda en beläggning.
Tjockleken på beläggningen som erhålls i fluidiserad bädd beror på temperaturen, specifik värmekapacitet, ytkoefficient, spruttid och typ av plast som används när arbetsstycket går in i den fluidiserade kammaren. Emellertid kan endast temperaturen och spruttiden för arbetsstycket kontrolleras i processen, och de måste bestämmas genom experiment i produktionen.
Under doppning krävs att plastpulvret flyter jämnt och jämnt, utan agglomeration, virvelflöde eller överdriven spridning av plastpartiklar. Motsvarande åtgärder bör vidtas för att uppfylla dessa krav. Att lägga till en omrörningsanordning kan minska agglomerationen och virvelflödet, medan tillsats av en liten mängd talk till plastpulvret är fördelaktigt för fluidisering, men det kan påverka kvaliteten på beläggningen. För att förhindra spridning av plastpartiklar bör luftflödet och enhetligheten hos plastpulverpartiklar kontrolleras strikt. Viss spridning är dock oundviklig, så en återvinningsanordning bör installeras i den övre delen av den fluidiserade bädden.
Fördelarna med doppplastbeläggning med fluidiserad bädd är förmågan att belägga komplext formade arbetsstycken, hög beläggningskvalitet, erhållande av en tjockare beläggning i en applikation, minimal hartsförlust och en ren arbetsmiljö. Nackdelen är svårigheten att bearbeta stora arbetsstycken.
Elektrostatisk sprutande plastbeläggning för metall
Vid elektrostatisk sprutning fixeras plastbeläggningspulver av harts på arbetsstyckets yta genom elektrostatisk kraft, snarare än genom smältning eller sintring. Principen är att använda det elektrostatiska fältet som bildas av en elektrostatisk högspänningsgenerator för att ladda hartspulvret som sprutas från sprutpistolen med statisk elektricitet, och det jordade arbetsstycket blir den positiva högspänningselektroden. Som ett resultat avsätts ett lager av enhetligt plastpulver snabbt på ytan av arbetsstycket. Innan laddningen försvinner fäster pulverskiktet stadigt. Efter uppvärmning och kylning kan en enhetlig plastbeläggning erhållas.
Elektrostatisk pulversprutning utvecklades i mitten av 1960-talet och är lätt att automatisera. Om beläggningen inte behöver vara tjock kräver elektrostatisk sprutning ingen förvärmning av arbetsstycket, så det kan användas för värmekänsliga material eller arbetsstycken som inte är lämpliga för uppvärmning. Det kräver inte heller en stor förvaringsbehållare, vilket är viktigt vid sprutning med fluidiserad bädd. Pulvret som går förbi arbetsstycket dras till baksidan av arbetsstycket, så mängden översprutning är mycket mindre än vid andra sprutningsmetoder, och hela arbetsstycket kan beläggas genom att spruta på ena sidan. Stora arbetsstycken behöver dock fortfarande sprutas från båda sidor.
Arbetsstycken med olika tvärsnitt kan utgöra svårigheter för efterföljande uppvärmning. Om skillnaden i tvärsnitt är för stor kan det hända att den tjockare delen av beläggningen inte når smälttemperaturen, medan den tunnare delen redan har smält eller försämrats. I detta fall är hartsets termiska stabilitet viktig.
Komponenter med snygga inre hörn och djupa hål täcks inte lätt av elektrostatisk sprutning eftersom dessa områden har elektrostatisk skärmning och stöter bort pulvret, vilket hindrar beläggningen från att komma in i hörnen eller hålen om inte sprutpistolen kan sättas in i dem. Dessutom kräver elektrostatisk sprutning finare partiklar eftersom större partiklar är mer benägna att lossna från arbetsstycket, och partiklar finare än 150 mesh är mer effektiva i elektrostatisk verkan.
Smältbeläggningsmetod
Arbetsprincipen för smältbeläggningsmetoden är att spruta plastbeläggningspulver på ett förvärmt arbetsstycke med en sprutpistol. Plasten smälter genom att utnyttja arbetsstyckets värme och efter kylning kan en plastbeläggning appliceras på arbetsstycket. Vid behov krävs även eftervärmebehandling.
Nyckeln till att kontrollera smältbeläggningsprocessen är arbetsstyckets förvärmningstemperatur. När förvärmningstemperaturen är för hög kan det orsaka allvarlig oxidation av metallytan, minska vidhäftningen av beläggningen och kan till och med orsaka hartsnedbrytning och skumning eller missfärgning av beläggningen. När förvärmningstemperaturen är för låg har hartset dålig flytbarhet, vilket gör det svårt att få en enhetlig beläggning. Ofta kan en enda sprutapplicering av smältbeläggningsmetoden inte uppnå den önskade tjockleken, så flera sprutappliceringar krävs. Efter varje sprayapplicering är värmebehandling nödvändig för att helt smälta och göra beläggningen ljusare innan det andra lagret appliceras. Detta säkerställer inte bara en jämn och jämn beläggning utan förbättrar också den mekaniska hållfastheten avsevärt. Den rekommenderade värmebehandlingstemperaturen för högdensitetspolyeten är cirka 170°C och för klorerad polyeter är den cirka 200°C, med en rekommenderad tid på 1 timme.
Smältbeläggningsmetoden ger högkvalitativa, estetiskt tilltalande, starkt bundna beläggningar med minimal hartsförlust. Den är lätt att kontrollera, har en minimal lukt och det gör den använda sprutpistolen.
Andra metoder tillgängliga för plastbeläggning för metall
1. Sprayning: Fyll suspensionen i sprutpistolens behållare och använd tryckluft med ett övertryck som inte överstiger 0.1 MPa för att jämnt spraya beläggningen på arbetsstyckets yta. För att minimera upphängningsförluster bör lufttrycket hållas så lågt som möjligt. Avståndet mellan arbetsstycket och munstycket bör hållas på 10-20 cm, och sprutytan ska hållas vinkelrätt mot materialflödets riktning.
2. Nedsänkning: Sänk ned arbetsstycket i suspensionen i några sekunder och ta sedan bort det. Vid denna tidpunkt kommer ett lager av suspension att fästa på arbetsstyckets yta, och överskottsvätskan kan rinna ner naturligt. Denna metod är lämplig för små arbetsstycken som kräver fullständig beläggning på den yttre ytan.
3. Borstning: Borstning innebär att man använder en pensel eller en pensel för att applicera suspensionen på arbetsstyckets yta, vilket skapar en beläggning. Borstning är lämplig för allmän lokal beläggning eller enkelsidig beläggning på smala ytor. Det används dock sällan på grund av den resulterande mindre släta och jämna ytan efter att beläggningen har torkat, och begränsningen av tjockleken på varje beläggningsskikt.
4. Hällning: Häll suspensionen i ett roterande ihåligt arbetsstycke och se till att den inre ytan är helt täckt av suspensionen. Häll sedan ut överflödig vätska för att bilda en beläggning. Denna metod är lämplig för beläggning av små reaktorer, rörledningar, vinkelbågar, ventiler, pumphus, T-stycken och andra liknande arbetsstycken.



Jag letar efter termoplastiska beläggningar för metalltråd
Denna webbplats är mitt andas in, riktigt bra layout och perfekt innehåll.