نایلان پاؤڈر الیکٹروسٹیٹک سپرے کوٹنگ کا عمل
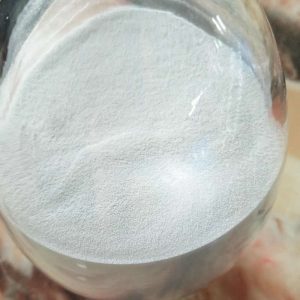
الیکٹرو اسٹیٹک اسپرے کا طریقہ ہائی وولٹیج برقی فیلڈ کے انڈکشن اثر یا رگڑ چارجنگ اثر کو بالترتیب نایلان پاؤڈر اور لیپت آبجیکٹ پر الٹا چارجز لگانے کے لیے استعمال کرتا ہے۔ چارج شدہ پاؤڈر کوٹنگ مخالف چارج لیپت چیز کی طرف راغب ہوتی ہے، اور پگھلنے اور برابر کرنے کے بعد، ایک نایلان کوٹنگ حاصل کی جاتی ہے۔ اگر کوٹنگ کی موٹائی کی ضرورت 200 مائکرون سے زیادہ نہیں ہے اور سبسٹریٹ نان کاسٹ آئرن یا غیر محفوظ ہے، تو کولڈ اسپرے کے لیے حرارت کی ضرورت نہیں ہے۔ 200 مائیکرون سے زیادہ موٹائی کے تقاضوں کے ساتھ پاؤڈر کوٹنگز یا کاسٹ آئرن یا غیر محفوظ مواد کے ساتھ سبسٹریٹس کے لیے، اسپرے کرنے سے پہلے سبسٹریٹ کو تقریباً 250 ° C پر گرم کرنے کی ضرورت ہوتی ہے، جسے گرم سپرے کہا جاتا ہے۔
کولڈ اسپرے کے لیے نایلان پاؤڈر کے ذرات کی ضرورت ہوتی ہے جس کا قطر تقریباً 20-50 مائکرون ہو۔ بعض اوقات، پانی کی دھند کو پاؤڈر میں اسپرے کیا جا سکتا ہے تاکہ چارجز کو لے جانے کی صلاحیت کو بڑھایا جا سکے اور بیکنگ سے پہلے پاؤڈر کے نقصان سے پیدا ہونے والے نقائص کو کم کیا جا سکے۔ گرم سپرے کرنے کے لیے نایلان پاؤڈر کے ذرات کی ضرورت ہوتی ہے جس کا قطر 100 مائکرون تک ہو۔ موٹے ذرات کے نتیجے میں موٹی کوٹنگ ہو سکتی ہے، لیکن ضرورت سے زیادہ موٹے ذرات پاؤڈر کے چپکنے میں رکاوٹ بن سکتے ہیں۔ گرم سپرے کے دوران، سبسٹریٹ کا درجہ حرارت مسلسل کم ہوتا ہے، جس سے موٹائی کو کنٹرول کرنا مشکل ہو جاتا ہے، لیکن کوٹنگ پاؤڈر کے نقصان کے نقائص پیدا نہیں کرے گی۔
الیکٹرو اسٹاٹک چھڑکنے کے عمل میں ورک پیس کے سائز کو منتخب کرنے کے لیے اختیارات کی ایک وسیع رینج ہوتی ہے، خاص طور پر مختلف موٹائی والے ورک پیس کے لیے، اسی طرح کی موٹائی کو یقینی بناتا ہے۔ جب ورک پیس مکمل طور پر لیپت نہیں ہوتی ہے یا اس کی پیچیدہ شکل ہوتی ہے جسے فلوائزڈ بیڈ میں نہیں ڈبویا جا سکتا ، الیکٹرو سٹیٹک اسپرے کے عمل کے فوائد ہوتے ہیں۔ اعلی درجہ حرارت، لباس مزاحم چپکنے والی ٹیپ کو عارضی طور پر بغیر لیپت حصوں کی حفاظت کے لیے استعمال کیا جا سکتا ہے۔ عام طور پر، الیکٹرو اسٹاٹک چھڑکاو ایک پتلی کوٹنگ حاصل کر سکتا ہے، جیسے کہ 150 مائکرون اور 250 مائکرون کے درمیان۔ مزید برآں، الیکٹرو سٹیٹک کولڈ اسپرے سے حاصل ہونے والی نایلان کوٹنگ کا پگھلنے کا کم درجہ حرارت ہوتا ہے، عام طور پر 5-10 منٹ کے لیے 210-230°C کے ارد گرد، اچھی سختی، اور کم تھرمل انحطاط۔ دھات سے چپکنا دیگر عملوں سے بہتر ہے۔
ہائے، کیا آپ کے پاس الیکٹرو سٹیٹک اسپرے کی بجائے ڈپ ٹائپ نایلان پاؤڈر ہے؟
میں ان تمام خیالات سے متفق ہوں جو آپ نے اپنی پوسٹ میں پیش کیے ہیں۔ وہ واقعی قائل ہیں اور یقینی طور پر کام کریں گے۔ پھر بھی، نئے آنے والوں کے لیے پوسٹس بہت مختصر ہیں۔ کیا آپ ان کو اگلی بار سے تھوڑا بڑھا سکتے ہیں؟ پوسٹ کے لیے شکریہ۔