Herstellungsprozess der Kunststoffbeschichtung
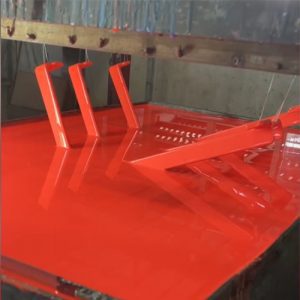
Die vorangegangenen Kapitel haben die Gemeinsamkeiten im Betrieb von Tauchbeschichtung und Tauchformung erläutert . Dieses Kapitel befasst sich nun detailliert mit den einzelnen Verfahren beider Herstellungsverfahren für Kunststoffbeschichtungen.
Vorbehandlungsprozess für Kunststoffbeschichtungen
Der Vorbehandlungsschritt spielt eine entscheidende Rolle, um sicherzustellen, dass die Kunststoffbeschichtung ordnungsgemäß auf das Metallsubstrat aufgetragen wird. Diese Schritte sind für beide Prozesse von entscheidender Bedeutung. Der Vorbehandlungsprozess für die Tauchbeschichtung ist im Vergleich zum Tauchformen komplizierter, da dabei das Polymer dauerhaft auf das als Form verwendete Metall aufgetragen wird. Die erforderlichen Schritte sind unten aufgeführt:
Schritt 1: Oberflächenverunreinigungen entfernen
Verunreinigungen können die Haftung des Polymers an der Form oder dem Teil beeinträchtigen. Sie schaffen gefährdete Bereiche, in denen Schäden entstehen und sich ausbreiten können.
Entfetten:
Auf der Oberfläche des Metallsubstrats vorhandene Öle und Fette wirken als Verunreinigungen, die die Wasserbeständigkeit verringern und die normale Haftung und Ablagerung der Kunststoffbeschichtung behindern. Fett kann durch alkalisches Waschen, Beizen oder Heißentfetten entfernt werden.
Strippen:
Bei bereits beschichteten Teilen ist die alte Schicht gründlich zu entfernen, bevor die neue Schicht aufgetragen wird.
Schritt 2: Ändern Sie die Eigenschaften des Untergrunds
Zusätzlich zur Reinigung der Oberfläche können weitere Eigenschaften gegeben werden, um die gewünschten Eigenschaften zu erzeugen. Diese Eigenschaften können beim Tauchvorgang selbst oder bei der endgültigen Verwendung des Produkts hilfreich sein.
Phosphatieren:
Beim Phosphatieren, auch Phosphatumwandlung genannt, wird vor der Kunststoffbeschichtung eine dünne Phosphatschicht auf das Substrat aufgetragen. Diese Phosphatierungsschicht erhöht die Korrosionsbeständigkeit im Falle einer unvermeidlichen Beschädigung der Kunststoffbeschichtung. Zu den üblicherweise verwendeten Phosphatierungsschichten für die Tauchbeschichtung gehören Zinkphosphat, Eisenphosphat und Phosphattriester.
Kugelstrahlen:
Beim Kugelstrahlen wird die Oberfläche mit kugelförmigen Partikeln beaufschlagt, wodurch eine kaltbearbeitete Oberfläche entsteht. Dadurch wird eine Druckeigenspannung auf der Matrixoberfläche erzeugt, um deren Festigkeit zu erhöhen und vorhandene Eigenspannungen zu verringern. Das Vorhandensein von Eigenspannungen kann bei nachfolgenden Prozessen möglicherweise zur Bildung von Mikrorissen führen.
Sandstrahlen:
Sandstrahlen erzeugt Mikroporen auf der Substratoberfläche, verändert diese und vergrößert ihre Oberfläche für eine bessere Haftung von Grundierungen, Grundbeschichtungen und Kunststoffbeschichtungen. Zu den gängigen Sandstrahlverfahren gehören unter anderem Sandstrahlen, Metallsand, Glasperlensandstrahlen und Kunststoffperlensandstrahlen.
Entsprödung:
Die Entsprödung ist ein Wärmebehandlungsprozess, der darauf abzielt, Wasserstoff zu entfernen, der in die Metallmatrix eindringt, da die Anwesenheit von Wasserstoff die Anfälligkeit für Sprödbrüche unter Belastung erhöht. Die Einführung von diffundiertem Wasserstoff erfolgt während früherer Vorbehandlungsschritte, wie z. B. Beizen und Phosphatieren.
Schritt 3: Verbessern Sie die Qualität der Kunststoffbeschichtung
Tragen Sie Folgendes auf die Oberfläche des Untergrunds auf, um die Beschichtungsqualität zu verbessern
Grundierung:
Der Primer dient als vorbereitende Anstrichschicht zur Erhöhung der Haftung zwischen Untergrund und Kunststoffbeschichtung. Es bietet außerdem zusätzlichen Schutz für das beschichtete Substrat.
Grundbeschichtung:
Basislacke sind Zusatzbeschichtungen, die den fertigen Teilen besondere Eigenschaften verleihen, wie zum Beispiel UV- und Kratzfestigkeit. Die Grundbeschichtung wird in der Regel nicht alleine verwendet und erfüllt ihre Funktion meist in Kombination mit der Hauptkunststoffbeschichtung.
Beim Tauchformverfahren wird ein Trennmittel auf die Oberfläche der Form aufgetragen oder fixiert, um das Entfernen des Formteils zu erleichtern. Kieselgel und permanentes Polytetrafluorethylen (PTFE) sind die am häufigsten verwendeten Trennmittel. Nach Abschluss der Vorbehandlung wird die Form getrocknet, um Feuchtigkeit zu entfernen. Restfeuchtigkeit führt dazu, dass sich die Form durch die in den nachfolgenden Schritten zugeführte Wärme ausdehnt. Dies führt zur Bildung von Hohlräumen oder Blasen.
Herstellungsprozess der Kunststoffbeschichtung
Schritt 4: Die Form vorheizen
Die Form wird im Ofen einer kontrollierten Erwärmung auf eine vorgegebene Temperatur und Dauer ausgesetzt, wobei die Erwärmungstemperatur als einer der entscheidenden Parameter für die Beschichtungsdicke der Bauteile dient. Die Qualität der Wärmeverteilung hängt sowohl vom Formdesign als auch vom Luftstrommanagement im Ofen ab. Um eine gleichmäßige Beschichtungsdicke im gesamten Material zu erreichen, ist die Sicherstellung einer gleichmäßigen Formerwärmung von entscheidender Bedeutung.
Schritt 5: Tauchen Sie die Form ein
Tauchen Sie die erhitzte Form teilweise oder vollständig in das flüssige Polymer ein ( PVC Plastisol oder PE-Plastisol). Das Polymer haftet an der Oberfläche der Form. Die Außenabmessung der Form ist der Innenraum des Teils. Die Verweilzeit oder die Zeit, in der die Form in das flüssige Polymer eingetaucht ist, ist ebenfalls einer der Parameter, die die endgültige Beschichtungsdicke des Teils bestimmen. Eine längere Verweilzeit erzeugt eine dickere Beschichtung. Die Geschwindigkeit des Eintauchens und des Austretens aus der Form ist ebenfalls ein wichtiger Parameter, der je nach den Eigenschaften des verwendeten flüssigen Polymers berücksichtigt werden muss. Diese Geschwindigkeiten werden vom Hersteller während der Optimierungsphase festgelegt. Als Faustregel gilt, dass diese Geschwindigkeiten niedrig sein müssen, um den Fluss des flüssigen Polymers zu kontrollieren und eine glatte Oberfläche zu erhalten. Ein zu schnelles Verlassen der Form nach der Verweilzeit führt zu Oberflächenunregelmäßigkeiten. Wenn die Form jedoch zu langsam eingetaucht und herausgezogen wird, ist die resultierende Beschichtung zu dick. Fortschrittlichere Anlagen verwenden Fließbetten aus feinen Polymerpulvern, um herkömmliche flüssige Polymerlösungen zu ersetzen. Das Konzept ähnelt der herkömmlichen Methode. Sobald das feine Polymerpulver die erhitzte Oberfläche der Form berührt, schmilzt es und haftet daran.
Schritt 6: Überschüssiges Polymer abtropfen lassen
Lassen Sie überschüssiges flüssiges Polymer von der Oberfläche der Form ablaufen. Um eine gewünschte dickere Beschichtung zu erzielen, können mehrere Tauchschritte durchgeführt werden, oder es können spezielle Beschichtungen verwendet werden.
Schritt 7: Härten Sie die Beschichtung aus
Die Beschichtung wird im Ofen ausgehärtet, was einen gründlicheren Polymerhärtungsprozess und die vollständige Verdunstung von überschüssigem Wasser, Lösungsmitteln und Zusatzstoffen ermöglicht. Dieser Schritt ist entscheidend für das Erreichen der endgültigen mechanischen Eigenschaften des Polymers, wie Steifigkeit und Flexibilität. Bei duroplastischen Polymeren führt der Aushärtungsschritt zur vollständigen Vernetzung der Polymerketten.
Schritt 8: Kühlen Sie die Beschichtung ab
Die ausgehärtete Beschichtung wird durch Eintauchen in einen Wassertank bei Temperaturen im Bereich von 122–1112 °F (50–600 °C) oder durch erzwungene oder natürliche Luftkonvektion gekühlt. Die Abkühlgeschwindigkeit gilt im Vergleich zu anderen Umformverfahren nicht als kritischer Parameter.
Schritt 9: Lassen Sie das Produkt los und entformen Sie es
Das fertige Teil wird aus dem Rahmen entnommen. Beim Tauchgießverfahren wird die Kunststoffbeschichtung manuell oder maschinell von der Form gelöst und so das Einzelteil von seiner Charge getrennt. Dadurch entsteht ein fertiges Kunststoffbauteil oder -teil. Der Kunststoff bzw. die Kunststoffbeschichtung kann weiteren Veredelungsprozessen wie Kerben, Stanzen, Bedrucken und Dekorieren unterzogen werden.
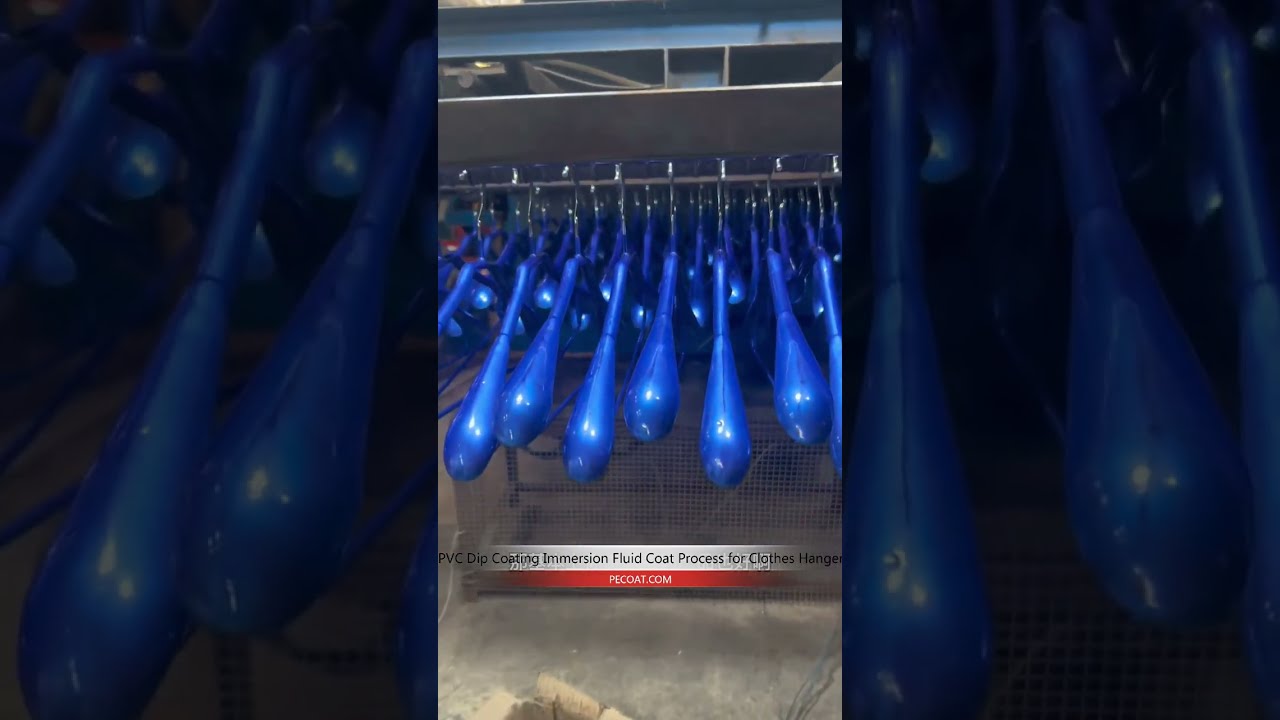
Videoclip über den Herstellungsprozess von Kunststoffbeschichtungen
Zusammenhängende Posts:
 Das Beste auswählen PVC Lieferant von Tauchbeschichtungen: Wichtige Überlegungen
 So beseitigen Sie Durchhängen und Luftblasen PVC Tauchbeschichtung, Tauchformen
 PVC Plastisol-Beschichtungsanlage und PVC Plastisol für die Hantelproduktion
 Haftprimer verbessern die Haftung von PVC Schichten
 Arbeiten jederzeit weiterbearbeiten können. Jede Präsentation und jeder KI-Avatar, den Sie von Grund auf neu erstellen oder hochladen, PVC Plastisolbeschichtung zum Schutz von Medizinglasflaschen
 Thermoplastisches Beschichtungsverfahren