Elektrostatisches Sprühbeschichtungsverfahren mit Nylonpulver
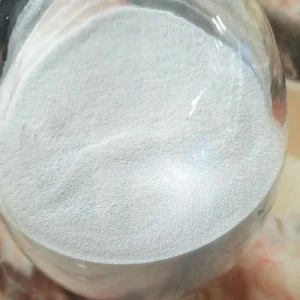
Das elektrostatische Sprühverfahren nutzt den Induktionseffekt eines Hochspannungsfeldes bzw. den Reibungsladungseffekt, um auf dem Nylonpulver und dem zu beschichtenden Objekt entgegengesetzte Ladungen zu erzeugen. Die geladene Pulverbeschichtung wird vom entgegengesetzt geladenen Objekt angezogen. Nach dem Schmelzen und Glätten entsteht eine Nylonbeschichtung . Bei einer Beschichtungsdicke von maximal 200 µm und einem nicht aus Gusseisen bestehenden oder porösen Substrat ist für das Kaltsprühen keine Erwärmung erforderlich. Bei Pulverbeschichtungen mit einer Dicke von mehr als 200 µm oder bei Substraten aus Gusseisen oder porösen Materialien muss das Substrat vor dem Sprühen auf ca. 250 °C erwärmt werden. Dieses Verfahren wird als Heißsprühen bezeichnet.
Kaltspritzen erfordert, dass Nylonpulverpartikel einen Durchmesser von etwa 20–50 Mikron haben. Manchmal kann Wassernebel in das Pulver gesprüht werden, um seine Fähigkeit, Ladungen zu tragen, zu erhöhen und Fehler zu reduzieren, die durch Pulververlust vor dem Backen verursacht werden. Heißspritzen erfordert Nylonpulverpartikel mit einem Durchmesser von bis zu 100 Mikron. Gröbere Partikel können zu dickeren Beschichtungen führen, aber übermäßig grobe Partikel können die Pulverhaftung behindern. Während des Heißspritzens nimmt die Substrattemperatur kontinuierlich ab, was es schwierig macht, die Dicke zu kontrollieren, aber die Beschichtung erzeugt keine Pulververlustdefekte.
Das elektrostatische Spritzverfahren bietet vielfältige Möglichkeiten zur Auswahl der Werkstückgröße, insbesondere bei Werkstücken unterschiedlicher Dicke, um einheitliche Schichtdicken zu gewährleisten. Es bietet Vorteile, wenn das Werkstück nicht vollständig beschichtet werden soll oder eine komplexe Form aufweist, die nicht in ein Wirbelschichtbett eingetaucht werden kann . Hochtemperatur- und verschleißfestes Klebeband kann zum temporären Schutz der unbeschichteten Teile verwendet werden. Im Allgemeinen lassen sich mit dem elektrostatischen Spritzverfahren dünnere Beschichtungen im Bereich von 150 bis 250 Mikrometern erzielen. Darüber hinaus zeichnet sich die mittels elektrostatischem Kaltspritzen erzeugte Nylonbeschichtung durch eine niedrige Schmelztemperatur (typischerweise ca. 210–230 °C für 5–10 Minuten), gute Zähigkeit und geringe thermische Zersetzung aus. Die Haftung auf dem Metall ist besser als bei anderen Verfahren.
Zusammenhängende Posts:
 Elektrostatische Sprühbeschichtung Polyvinylchlorid (PVCPulverbeschichtung: Ein ausführlicher Leitfaden
 Nylon 11-Pulverbeschichtung
 Nylon-Pulverbeschichtung für Unterwäsche-Accessoires und BH-Verschlüsse
 Nylonbeschichtung auf Metall
 Elektrostatische Sprüh-Thermoplast-Pulverbeschichtung
 Tauchpulverbeschichtung und Sprühpulverbeschichtung
Hallo, haben Sie Nylonpulver vom Tauchtyp anstelle von elektrostatischem Sprühen?
Ich stimme allen Ideen zu, die Sie in Ihrem Beitrag dargelegt haben. Sie sind wirklich überzeugend und werden auf jeden Fall funktionieren. Dennoch sind die Beiträge für Neulinge zu kurz. Könnten Sie sie bitte beim nächsten Mal etwas verlängern? Danke für den Beitrag.