로토라이닝 공정을 이용한 PO/PE 라이닝 강관 제조 공정

PO/PE 라이닝 플라스틱 강관은 강관을 기판으로 사용하는 복합 파이프입니다. 플라스틱 분말이 회전 가열을 통해 고르게 용융되어 파이프 벽에 접착되어 조밀한 내식성 라이닝을 형성합니다. 제조 공정은 안정적인 기술과 강력한 접착력을 특징으로 합니다. 구체적인 절차는 다음과 같습니다.
첫째, 강관 전처리
이음매 없는 강관 또는 용접 강관을 선택하여 설계된 치수로 절단합니다. 파이프 끝단은 버와 플래시를 제거하여 매끄러운 파이프 입구를 만들기 위해 경사 가공 및 연마 처리합니다. 강관의 내벽은 스케일, 녹 및 기름 오염을 제거하기 위해 샌드블라스팅 또는 쇼트블라스팅 처리하여 내벽에 균일한 거친 표면을 만들고 플라스틱 코팅과 강재 사이의 접착력을 향상시킵니다. 처리 후에는 압축 공기를 사용하여 잔류 분진이 성형 품질에 영향을 미치는 것을 방지합니다.
다음으로, 화약을 장전하세요.
파이프 직경과 라이닝 두께에 따라 폴리에틸렌(PE) 및 폴리프로필렌(PO) 분말 과 같은 플라스틱 분말의 무게를 측정하여 강관에 넣습니다. 회전 중 분말 누출을 방지하고 균일한 접착을 위해 내부를 비교적 밀폐된 상태로 유지하기 위해 강관의 양쪽 끝을 플랜지 커버 또는 특수 마개로 밀봉합니다.
셋째, 회전 가열 및 회전 성형
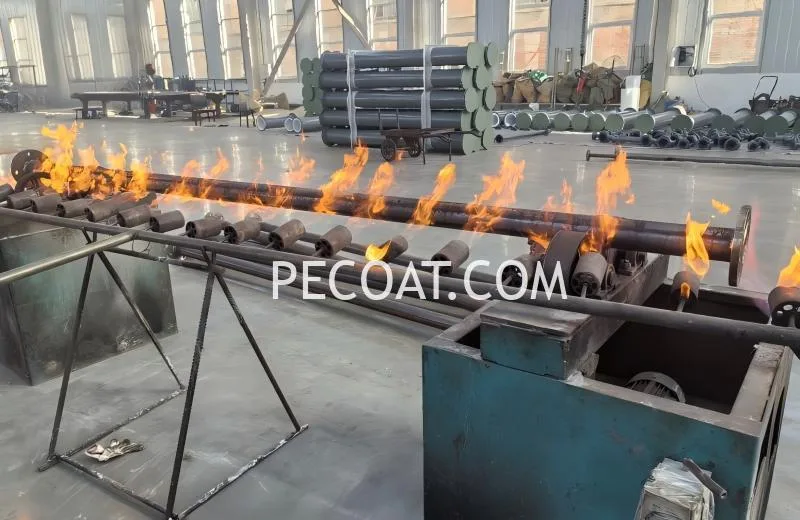
강관을 회전 성형기에 장착하여 축 방향 회전과 원주 방향 텀블링을 동시에 진행합니다. 화염 또는 전기 가열을 이용하여 강관을 240~260℃ 범위 내에서 고르게 가열합니다. 고온에서 가소성 분말이 점차 녹아 흐르면서 강관 벽면을 균일하게 코팅하여 기포나 미세 구멍이 없는 조밀한 연속 라이닝 층을 형성합니다. 이 단계에서는 라이닝 두께의 불균일이나 부분적인 그을음을 방지하기 위해 온도와 회전 속도를 엄격하게 제어해야 합니다.
넷째, 냉각 및 성형
플라스틱 라이닝이 균일하게 녹으면 가열을 중지하십시오. 강관은 저속 회전을 유지하면서 자연 냉각 또는 강제 냉각을 통해 서서히 실온까지 냉각하십시오. 서서히 냉각하면 급속 냉각으로 인한 라이닝의 수축 및 균열을 방지하여 라이닝과 강관 사이에 박리 또는 공동 발생 없이 견고한 접착이 보장됩니다.
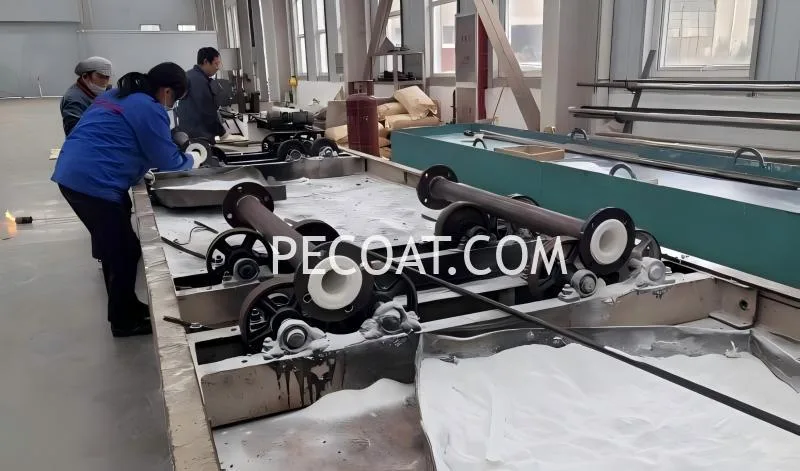
최종 마무리 및 검사
끝단 밀봉재를 제거하고 파이프 끝단의 라이닝을 오리피스와 수평이 되도록 다듬어 후속 플랜지 용접 및 설치를 용이하게 합니다. 육안 검사를 통해 라이닝 표면이 매끄러운지 확인합니다. 그런 다음 스파크 테스트를 실시하여 미세 구멍, 균열 및 기타 결함을 검사합니다. 또한 파이프의 밀봉 성능과 내압성을 확인하기 위해 수압 테스트를 실시합니다.
이 일회성 성형 공정은 탁월한 내식성을 갖춘 이음매 없고 견고한 내화막을 제공합니다. 이렇게 제조된 파이프는 화학, 발전, 수처리 및 기타 산업 분야에서 부식성 유체를 이송하는 데 널리 사용됩니다.