
Anticorrosieve polyethyleencoating voor 3PE-pijpleidingen

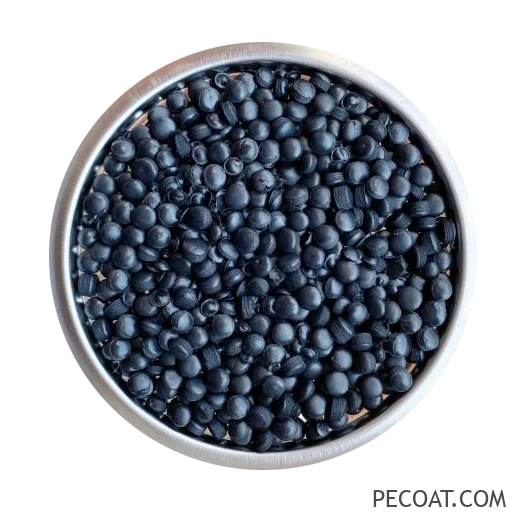
De corrosiewerende polyethyleencoating is doorgaans een drielaagse polyethyleencoating, afgekort als 3PE. De onderste laag is meestal een epoxypoedercoating, de middelste laag een hechtmiddel en de buitenste laag een polyethyleencoating.
Anticorrosieve coatingstructuur
De corrosiewerende coating van drielaags polyethyleen wordt afgekort als 3PE. De onderste laag is epoxy poedercoating, de middelste laag is lijm en de buitenste laag is polyethyleen.
Prestaties
De eerste laag van 3PE is epoxycoating, de tweede laag is lijm en de derde laag is geëxtrudeerde polyethyleencoating. De lagen zijn stevig met elkaar verbonden om een samengestelde structuur te vormen, die elkaars sterke punten aanvullen. Het gebruikt de sterke hechtkracht tussen epoxypoeder en stalen buisoppervlak om de hechting te verbeteren; en maakt gebruik van de uitstekende mechanische sterkte, chemische stabiliteit, isolatie, weerstand tegen penetratie van plantenwortels en waterbestendigheid van geëxtrudeerd polyethyleen om de algehele prestaties te verbeteren. Dit maakt de algehele prestaties van de drielaagse PE-corrosiewerende coating prominenter en uitgebreider, geschikt voor ruwe omgevingen met hoge eisen aan mechanische eigenschappen, weerstand tegen bodemstress en waterbestendigheid van de deklaag, zoals grindgrond, rotssecties, gebieden met een hoog bodemvochtgehalte en gebieden met ontwikkelde plantenwortels.

Toepassing
Voordat de corrosiewerende coating wordt aangebracht, moet het oppervlak van de stalen buis worden gereinigd van vet, vuil en andere hulpstukken en moet het oppervlak worden voorbehandeld na het voorverwarmen van de stalen buis bij een temperatuur van 40-60 ℃. De kwaliteit van de voorbehandeling van het oppervlak moet voldoen aan de vereisten van het Sa2.5-niveau van "Surface Roest Grade en Rust Removal Grade of Steel Before Painting" GB / T 8923, en de diepte van het ankerpatroon moet 50 μm-75 μm bedragen. Lasslakken, bramen en andere onzuiverheden op het oppervlak van de stalen buis moeten worden verwijderd.
Gebruik een vervuilingsvrije warmtebron om de stalen buis te verwarmen tot een geschikte coatingtemperatuur en breng de epoxypoedercoating gelijkmatig aan op het oppervlak van de stalen buis. De lijm moet worden aangebracht tijdens het uithardingsproces van het epoxypoeder. De polyethyleenlaag kan worden gecoat met behulp van een longitudinaal extrusieproces of een lateraal wikkelproces. Voor stalen buizen met een nominale diameter van meer dan 500 mm wordt het laterale wikkelproces aanbevolen. Zorg er bij gebruik van het laterale wikkelproces voor dat het polyethyleen aan beide zijden van de overlapping en het polyethyleen aan beide zijden van de las volledig zijn opgerold en verdicht en voorkomen dat het oppervlak van de polyethyleencoating wordt geplet. Bij gebruik van het longitudinale extrusieproces mogen er aan beide zijden van de las geen holtes zijn. Nadat de polyethyleenlaag is gecoat, zorgt u ervoor dat de gesmolten epoxycoating volledig is uitgehard en koelt u deze vervolgens af met water tot een stalen buistemperatuur van niet hoger dan 60 ℃.
Reparatie
Wanneer defecten worden gevonden aan de 3PE-leiding, voor schade kleiner dan of gelijk aan 30 mm, wordt aanbevolen om door straling verknoopte polyethyleen reparatiepleisters te gebruiken. Bij reparatie eerst het vuil op de beschadigde plaats verwijderen en de polyethyleen laag opruwen. Snijd vervolgens de polyethyleenlaag op het beschadigde gebied in een cirkel en de rand moet in een stompe hoek worden gedraaid. Vul het gat met lijm die overeenkomt met de reparatiepatch en plak vervolgens de reparatiepatch. De grootte van de reparatiepleister moet ervoor zorgen dat de rand minimaal 100 mm verwijderd is van de rand van het gat in de polyethyleenlaag. Wanneer u de pleister plakt, verwarmt u deze terwijl u hem rolt met een roller of knijpt u hem samen met hittebestendige handschoenen om lucht te verwijderen totdat de lijm rond de reparatiepleister gelijkmatig overstroomt.
Voor schade groter dan 30 mm, verwijdert u eerst het vuil op het beschadigde gebied, ruwt u de polyethyleenlaag op en snijdt u de polyethyleenlaag op het beschadigde gebied in een cirkel, en de rand moet in een stompe hoek worden gedraaid. Vul het gat met lijm die overeenkomt met de reparatiepatch en plak vervolgens de reparatiepatch. Wikkel ten slotte een door warmte krimpbare tape rond het reparatiegebied en de wikkelbreedte moet ten minste 50 mm groter zijn dan elke kant van de reparatiepatch.
Als alternatief kan het oppervlak eerst worden gereinigd en vervolgens kan een tweecomponenten vloeibare epoxycoating worden gebruikt voor corrosiebescherming. De droge filmdikte moet dezelfde zijn als die van de hoofdleiding en vervolgens kan de reparatiepleister of door warmte krimpbare tape worden aangebracht.

Goedemorgen,
We hebben een PE-coating nodig met een Europese voedselgoedkeuring en een Amerikaanse FDA-goedkeuring.
Met vriendelijke groet,
Andre