ETPU Vormen met stoomverwarming versus vormen met magnetronverwarming

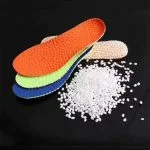
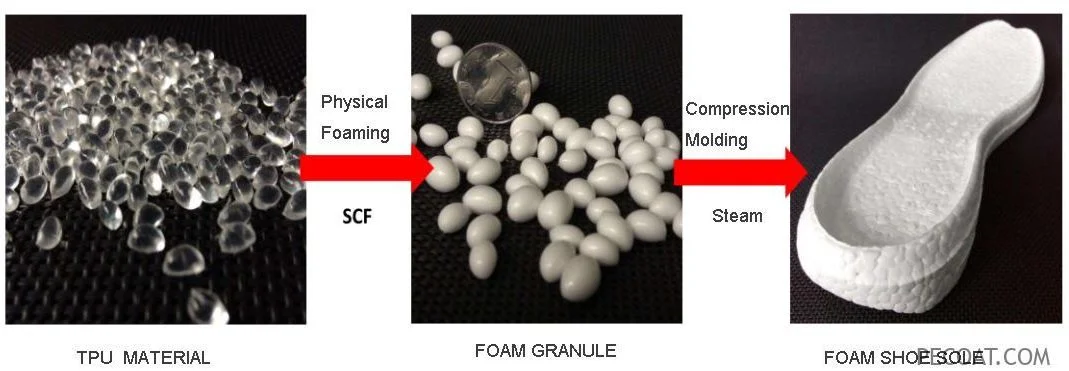
ETPU, wat staat voor Uitgebreid Thermoplastisch polyurethaan Elastomeer, afkomstig van BASF in Duitsland in 2007. Het wordt geproduceerd door te gebruiken TPU hars als grondstof en gebruik van fysieke schuimtechnologie om niet-verknoopt te ontwikkelen TPU schuim kralen materiaal (ETPU). Elk TPU het deeltje zet uit als popcorn en vormt elliptische vormen met micro-gesloten bubbels erin, wat de reden is ETPU wordt vaak "popcorn" genoemd.
ETPU vertoont uitstekende veerkracht en dempende eigenschappen, waardoor het veel wordt gebruikt in schoeisel, plastic rupsbanden, lichtgewicht banden en verschillende beschermende producten. Als toepassing van ETPU wordt nog steeds onderzocht, de vormprocessen worden ook geïnnoveerd en verbeterd. Het traditionele vormproces omvat stoomverwarming, maar die zijn er nu ETPU op de markt verkrijgbare materialen die geschikt zijn voor microgolfverwerking.
ETPU Vormproces met stoomverwarming
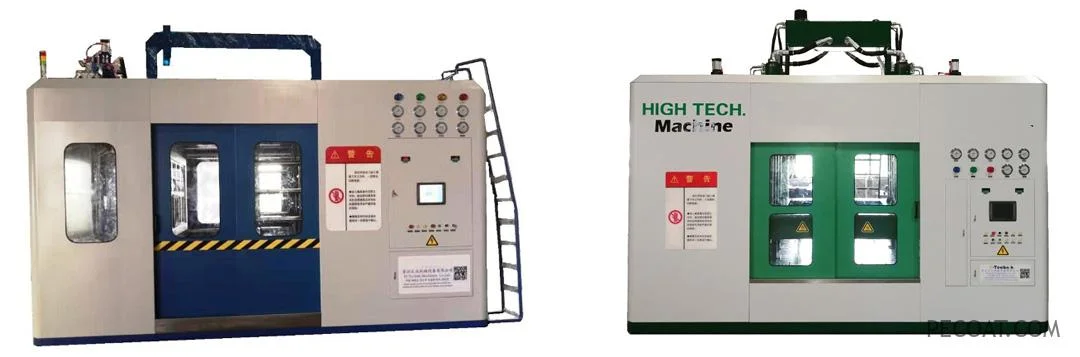
Momenteel is de gebruikelijke methode die in de markt wordt gebruikt voor secundair schuimen van ETPU is stoomverwarmingsgieten. Ten eerste, ETPU deeltjes worden in de vorm geladen en vervolgens wordt stoomverwarming toegepast om het secundaire schuimproces op gang te brengen. Hierdoor kan de aangrenzende ETPU deeltjes samensmelten. Daarna wordt de mal afgekoeld om het vormproces te voltooien.
ETPU Vormproces met magnetronverwarming
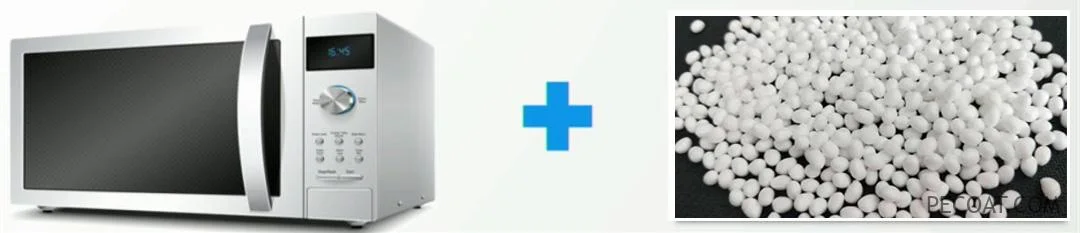
Dit proces maakt gebruik van microgolfverwarming op basis van de thermoplastische aard van ETPU. ETPU deeltjes worden in de vorm geladen en in een magnetron geplaatst. Na een korte tijd (ongeveer 30 seconden), de ETPU deeltjes worden gedeeltelijk gesmolten en samengesmolten. Zodra de vorm is geopend, kan het product worden verkregen.
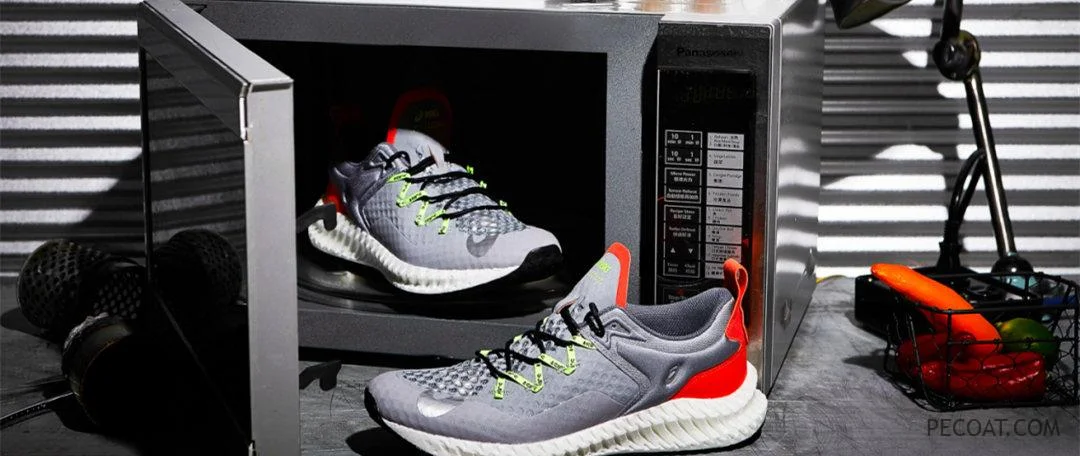
Volgens de beschikbare informatie is de serie "MICROFLUX", bestaande uit zes verschillende stijlen, gelanceerd in landen als Japan en de Verenigde Staten. Zoals vermeld op de officiële website van Asics, wordt de "MICROFLUX"-serie vervaardigd met behulp van de nieuw ontwikkelde microgolfvormtechnologie, waardoor de tussenzool in ongeveer 30 seconden kan worden gevormd. Vergeleken met het gebruik van de standaardtechnologie van Asics, vermindert het energieverbruik met ongeveer 50%, waardoor het een echt duurzame schoenenoptie is.
Vergelijking van twee ETPU Vormprocessen
verwarming Method
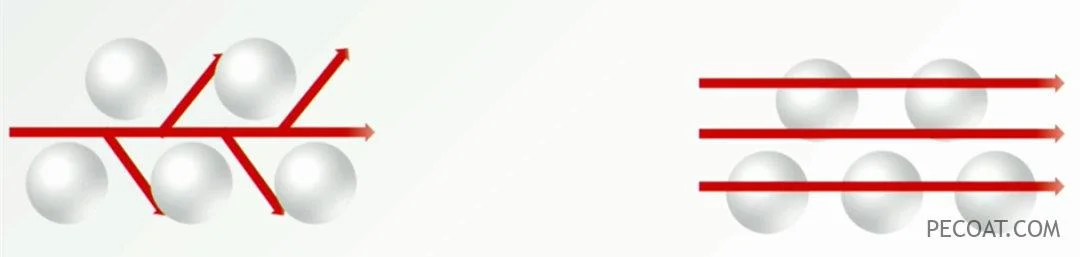
ETPU Stoomverwarming omvat het circuleren van waterdamp door de mal, waardoor de warmte naar het oppervlak van de mal kan worden geleid ETPU deeltjes. Het is een vorm van verwarming door fysieke warmtegeleiding. Microgolfverwarming daarentegen maakt gebruik van straling om het materiaal te penetreren en gelijkmatig te verwarmen ETPU deeltjes. Het is een vorm van verwarming door energieomzetting via straling.
Proces verschillen
Bij stoomgieten wordt het materiaal met een materiaalpistool in de vorm gespoten en vervolgens met waterdamp verwarmd. De vorm wordt gekoeld met water en met tussenpozen geopend.
Bij microgolfvormen wordt de vorm gevuld en vervolgens verwarmd met behulp van microgolfstraling. Het kan worden gekoeld met behulp van lucht of andere methoden, en meerdere sets mallen kunnen continu worden geopend.
Ter vergelijking: stoomvormen vereist een grote hoeveelheid waterdamp. Zelfs als water kan worden gerecycled, is er nog steeds een verspilling van waterbronnen. Magnetronvormen daarentegen vereist alleen het vullen van de vorm en het in een magnetron plaatsen om de vorm te verwarmen, af te koelen en te openen. Het is relatief energiezuiniger.
Schimmel verschillen
Bij stoomgieten wordt warmte geleid door waterdamp. Bij het ontwerpen van de mal moet rekening worden gehouden met de richting van de stoomstroom en het materiaal dat wordt gebruikt voor het maken van de mal. Dit legt bepaalde beperkingen op aan de structuur en het uiterlijk van de mal, en materialen zoals thermisch geleidend aluminium of koperen mallen worden vaak gebruikt.
Bij microgolfgieten wordt warmte gegenereerd door het binnendringen van straling. Bij het ontwerpen van de matrijs hoeft alleen rekening te worden gehouden met het openen en sluiten van de matrijs, wat meer ontwerpflexibiliteit mogelijk maakt. Voor de mal worden materialen gebruikt die geen microgolven absorberen.
Eindproducteigenschappen
Producten gemaakt met behulp van beide processen gebruiken fundamenteel ETPU materiaal, zodat hun scheursterkte en rebound-eigenschappen niet significant zullen verschillen. Producten gemaakt met behulp van microgolfgieten kunnen echter een iets hogere dichtheid hebben. Om dit probleem aan te pakken, kan de productstructuur worden ontworpen om het gewicht te verminderen, bijvoorbeeld door holle ontwerpen in de buitenzool op te nemen.
Bovendien is microgolfvormen voor complexe ontwerpen beter in staat dan stoomvormen om de oppervlaktestructuur van de vorm na te bootsen. Het kan ontwerpen creëren met aanzienlijke variaties in diepte en, in combinatie met een relatief glad oppervlak, voldoet het beter aan de vereisten voor ontwerpvrijheid voor schoeiselmaterialen.
ETPU Vormen met stoomverwarming versus vormen met magnetronverwarming