Productieproces van PO/PE-beklede stalen buizen via het rotoliningproces

PO/PE-beklede kunststof stalen buizen zijn composietbuizen waarbij stalen buizen als basis dienen. Kunststofpoeder wordt gelijkmatig gesmolten en door middel van roterende verwarming aan de buiswand gehecht, waardoor een dichte, corrosiebestendige bekleding ontstaat. Het productieproces kenmerkt zich door stabiele technologie en een sterke hechtkracht. De specifieke procedures zijn als volgt:
Ten eerste, voorbehandeling van stalen buizen.
Naadloze of gelaste stalen buizen worden geselecteerd en op de gewenste afmetingen gezaagd. De uiteinden van de buizen worden vervolgens afgeschuind en gepolijst om bramen en oneffenheden te verwijderen en gladde buisopeningen te creëren. De binnenwand van de stalen buis wordt behandeld door middel van zandstralen of straalreiniging om aanslag, roest en olie te verwijderen. Hierdoor ontstaat een gelijkmatig ruw oppervlak aan de binnenwand, wat de hechting tussen de kunststofcoating en het staal verbetert. Na de behandeling wordt perslucht gebruikt om de buis te spoelen en te voorkomen dat resterend stof de vormkwaliteit beïnvloedt.
Laad vervolgens het kruit in de machine.
Weeg het plasticpoeder, zoals polyethyleen (PE) en polyethyleen (PO), af op basis van de buisdiameter en de wanddikte, en vul de stalen buis ermee. Sluit beide uiteinden van de stalen buis af met flensdoppen of speciale pluggen om poederlekkage tijdens het draaien te voorkomen en een relatief gesloten binnenzijde te behouden voor een gelijkmatige hechting.
Ten derde, roterende verwarming en rotatiegieten.
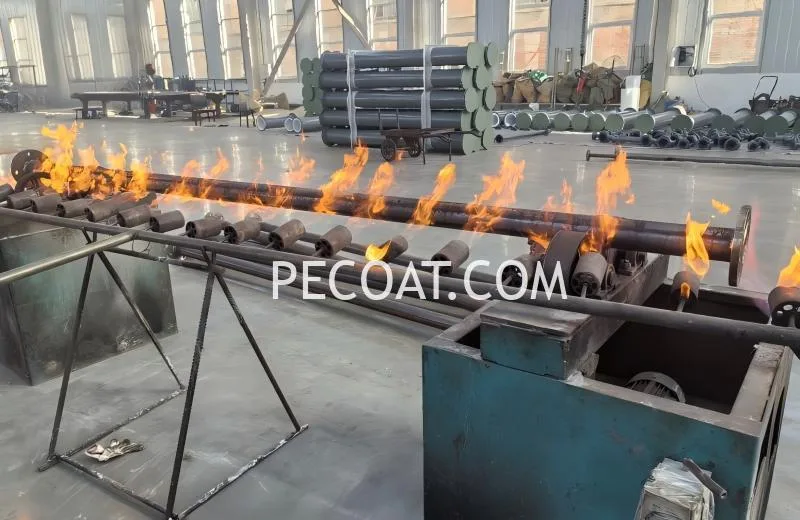
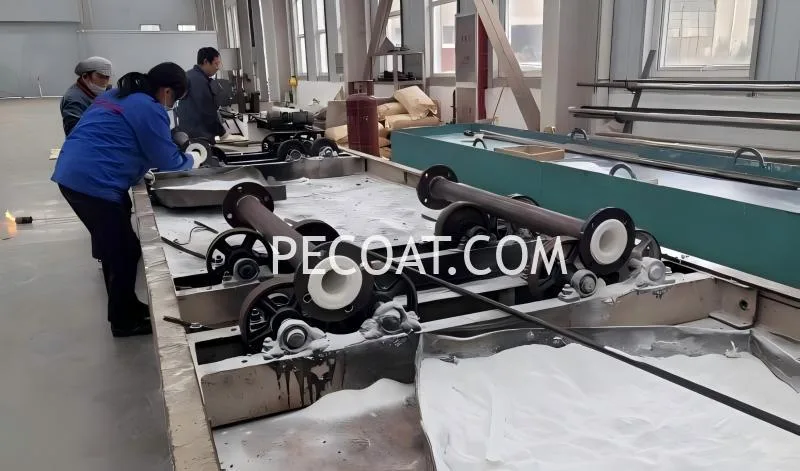
Monteer de stalen buis op een rotatievormmachine voor gelijktijdige axiale rotatie en omtreksrotatie. Verwarm de stalen buis gelijkmatig met een vlam of elektrische verwarming, waarbij de temperatuur wordt geregeld tussen 240 en 260 °C. Onder hoge temperatuur smelt het plasticpoeder geleidelijk, vloeit het uit en bedekt het de buiswand gelijkmatig, waardoor een continue, luchtbelvrije en gaatjesvrije, dichte bekledingslaag ontstaat. Temperatuur en rotatiesnelheid moeten in deze stap strikt worden gecontroleerd om ongelijkmatige bekledingsdikte of plaatselijke verbranding te voorkomen.
Ten vierde: afkoelen en vormen.
Zodra de kunststofbekleding gelijkmatig gesmolten is, stop dan met verwarmen. Koel de stalen buis geleidelijk af tot kamertemperatuur door natuurlijke luchtkoeling of geforceerde luchtkoeling, terwijl de rotatiesnelheid laag blijft. Langzame afkoeling voorkomt krimp en scheuren van de bekleding die door snelle afkoeling kunnen ontstaan, en zorgt voor een goede hechting tussen de bekleding en de stalen buis zonder delaminatie of uitholling.
Eindafwerking, bijsnijden en inspectie
Verwijder de eindafdichtingen en snijd de binnenbekleding bij de buiseinden gelijk met de openingen, zodat het lassen en de installatie van de flenzen later gemakkelijker verloopt. Voer een visuele inspectie uit om een glad oppervlak van de binnenbekleding te garanderen. Voer vervolgens een vonkentest uit om te controleren op gaatjes, scheuren en andere defecten. Er wordt ook een hydrostatische test uitgevoerd om de afdichtingsprestaties en het drukdragend vermogen van de buis te controleren.
Dit eenmalige vormingsproces levert naadloze en zeer sterke bekledingen op met uitstekende corrosiebestendigheid. De geproduceerde buizen worden veelvuldig gebruikt voor het transport van corrosieve media in de chemische, energie-, waterzuiverings- en andere industrieën.