
Korrosionsschutzbeschichtung aus Polyethylen für 3PE-Rohrleitungen

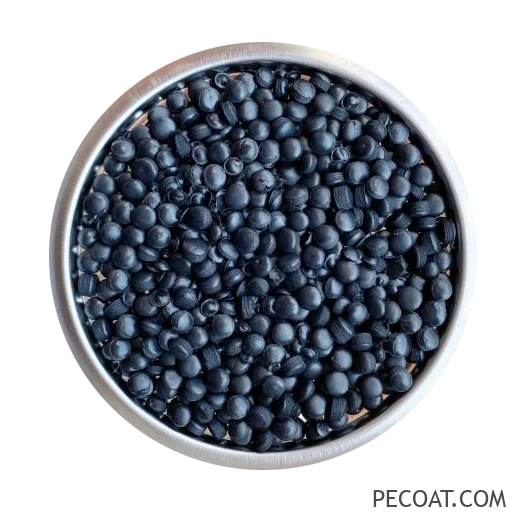
Die korrosionsbeständige Polyethylenbeschichtung ist im Allgemeinen eine dreischichtige Polyethylen-Korrosionsschutzbeschichtung, abgekürzt 3PE. Die unterste Schicht ist üblicherweise eine Epoxidpulverbeschichtung, die mittlere Schicht ein Klebstoff und die äußere Schicht eine Polyethylenbeschichtung.
Korrosionsschutzbeschichtungsstruktur
Die dreischichtige Korrosionsschutzbeschichtung aus Polyethylen wird als 3PE abgekürzt. Die untere Schicht besteht aus einer Epoxid-Pulverbeschichtung, die mittlere Schicht besteht aus Klebstoff und die äußere Schicht besteht aus Polyethylen.
Leistung
Die erste Schicht aus 3PE ist eine Epoxidbeschichtung, die zweite Schicht ist ein Klebstoff und die dritte Schicht ist eine extrudierte Polyethylenbeschichtung. Die Schichten sind fest miteinander verbunden und bilden eine Verbundstruktur, die sich gegenseitig in ihren Stärken ergänzt. Es nutzt die starke Bindungskraft zwischen Epoxidpulver und der Stahlrohroberfläche, um die Haftung zu verbessern; und nutzt die hervorragende mechanische Festigkeit, chemische Stabilität, Isolierung, Beständigkeit gegen das Eindringen von Pflanzenwurzeln und Wasserbeständigkeit von extrudiertem Polyethylen, um seine Gesamtleistung zu verbessern. Dadurch wird die Gesamtleistung der dreischichtigen PE-Korrosionsschutzbeschichtung deutlicher und umfassender und eignet sich für raue Umgebungen mit hohen Anforderungen an mechanische Eigenschaften, Bodenspannungsbeständigkeit und Wasserbeständigkeit der Deckschicht, wie z. B. Kiesböden, Felsabschnitte, Bereiche mit hohem Bodenfeuchtigkeitsgehalt und Gebieten mit entwickelten Pflanzenwurzeln.

Anwendung
Vor dem Auftragen der Korrosionsschutzbeschichtung sollte die Oberfläche des Stahlrohrs von Fett, Schmutz und anderen Anhaftungen gereinigt und die Oberfläche nach Vorwärmen des Stahlrohrs auf eine Temperatur von 40–60 °C vorbehandelt werden. Die Qualität der Oberflächenvorbehandlung sollte den Anforderungen der Stufe Sa2.5 des „Surface Rust Grade and Rust Removal Grade of Steel Before Painting“ GB/T 8923 entsprechen, und die Tiefe des Ankermusters sollte 50 μm–75 μm erreichen. Schweißschlacke, Grate und andere Verunreinigungen auf der Oberfläche des Stahlrohrs sollten entfernt werden.
Erhitzen Sie das Stahlrohr mit einer schadstofffreien Wärmequelle auf eine geeignete Beschichtungstemperatur und tragen Sie die Epoxidpulverbeschichtung gleichmäßig auf die Oberfläche des Stahlrohrs auf. Der Klebstoff muss während des Aushärtungsprozesses des Epoxidpulvers aufgetragen werden. Die Beschichtung der Polyethylenschicht kann im Längsextrusionsverfahren oder im Querwickelverfahren erfolgen. Für Stahlrohre mit einem Nenndurchmesser größer als 500 mm empfiehlt sich das seitliche Wickelverfahren. Stellen Sie beim seitlichen Wickelverfahren sicher, dass das Polyethylen auf beiden Seiten der Überlappung und das Polyethylen auf beiden Seiten der Schweißnaht vollständig gerollt und verdichtet sind und verhindern Sie, dass die Oberfläche der Polyethylenbeschichtung zerdrückt wird. Beim Längsextrudieren dürfen auf beiden Seiten der Schweißnaht keine Hohlräume entstehen. Stellen Sie nach dem Auftragen der Polyethylenschicht sicher, dass die geschmolzene Epoxidbeschichtung vollständig ausgehärtet ist, und kühlen Sie sie dann mit Wasser auf eine Stahlrohrtemperatur von nicht mehr als 60 °C ab.
Reparatur
Wenn Mängel an der 3PE-Rohrleitung festgestellt werden, wird bei Schäden von weniger als oder gleich 30 mm die Verwendung von Reparaturflicken aus strahlenvernetztem Polyethylen empfohlen. Bei der Reparatur zunächst den Schmutz an der Schadstelle entfernen und die Polyethylenschicht aufrauen. Schneiden Sie dann die Polyethylenschicht an der beschädigten Stelle kreisförmig ab und biegen Sie die Kante in einen stumpfen Winkel. Füllen Sie das Loch mit dem zum Reparaturflicken passenden Kleber und kleben Sie dann den Reparaturflicken auf. Die Größe des Reparaturflickens sollte sicherstellen, dass der Rand mindestens 100 mm vom Rand des Lochs in der Polyethylenschicht entfernt ist. Beim Aufkleben des Flickens erhitzen Sie ihn, während Sie ihn mit einer Rolle rollen oder mit hitzebeständigen Handschuhen zusammendrücken, um Luft zu entfernen, bis der Kleber rund um den Reparaturflicken gleichmäßig überläuft.
Bei Schäden über 30 mm entfernen Sie zunächst den Schmutz an der beschädigten Stelle, rauhen die Polyethylenschicht auf und schneiden die Polyethylenschicht an der beschädigten Stelle kreisförmig ab, wobei die Kante in einen stumpfen Winkel gedreht werden sollte. Füllen Sie das Loch mit dem zum Reparaturflicken passenden Kleber und kleben Sie dann den Reparaturflicken auf. Wickeln Sie abschließend ein Schrumpfband um den Reparaturbereich. Die Wickelbreite sollte mindestens 50 mm größer sein als jede Seite des Reparaturflickens.
Alternativ kann die Oberfläche zunächst gereinigt und anschließend eine zweikomponentige flüssige Epoxidbeschichtung zum Korrosionsschutz aufgetragen werden. Die Dicke des Trockenfilms sollte der der Hauptleitung entsprechen. Anschließend kann der Reparaturflicken oder das Schrumpfband angebracht werden.

Guten Morgen,
wir benötigen eine PE-Beschichtung mit europäischer Lebensmittelzulassung und amerikanischer FDA-Zulassung.
Freundliche Grüße,
Andre