PECOAT Polyethylen-Pulverbeschichtung für Trinkwasserleitungen

PECOAT® Polyethylen-Pulverbeschichtung für Trinkwasserleitungen und Wasserversorgungsanlagen
Beschreibung
Die für Trinkwasser geeignete Polyethylen-Pulverbeschichtung ist eine thermoplastische Pulverbeschichtung aus Polyethylenharz, Kompatibilisator, funktionellen Additiven, Pigmenten und Füllstoffen. Sie wurde umfassend auf Hygiene und Sicherheit geprüft und bewertet und eignet sich zur Beschichtung von Trinkwasserversorgungsanlagen und -leitungen bei Umgebungstemperatur. Sie zeichnet sich durch gute chemische Stabilität, elektrische Isolation und Kältebeständigkeit sowie hervorragende Korrosionsbeständigkeit und Langlebigkeit aus. Das Produkt entspricht der chinesischen Norm CJ/T 120-2016 „Standard für die städtische Bauindustrie“.
Anwendungsfeld
Geeignete Beschichtung für Trinkwasserversorgungsanlagen und Rohrleitungen bei Umgebungstemperatur.
Pulvereigenschaften
- Nichtflüchtiger Inhalt: ≥99.5 %
- Trockenfließfähigkeit: 20 %
- Spezifisches Gewicht: 0.91–0.95 (variiert je nach Farbe)
- Partikelgrößenverteilung: ≤300um
- Schmelzindex: 5–20 g/10 min (2.16 kg, 190 °C) [abhängig vom zu beschichtenden Werkstück und Kundenprozess]
- Lagerung: in Innenräumen unter 35 °C, belüftet und trocken, fern von Feuerquellen. Die Lagerdauer beträgt zwei Jahre ab Herstellungsdatum. Nach Ablauf kann es weiterhin verwendet werden, wenn der erneute Test bestanden wird. Es wird außerdem empfohlen, bei der Produktverwendung das First-In-First-Out-Prinzip zu befolgen.
- Verpackung: Verbundpapierbeutelverpackung mit einem Nettogewicht von 20 kg pro Beutel.
Anwendungshinweise
- Vorbehandlung: Vor der Beschichtung muss das Grundrohr mit Verfahren wie Sandstrahlen oder Säurebeizen und Phosphatieren behandelt werden, um Rost, Öl und Oxidfilme auf der Oberfläche des Grundmetalls und der verzinkten Schicht zu entfernen.
- Vorwärmtemperatur des Werkstücks: 230-280℃ [angepasst an den Rohrdurchmesser].
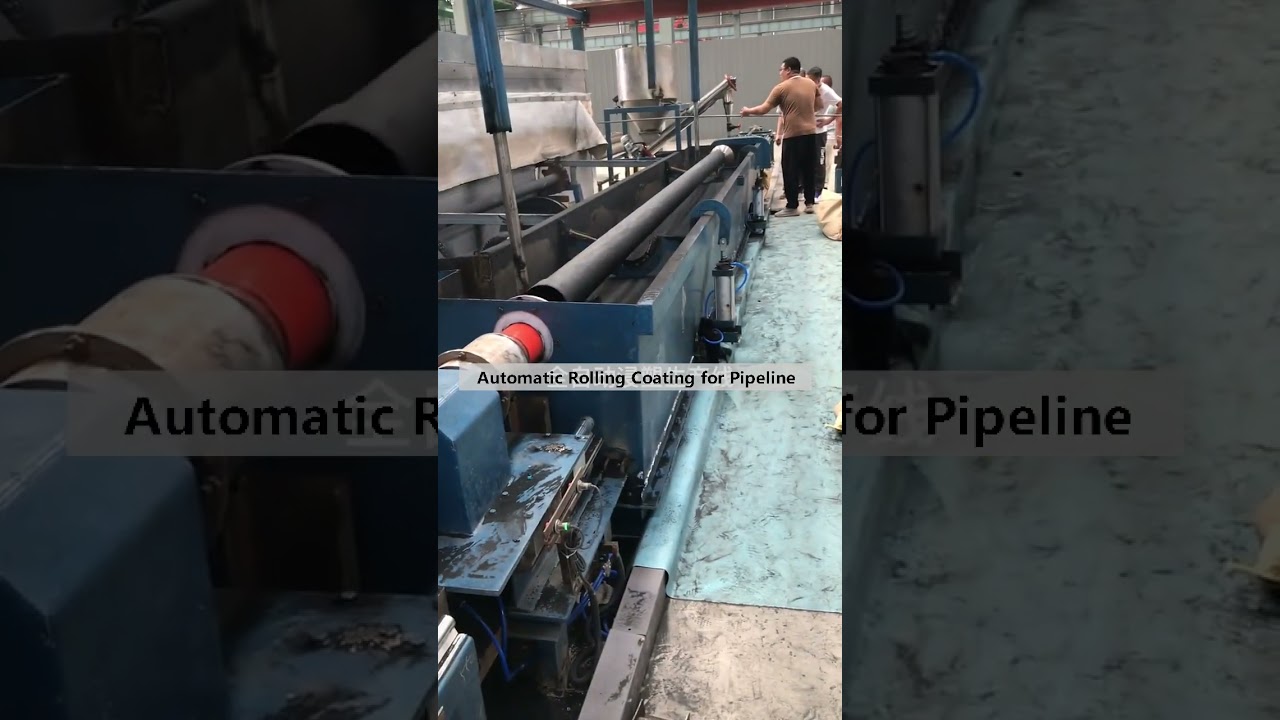
- Beschichtungsverfahren: Vakuumsaugbeschichtung oder Walzbeschichtung.
- Nacherhitzen: 180-220℃, 0-5 Minuten [Bestimmen Sie den Plastifizierungsprozess entsprechend dem Rohrdurchmesser und der Glätte der Beschichtung. Erhitzen und Plastifizieren sind vorteilhaft, um eine glatte Beschichtung auf der Oberfläche des Metallwerkstücks zu erhalten.
- Kühlung: luftgekühlt oder natürliche Kühlung.
Kaution
1. Um eine optimale Haftung zu erreichen, wird empfohlen, nach der Entfettung und Rostentfernung eine Phosphatierung oder Chromierung des Grundmaterials durchzuführen.
2. Überhitzung führt zu Alterung und Verfärbung der Beschichtung, während eine zu niedrige Temperatur zu einer schlechten Pulverabdeckung und einer ungleichmäßigen Beschichtung führt. Daher sollte die optimale Erwärmungstemperatur durch Experimente basierend auf der Metalldicke und den Beschichtungsanlagen des Kunden ermittelt werden.
3. Werkstückgestaltung: Scharfe Teile sollten geglättet werden, an den Schweißstellen dürfen keine Lücken entstehen. Die Metalldicke und der Drahtdurchmesser am gleichen Werkstück sollten ähnlich sein.
4. Dieses Produkt wird nicht für die Nachbearbeitung (Umformung beschichteter Werkstücke) empfohlen.
5. Wie alle Polymerpulver kann sich dieses Pulver, insbesondere im Fließzustand, bei Kontakt mit einer Wärmequelle oder einem Zündgerät entzünden oder brennen.
Zusammenhängende Posts:
 PECOAT® Thermoplastische Pulverbeschichtung für Kühlschrankgitterregale
 PECOAT® Thermoplastische Pulverbeschichtung für Metallschutzzäune
 Verbessern Sie Galvanisiervorrichtungen mit thermoplastischem PE-Pulver PECOAT®EJ3065
 Polyethylen-Pulverbeschichtung für Batteriekastenbehälter
 Polyethylen-Pulverbeschichtung für Stromkabelrohre
 Lebensmitteltaugliche Polyethylen-Pulverbeschichtung für Kühlschrankregale