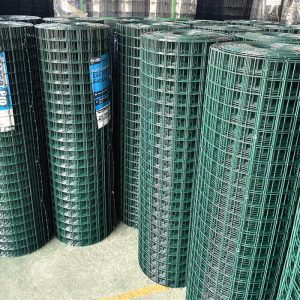
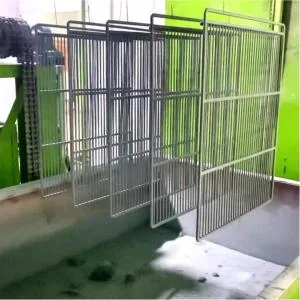
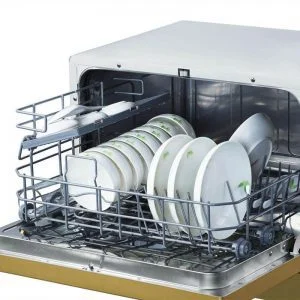
流動床粉体塗装は、微細な粉末粒子を空気中に懸濁させた流動床システムを用いて、予熱した部品を粉体タンクに浸漬して塗布する粉体塗装法です。溶融した粒子が対象物に融合し、金属部品に均一でムラのない仕上がりを実現します。この方法は、耐摩耗性、耐腐食性、耐薬品性といった機能性コーティングに最適です。一般的な膜厚は200~2000μmですが、より厚い膜厚も可能です。
流動床コーティングで粉体塗装される部品は、以下の工程を経ます。
金属部分はオーブンで220〜400℃に予熱する必要があります。 この温度は流動床粉末の融点よりも高く、粉末が部品をすぐに急冷または冷却することができます。
粉体タンクの下にある送風機が粉体粒子を液体のような状態に吹き上げます。高温の部品を粉体コーティングの流動床に浸し、動かして連続コーティングします。ワークピースの最終的な厚さは、タンクに浸す前の部品の温度と、粉体コーティングの流動床に留まる時間によって決まります。
流動層粉体塗装の最終段階は、最終溶融プロセスです。 余分な粉末が製品から滴り落ちた後、低温のオーブンに移して硬化させます。 後加熱は、予熱したオーブンの温度よりも低くする必要があります。 このステップの目的は、浸漬中にすべての粉末が部品に付着し、滑らかで均一なコーティングに溶けることを確認することです。
次に、コーティングされたワークピースをオーブンから取り出し、送風機または自然空気で冷却します。
流動床粉体塗装は、加熱したワークピースを粉体タンクに浸漬し、ワークピース上で粉体を溶融させて膜を形成させ、その後、この膜が連続的なコーティングとなるように十分な時間と熱を与えることで行われます。ワークピースは、予熱炉から取り出した後、熱損失を最小限に抑えるため、できるだけ早く流動床に浸漬する必要があります。この時間間隔を一定に保つために、時間サイクルを設定する必要があります。粉体タンク内では、ワークピースを常に動かして、熱いワークピース全体に粉体が行き渡るようにする必要があります。ワークピースの動きは、その形状によって異なります。
不適切または不適切な動作は、いくつかの問題の原因となる可能性があります: 特に平らな水平面の下側やワイヤーの交差部分でのピンホール、「オレンジの皮」のような外観、角や隙間の不適切なカバーなど。 また、動きが不適切だと、丸線のコーティングが楕円形になるなど、コーティングの厚さが不均一になる可能性があります。 流動粉体への浸漬時間は通常20~XNUMX秒です。
過剰な粉末の蓄積を防ぐために、コーティング後すぐに余分な粉末を除去する必要があります。 これは、調整されたエア ジェットからの空気の噴射、部品を軽く叩いたり振動させたり、傾けて余分な部品を排出したりすることで実行できます。 余った粉体は他の粉体やゴミなどが混入していなければ再利用できます。 部品に十分な余熱がある場合、後加熱を行わなくてもコーティングが許容レベルまで流出する可能性があります。 薄い部品や熱に弱い部品では、後加熱が必要になる場合があります。