ポリアミドナイロン粉体塗装


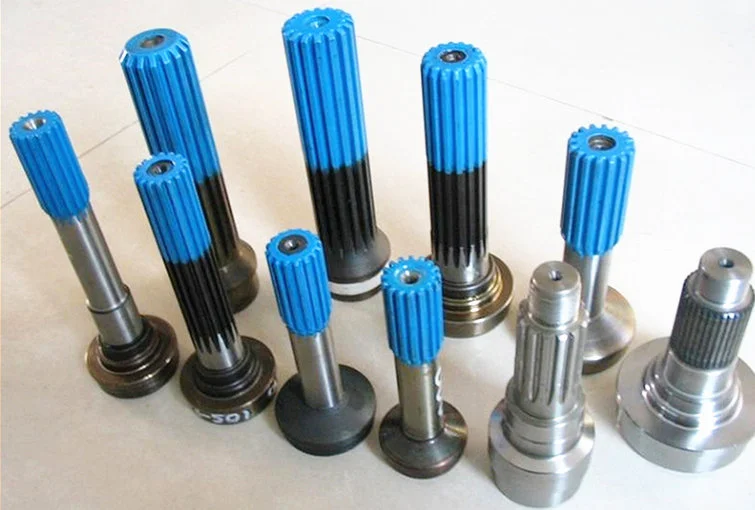
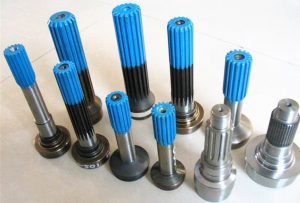
自動車のトランスミッションスプラインシャフトのコーティングには、安定したサイズ、耐摩耗性、車両と同等の耐用年数などの特殊な特性が必要です。 現在、ほぼすべての小型車と一部の大型トラックには、トランスミッションの摩擦ノイズを効果的に低減し、エネルギー消費を削減し、非常に耐摩耗性の高い PA11 粉体塗装が使用されています。 車が廃棄されるとき、ナイロンコーティングはほぼ無傷です。
スプラインシャフトのコーティング工程は、ショットブラストまたはリン酸塩処理、ナイロン専用プライマーによる下塗り(オプション)、そして約280℃への加熱からなります。その後、スプラインシャフトを流動床に約3回浸漬し、冷却および水冷してコーティングを形成します。余分な部分はパンチプレスで切断します。
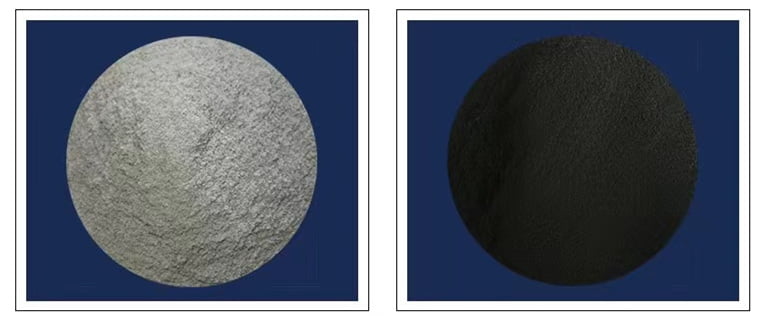
PECOAT®自動車用トランスミッションシャフト ナイロンパウダー コーティングは優れた物理的および化学的特性、規則的な粉末形状、良好な流動性を備え、形成されたナイロンコーティングは金属への優れた接着性、良好な靭性、優れた耐衝撃性、耐摩耗性および耐傷性を備えています。 同時に、このコーティングは自己潤滑性能を備えており、自動車分野の金属部品コーティングのハイエンド要件を十分に満たすことができます。
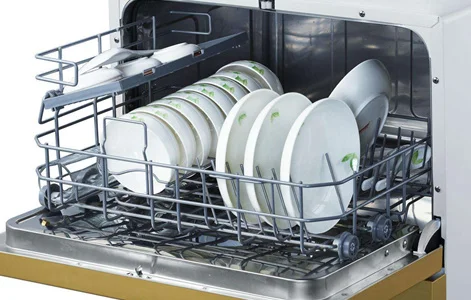
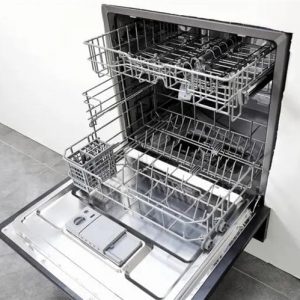
PECOAT® 食器洗い機バスケット用の特殊ナイロン粉体コーティングは、特殊な物理的プロセスを経て高性能ナイロンから作られています。 粉末は球形で規則的な形状をしています。 形成されたナイロンコーティングは、耐摩耗性、高温および低温サイクルに対する耐性、汚れ防止性、および優れた加工性能などの優れた物理的および化学的特性を備えています。 乾燥粉末は流動性に優れ、溶接継ぎ目での充填能力が高く、コーティングの下に空洞や腐食が発生しにくいです。
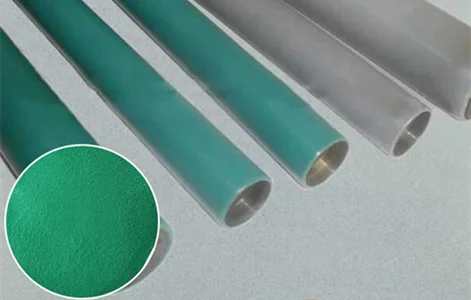
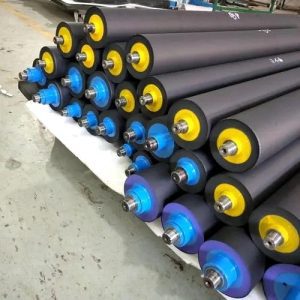
ナイロンコーティングは、高硬度、優れた耐摩耗性、良好な耐薬品性および耐溶剤性、良好な耐候性、強力な接着性、および優れた総合特性を備えています。 印刷ローラーやインク転写ローラーには、密着性、耐摩耗性が高く、二次精密加工が容易なコーティングが求められます。 ナイロン 11 は、ナイロン 1010 に比べて、脆性が低く、冬季にコーティングに亀裂が生じず、接着力が高く、カールがなく、再加工率が低いなどの優れた利点を持っています。 ナイロンコーティングの強力な自己潤滑特性により、抵抗と騒音が低減され、耐摩耗性が向上します。 金属への密着性も高く、その後の旋盤加工や研削加工にも適しています。 これらの利点を統合すると、印刷ローラーにとって非常に有利になります。
ローラー径が比較的大きく熱容量が大きいため、冷却が遅くなります。 ナイロン粉末を塗布する一般的な方法は、流動床に浸漬することです。 ローラーは約 250°C に加熱され、ナイロンパウダーに数秒間浸されます。その後、ローラーを取り出して自動レベリングを行い、最後にさらに加工する前に水で冷却します。
続きを読む>>ネジの緩み防止ナイロン粉体塗装
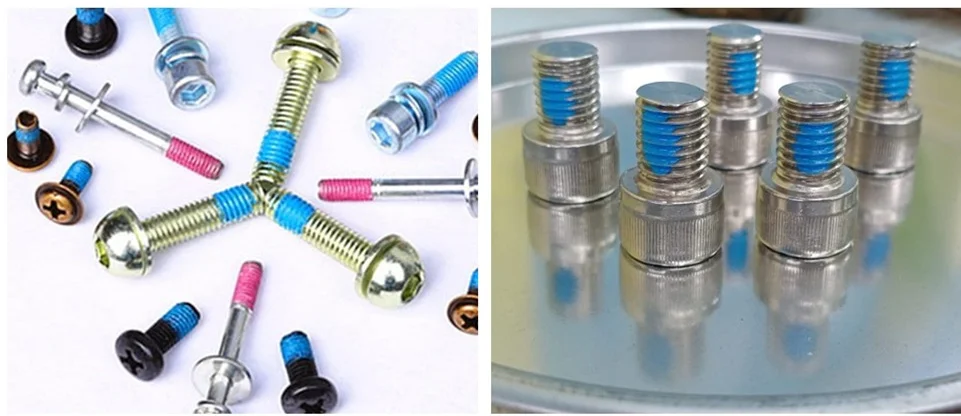
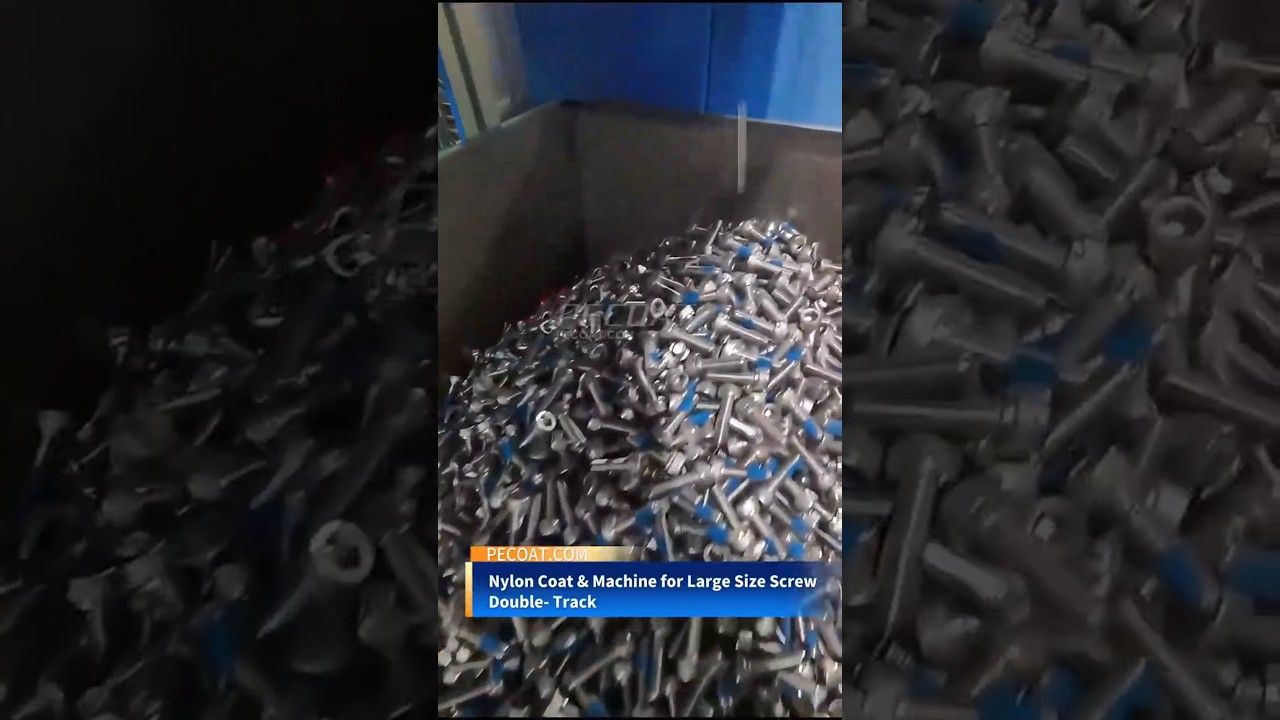
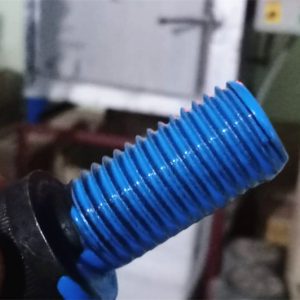
ネジのゆるみ防止の原理の一つは、ナイロン11樹脂の独特の機械的性質、加工性、耐溶剤性、高接着性、耐熱性を利用することです。高周波加熱によりネジを高温に加熱し、加熱されたネジ山にナイロン11粉末を吹き付けて冷却し、コーティングを形成します。このタイプのネジは、ナイロン11樹脂の降伏限界を超える十分なせん断力でのみ緩めることができ、通常の振動ではネジを緩めるのに十分ではないため、効果的にゆるみを防止します。プラスチック材料として、特別な弾力性があり、繰り返し使用できます。通常の使用温度範囲は-40°C〜120°Cです。
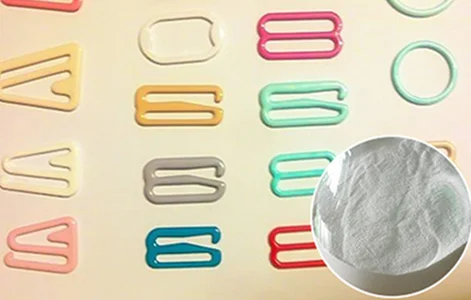
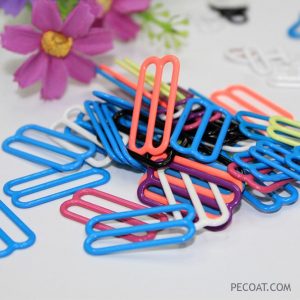
下着の留め具の塗装には元々液体エポキシ塗料が使用されており、錆び防止と美観を考慮して留め具の両面にXNUMX回吹き付けられていました。 ただし、このコーティングは耐摩耗性がなく、冷水や熱水の浸漬には耐えられません。 多くの場合、数回洗濯するとコーティングが剥がれてしまいます。 特殊なコーティングとしてナイロン パウダーが導入されたことで、従来のエポキシ スプレー プロセスが徐々に置き換えられました。
ナイロンコーティングされた鉄製の留め具は、衛生的で環境に優しく、細菌が繁殖しにくいです。肌に触れても快適で、繰り返しの洗濯、こすり、冷水と温水のサイクル、乾燥機の温度にも耐えることができます。白いコーティングが施されたカラフルな下着に必要な色に加工して染色できます。
このシリーズの製品には、白と黒の 30 つの選択肢しかありません。 加工中、小さな部品はトンネル炉内で高温に加熱され、その後粉体塗装のために密閉された流動振動板に入ります。 部品のサイズが小さいため、表面の粉末を溶かして平らにするのに十分な熱容量がありません。 表面の粉を二次加熱で溶かして平らにし、下着の色に合わせて染めます。 この工法の特徴は、振動板の振動により他の工法では得られないハンギングポイントフリー効果が得られ、塗装が完全で美しいことです。 このプロセスに対応するナイロン パウダーの粒子サイズは、70-78 の場合 1008 ミクロンから XNUMX ミクロンです。 レベリングがしやすくベタつきにくく、白色度、光沢度が高く、水溶性の酸性染料や分散染料での染色が容易で、均一に染まりブルームがありません。
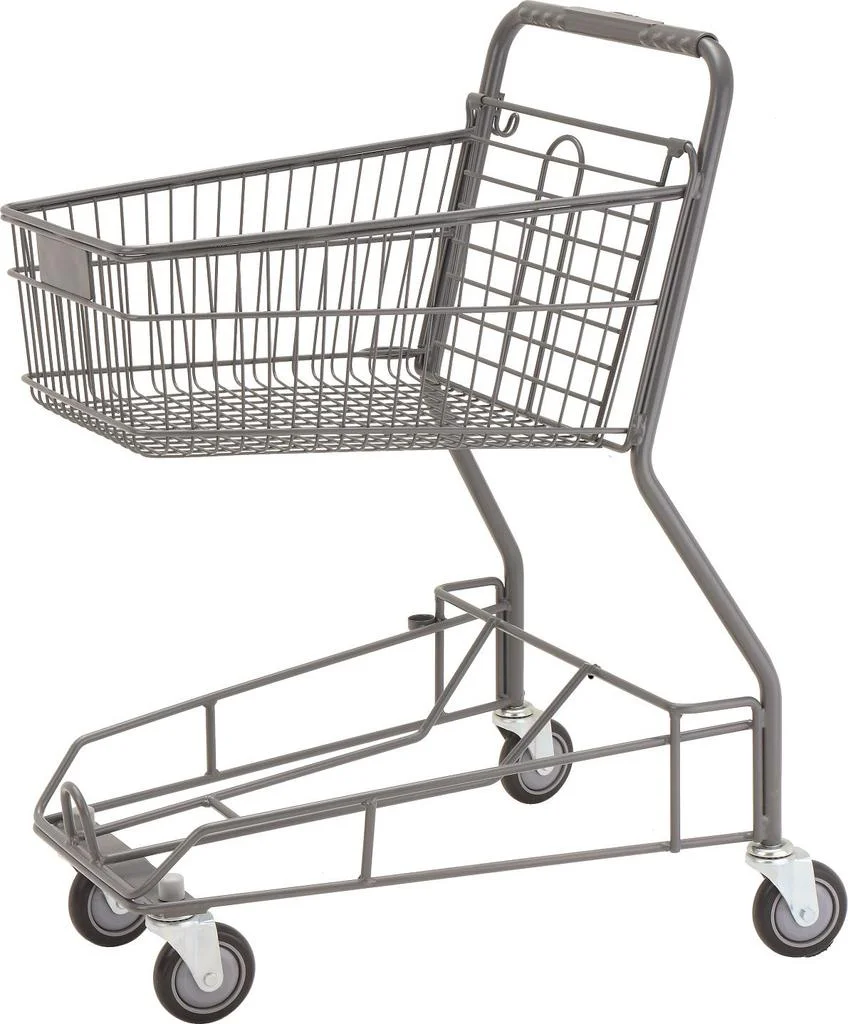
スーパーマーケットトロリーナイロン12パウダー、耐衝突性、耐摩耗性、高靭性
スーパーマーケットのショッピングカートのコーティングには、特殊なナイロンパウダーが使用されています。コーティングは柔軟性と耐衝撃性があり、騒音を低減することでショッピング環境を改善します。スーパーマーケットのショッピングカートは、人の肌に直接接触する頻繁に使用される部品です。そのため、コーティングは汚れに強く、金属コーティングの剥がれやひび割れがないことが必要です。金属表面のナイロンパウダーコーティングは、金属との密着性が高く、ショッピングカートの耐用年数を延ばすことができます。この製品は、ヨーロッパ、アメリカ、日本で広く使用されています。
耐摩耗性、耐溶剤性を備えたバタフライバルブプレート用ナイロン 11 粉体塗装
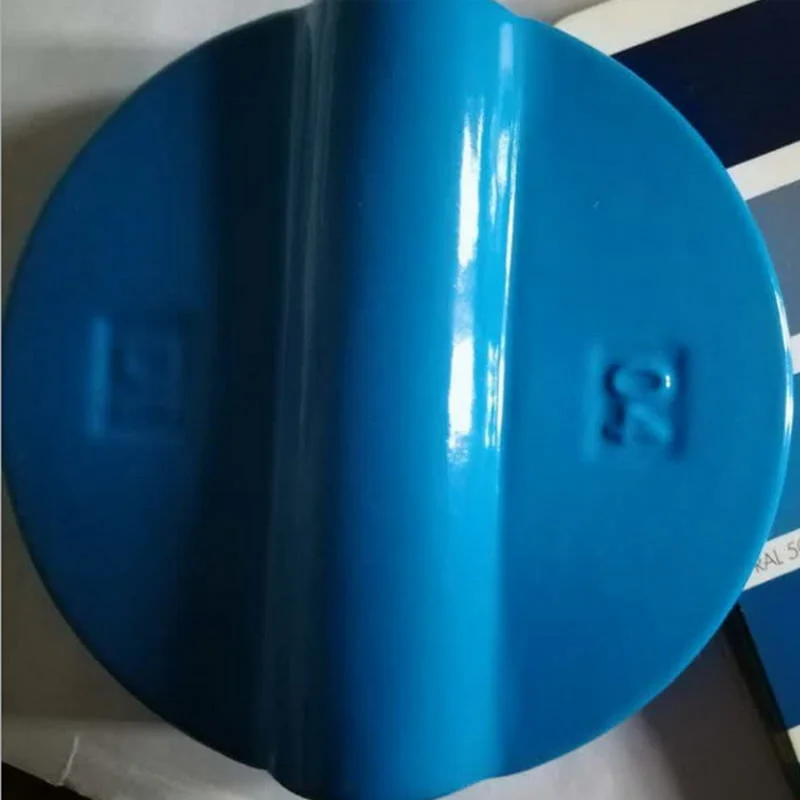 ナイロンバルブ技術は、一般的に鋳鉄板にナイロン粉末を塗布することで実現されます。エッジは金属よりも耐摩耗性に優れ、プラスチックの弾力性があり、密閉性を確保します。耐用年数はステンレス鋼よりも信頼性が高く、弱酸や弱塩基に対する耐腐食性はステンレス鋼よりも優れています。総合コストは純粋なステンレス鋼よりもはるかに低いため、この技術は過去10年間で急速に発展し、特に海水バルブではその利点がより顕著です。
直径が400mmを超えるバルブの場合、この技術を実現するために熱溶射が一般的に使用されています。バルブプレートのサイズに応じて、バルブプレートを約250°Cに加熱して鋳鉄の細孔内の空気を除去し、静電スプレーガンでスプレーして粉体コーティングを平らにします。その後、プレートを水中で冷却します。直径が400mm未満のバルブプレートは重量が軽く、移動性が高いため、流動床浸漬法が一般的に使用されています。バルブプレートを約240〜300°Cの範囲に加熱し、流動化した粉末に3〜8秒間浸します。その後、プレートを取り出して平らにし、水中で冷却します。
弁板は比較的厚く熱容量が大きいため、冷えにくいです。 したがって、ナイロンコーティングを塗布するときは、温度が高くなりすぎてコーティングが黄変して脆くなる可能性があるため、注意してください。 温度が低すぎると、レベリングが理想的に行われない可能性があります。 したがって、バルブプレートのサイズや周囲温度に応じて、適切な加熱温度条件を決定する必要があります。
 ナイロンコーティングは、高硬度、優れた耐摩耗性、良好な耐薬品性および耐溶剤性、良好な耐候性、強力な接着性を有し、海水および塩水噴霧に対する優れた耐性を含む優れた総合性能を備えています。
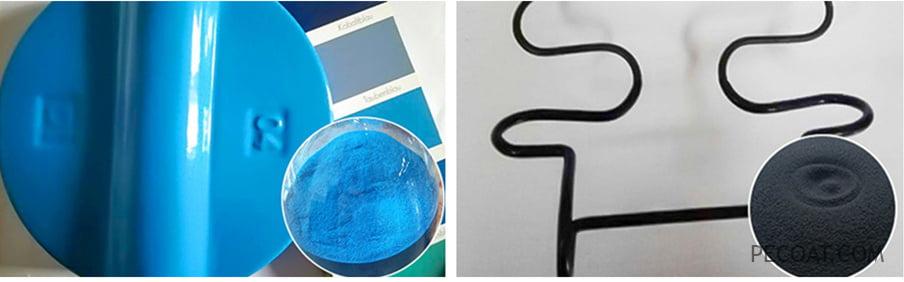
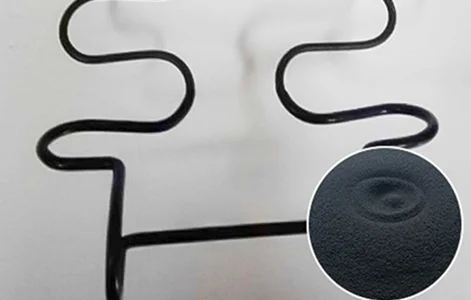
自動車シートのスネークスプリングの伝統的な技術では、耐久性、クッション性、防音性に優れた熱収縮チューブが使用されていました。 しかし、この方法では生産効率が低く、コストが高くなってしまいました。 近年、メーカーは連続生産用の高性能ナイロン粉体塗装の使用に徐々に移行しており、これにより性能が向上し、生産効率が向上し、コストが削減されます。
ナイロンコーティングの製造工程では、一般的に浸漬コーティングまたは流動床コーティング技術を用いてナイロン材料の薄層を塗布し、剥離することなく騒音低減を実現する。
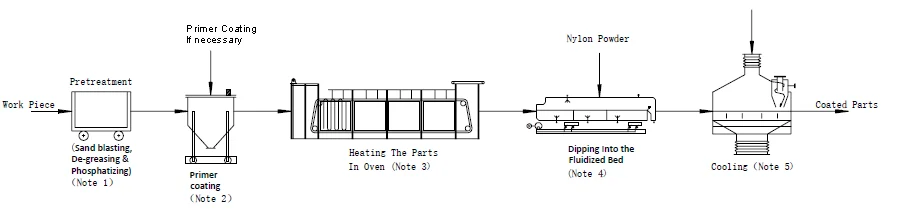
注意:
- 前処理にはサンドブラスト、脱脂、リン酸塩処理が含まれます。
- 必要に応じて弊社専用プライマーが必要となります。
- 部品を250〜330℃のオーブンで加熱します。部品の大きさやコーティングの厚さに応じて温度を調整できます。
- 流動床に5〜10秒間浸します。
- ゆっくりと空冷します。 光沢のあるコーティングが必要な場合は、粉末が完全に溶けた後、コーティングされたワークピースを水で急冷できます。
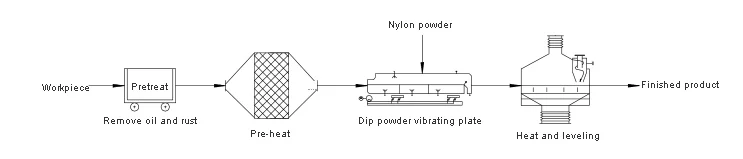 下着アクセサリー、磁心、各種小物部品に適しています。