
Automatyczna linia do powlekania proszkowego w złożu fluidalnym do półek z kratkami chłodniczymi
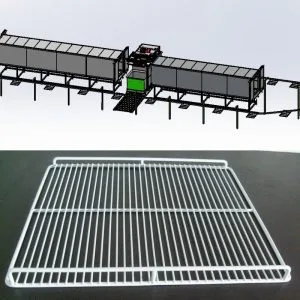
ZARYS PROJEKTU
Ten w pełni automatyczny łóżko wodne powłoka zanurzeniowa Linia została zaprojektowana specjalnie do produkcji kratek, grilli, półek i koszy do lodówek, a jej sercem jest precyzyjne dopasowanie i wydajna produkcja. Z myślą o obróbce detali o maksymalnych wymiarach 1005×577×40 mm i standardowych 300×500×10 mm, parametry urządzenia są starannie dobrane: wisząca taca o wymiarach 1600×600 mm zapewnia stabilność załadunku, a piec do podgrzewania wstępnego o wymiarach 13×1×1.2 m i piec do podgrzewania końcowego o wymiarach 10×1×1.2 m (oba osiągające temperaturę 400°C) zaspokajają potrzeby grzewcze detali o różnych parametrach. Projekt wydajności produkcyjnej jest elastyczny i wydajny, z maksymalną wydajnością 200 sztuk na godzinę dla dużych detali i 500 sztuk na godzinę dla standardowych detali. Średnia wydajnośćtpuWydajność 320 sztuk na godzinę pozwala na dostosowanie się do tempa produkcji masowej.
ZAPROJEKTOWAĆ PODSTAWĘ
| Maksymalny rozmiar przedmiotu obrabianego | 1005 577 × × 40mm |
| Normalny rozmiar przedmiotu obrabianego | 300 x 500 x 10 mm |
| Źródło ogrzewania | Elektryczność |
| Powierzchnia zajmowana przez sprzęt | 25 metrów × 9 metrów, wysokość 3.5 metra |
| Rodzaj wyposażenia | Typ automatyczny |
| Produkcja Output |
|
PRZEDMIOT DO POWLEKANIA


SPECYFIKACJA
| Maksymalny rozmiar przedmiotu obrabianego | 1500 600 × × 10mm |
| Normalny rozmiar przedmiotu obrabianego | 300x500x10mm |
| Outpupojemność t | 320 szt./godz |
| Rozmiar tacy wiszącej | 1600mm × 600mm |
| Rozmiar piekarnika nagrzanego do temperatury | 13m * 1m * 1.2m |
| Rozmiar pieca do nagrzewania końcowego | 10m * 1m * 1.2m |
| Maksymalna temperatura nagrzewania piekarnika | 400 ℃ |
| Maksymalna temperatura pieca do wygrzewania | 400 ℃ |
| Napięcie: | 380V 50HZ |
| Ciśnienie sprężonego powietrza | 0.6Mpa |
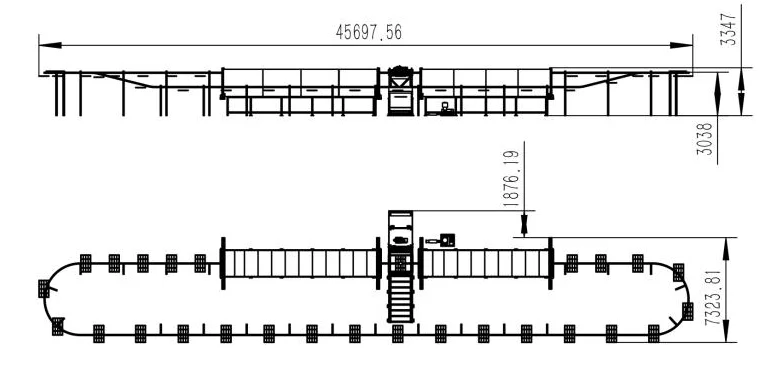
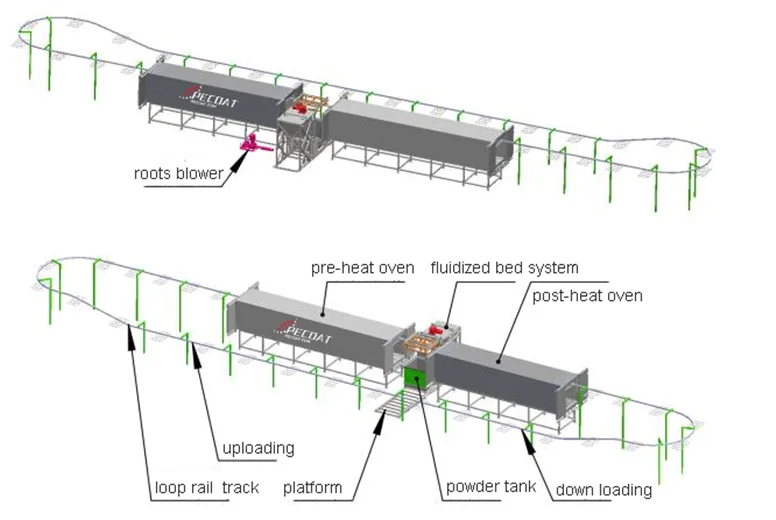
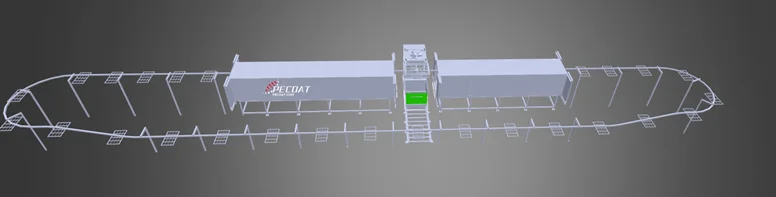
Rysunki projektowe
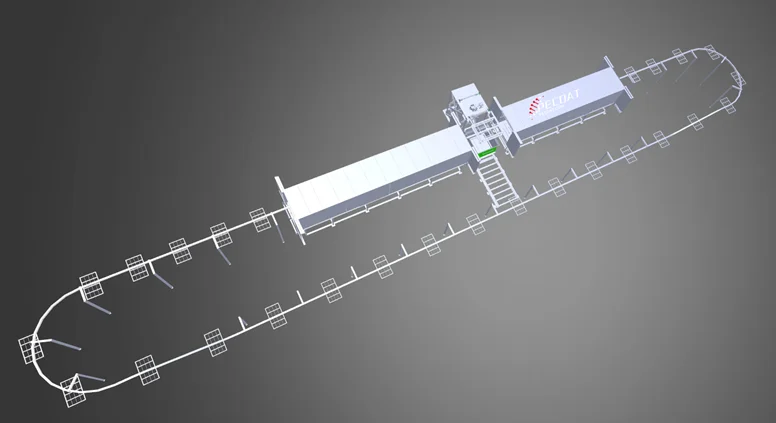
Procedura obsługi
- Sprawdź i upewnij się, że wszystkie części są gotowe do pracy: temperatura w obu piecach wzrosła do określonej wartości; zbiornik proszku jest wypełniony proszkiem i jest w stanie wrzenia.
- W obszarze załadunku pracownicy zaczynają wieszać obrabiany przedmiot na wiszącej tacy.
- Włącz linię, tor pętlowy wyślij obrabiany przedmiot do wstępnego ogrzania piekarnika.
- Pracownicy kontynuują przesyłanie przedmiotu obrabianego
- Po podgrzaniu wstępnym obrabiany element trafia do układu fluidyzacyjnego w celu zanurzenia proszku
- Po zanurzeniu proszku złoże fluidalne opada, w międzyczasie otrząsa się z dodatkowego proszku
- Pętla torów kolejowych jedzie dalej
- Obrabiany przedmiot wchodzi do pieca do podgrzewania w celu utwardzenia i wyrównania.
- Pracownicy pobierają obrabiany przedmiot po wyjęciu go z pieca do wygrzewania
- Początek następnej pętli
Powiązane posty:
 Automatyczna linia do malowania proszkowego w złożu fluidalnym do słupków ogrodzeniowych, spawanej siatki drucianej, bramy, ramion Y
 Półautomatyczna linia do malowania proszkowego zanurzeniowego metalowych półek i koszy
 Półautomatyczne urządzenia do powlekania zanurzeniowego w złożu fluidalnym do spawanej metalowej ramy
 Automatyczna linia do powlekania proszkowego tworzywem sztucznym zanurzeniowym do prętów stalowych konstrukcyjnych
 Półautomatyczna linia do malowania proszkowego metodą zanurzeniową siatki antywspinaczkowej
 Powłoka proszkowa z termoplastycznego polietylenu PE w kolorze białym do kosza na półki w lodówce
Możliwość dodawania komentarzy nie jest dostępna