Metody aplikacji PTFE Żywica proszkowa, 20 – 900 mikronów
Wysłane przez: PECOAT | 20 marca 2026 r.
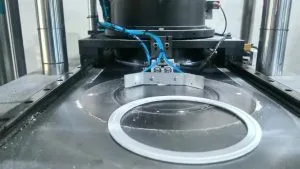
1. Formowanie tłoczne
- Surowiec: Zawiesina PTFE proszek
- Proces: Sito proszkowe → prasowanie na zimno w temperaturze pokojowej (10–50 MPa) → preforma → spiekanie w temperaturze 360–380 °C → powolne chłodzenie → obróbka skrawaniem
- Produkty: Blachy, pręty, uszczelki, pierścienie uszczelniające, gniazda zaworowe
2. Wytłaczanie pasty
- Surowiec: Drobno rozproszony PTFE proszek
- Proces: Mieszanie z dodatkiem środka wspomagającego wytłaczanie (15–25%) → preforma → wytłaczanie tłokowe → odolejanie w temperaturze 150–250 °C → spiekanie
- Produkty: Rury cienkościenne, izolacje przewodów, taśmy uszczelniające gwinty
3. Formowanie izostatyczne
- Proces: Proszek w elastycznej formie → ciśnienie 50–100 MPa → jednorodna forma wstępna → spiekanie
- Cechy: Wysoka gęstość, jednolita struktura dla dużych lub precyzyjnych części
4. Zastosowania powłok
- Natryskiwanie elektrostatyczne: PTFE malowanie proszkowe na podłożu → spiekanie w temperaturze 380–400 °C
- Zanurzanie/powlekanie wirowe: Zanurzanie części w PTFE dyspersja → suszenie → spiekanie
- Produkty: Naczynia kuchenne z powłoką zapobiegającą przywieraniu, urządzenia antykorozyjne, wałki
5. Wypełniona modyfikacja
- Metoda: Mieszanie PTFE proszek z grafitem, włóknem węglowym, proszkiem miedzianym, kulkami szklanymi itp. → kompresja / wytłaczanie → spiekanie
- Cel: poprawa odporności na zużycie, przewodności cieplnej i odporności na pełzanie
Kluczowe uwagi
- PTFE nie topi się i nie płynie; wymagane jest prasowanie na zimno + spiekanie.
- Temperatura spiekania ≤ 385 °C w celu uniknięcia degradacji.
- Powolne nagrzewanie i chłodzenie zapobiega pękaniu.
- Skurcz: 3.1–5.0%, konieczna kompensacja wielkości formy.
Odwiedzin: 89