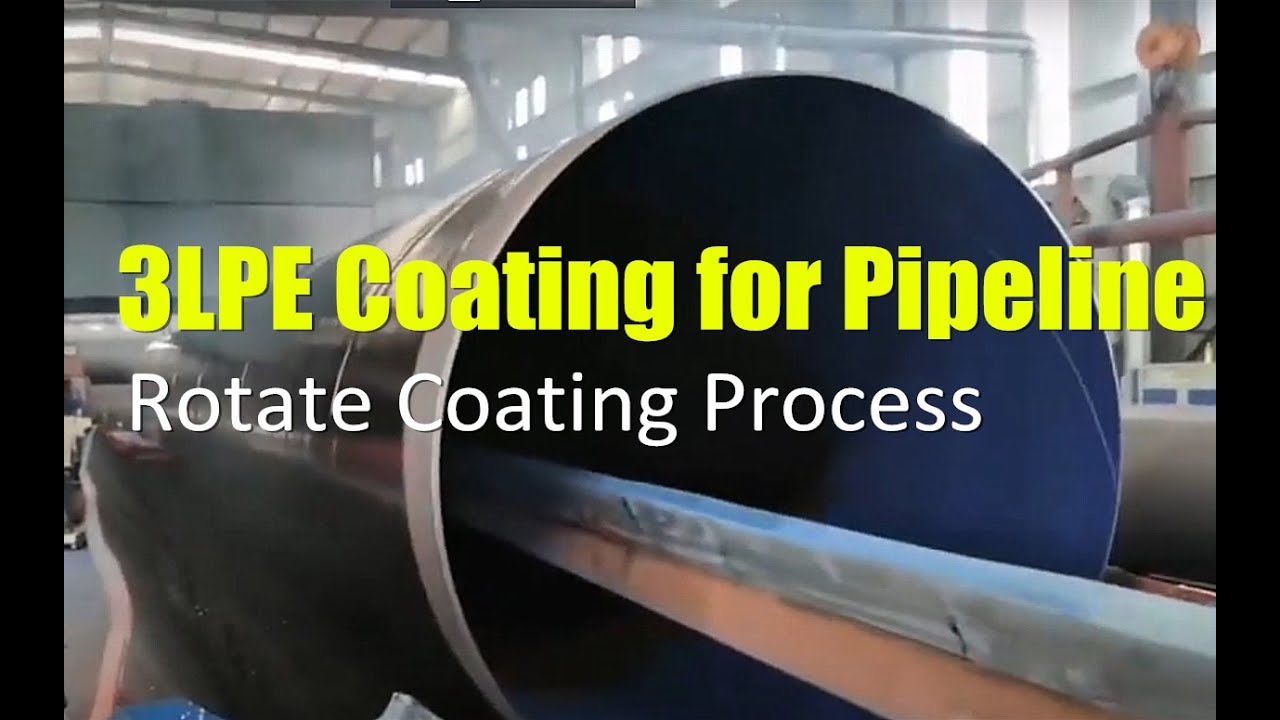
Powłoka proszkowa epoksydowa FBE łączona metodą stapiania do rurociągu 3LPE

Powłoka proszkowa z żywicy epoksydowej typu Fusion Bonded (FBE) jest powszechnie stosowana jako powłoka chroniąca przed korozją rurociągów 3LPE. Nakłada się go na zewnętrzną powierzchnię rurociągu, aby zapewnić trwałą i ochronną barierę przed korozją.
Powłoka proszkowa FBE jest zazwyczaj nakładana metodą natrysku elektrostatycznego lub metodą złoża fluidalnego . Proszek jest podgrzewany i stapiany na powierzchni rurociągu, tworząc ciągłą i jednorodną powłokę. Po schłodzeniu powłoka FBE zapewnia doskonałą przyczepność i odporność na działanie chemikaliów, wilgoci i ścierania.
System powłok rurociągów 3LPE składa się z trzech warstw: podkładu FBE, warstwy klejącej i polietylenowej powłoki nawierzchniowej. Podkład epoksydowy Fusion Bonded działa jako środek wiążący pomiędzy powierzchnią stali a warstwą kleju, zapewniając dobrą przyczepność. Warstwa kleju stanowi dodatkową ochronę antykorozyjną i służy jako warstwa wiążąca dla polietylenowej powłoki nawierzchniowej.
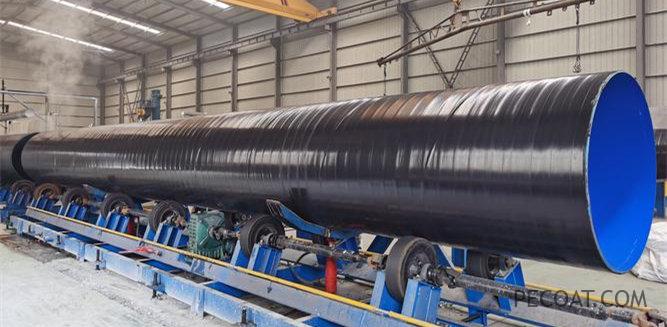
PECOAT® wspólnie opracowali i wyprodukowali wysokowydajną powłokę proszkową epoksydową typu Fusion Bonded, która składa się głównie ze specjalnych żywic i jest drobno skomponowana z doskonałymi dodatkami i specyficznymi składnikami. Ma dobrą kompatybilność z klejem kopolimerowym w antykorozyjnym kleju 3PE do rurociągów i jest stosowany do procesów powlekania lub zanurzania w celu wykonywania operacji i budowy elementów rur stalowych. Ma nie tylko doskonałą odporność na korozję, ale także wyjątkowe właściwości mechaniczne, dzięki czemu nadaje się do różnych warunków klimatycznych na całym świecie.
Kolory: szary, niebieski, zielony itp. można dostosować.
Normy wykonawcze: GB/T 23257-2017 i SY/T 0315-2005.
Charakterystyka
- Jednolita barwa, brak zbrylań i zbryleń
- Wysoka siła wiązania dzięki warstwie kleju antykorozyjnego
- Doskonała wydajność złuszczania katodowego i wytrzymałość dielektryczna
- Silna odporność na korozję chemiczną, taką jak kwasy, zasady
Wydajność proszku

Wydajność powłoki

Metoda nakładania żywicy epoksydowej wiązanej metodą stapiania
- Usuń rdzę, olej i zanieczyszczenia z powierzchni stali: Śrutowanie i piaskowanie do poziomu Ss2.5 określonego w GB/T8923; Głębokość wzoru kotwy 50-70um; Zdmuchnij pył i materiały ścierne z powierzchni stali .
- Temperaturę podgrzewania części antykorozyjnych należy kontrolować na poziomie 200–240 ℃, a rzeczywistą konstrukcję można dostosować do warunków konstrukcyjnych na miejscu.
- Do prac budowlanych stosować metodę natryskiwania elektrostatycznego (napięcie między 60-90 kv, odległość natryskiwania między 150-200 mm), grubość powłoki 100-150um.
- Środowisko budowy powinno być suche i czyste.
- Proszek epoksydowy należy otworzyć i zużyć w razie potrzeby, a pozostałe produkty należy na czas zamknąć, aby uniknąć zanieczyszczenia pyłem i wilgocią w powietrzu.

Pakowanie i przechowywanie żywicy epoksydowej spajanej
- Karton i wewnętrzna szczelna torba do pakowania: 25 kg/pudełko.
- Unikaj ekspozycji na słońce, deszcz, z dala od ognia, odpowiednia jest temperatura ≤35 ℃.
- Wysokość stosu ≤5 warstw, aby uniknąć nacisku, zapewnić szczelność, zapobiec zawilgoceniu (wilgotność względna < 75%).
- Okres ważności 12 miesięcy.
Zdrowia, Bezpieczeństwa i Ochrony Środowiska
- Podczas stosowania należy wzmocnić ochronę poprzez noszenie masek przeciwpyłowych i okularów, aby zapobiec przedostawaniu się pyłu do ust i oczu.
- Aby uniknąć eksplozji, należy go używać w dobrze wentylowanym środowisku, a stężenie pyłu w powietrzu musi być mniejsze niż 20 g/cm3.
- W miejscu użytkowania zabrania się palenia tytoniu i surowo wzbronione jest używanie otwartego ognia. Należy zapewnić gaśnice i przygotować plany awaryjne.
- W przypadku wdychania lub połknięcia należy natychmiast zwrócić się o pomoc lekarską.
- Odpady resztkowe nie nadają się do ponownego wykorzystania i należy je przekazać na stację śmieci w celu scentralizowanej utylizacji.