
Antykorozyjna powłoka polietylenowa na rurociąg 3PE

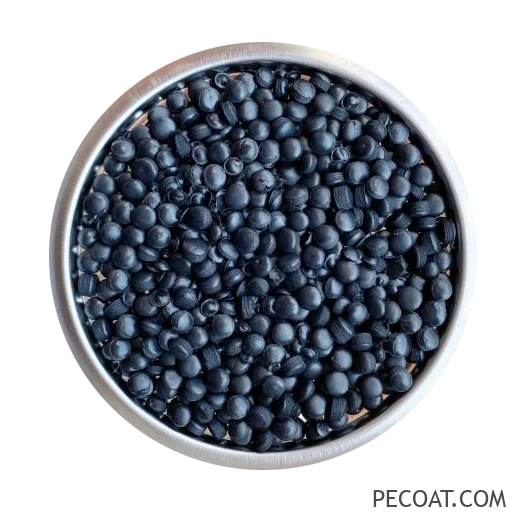
Powłoka antykorozyjna z polietylenu to zazwyczaj trójwarstwowa powłoka antykorozyjna z polietylenu, w skrócie 3PE. Dolna warstwa to zazwyczaj powłoka proszkowa z żywicy epoksydowej, środkowa warstwa to klej, a zewnętrzna warstwa to powłoka polietylenowa.
Struktura powłoki antykorozyjnej
Polietylenowa powłoka antykorozyjna o trójwarstwowej strukturze jest oznaczana skrótem 3PE. Dolna warstwa to epoksydowa powłoka proszkowa, środkowa warstwa jest klejąca, a zewnętrzna warstwa to polietylen.
Wydajność
Pierwsza warstwa 3PE to powłoka epoksydowa, druga warstwa to klej, a trzecia warstwa to wytłaczana powłoka polietylenowa. Warstwy są ściśle ze sobą połączone, tworząc strukturę kompozytową, uzupełniając się wzajemnie. Wykorzystuje silną siłę wiązania między proszkiem epoksydowym a powierzchnią rury stalowej, aby poprawić przyczepność; i wykorzystuje doskonałą wytrzymałość mechaniczną, stabilność chemiczną, izolację, odporność na penetrację korzeni roślin i wodoodporność wytłaczanego polietylenu, aby poprawić jego ogólną wydajność. To sprawia, że ogólna wydajność trójwarstwowej powłoki antykorozyjnej PE jest bardziej widoczna i wszechstronna, odpowiednia do trudnych środowisk o wysokich wymaganiach dotyczących właściwości mechanicznych, odporności na naprężenia gleby i wodoodporności warstwy pokrywającej, takich jak gleba żwirowa, sekcje skalne, obszary o dużej wilgotności gleby oraz obszary z rozwiniętymi korzeniami roślin.

Zastosowanie
Przed nałożeniem powłoki antykorozyjnej należy oczyścić powierzchnię rury stalowej ze smaru, brudu i innych nalotów oraz przygotować powierzchnię po uprzednim podgrzaniu rury stalowej do temperatury 40-60℃. Jakość obróbki wstępnej powierzchni powinna spełniać wymagania poziomu Sa2.5 „Stopień rdzy powierzchniowej i stopień usuwania rdzy ze stali przed malowaniem” GB / T 8923, a głębokość wzoru kotwicy powinna wynosić 50 μm-75 μm. Żużel spawalniczy, zadziory i inne zanieczyszczenia znajdujące się na powierzchni rury stalowej należy usunąć.
Użyj wolnego od zanieczyszczeń źródła ciepła, aby ogrzać stalową rurę do odpowiedniej temperatury powłoki i równomiernie nałóż epoksydową powłokę proszkową na powierzchnię stalowej rury. Klej należy nakładać podczas procesu utwardzania proszku epoksydowego. Warstwę polietylenową można powlekać stosując proces wzdłużnego wytłaczania lub proces bocznego owijania. W przypadku rur stalowych o średnicy nominalnej większej niż 500 mm zalecany jest proces owijania bocznego. W przypadku stosowania procesu owijania bocznego należy upewnić się, że polietylen po obu stronach zakładki i polietylen po obu stronach zgrzewu są całkowicie zwinięte i zagęszczone oraz należy zapobiegać zgnieceniu powierzchni powłoki polietylenowej. Podczas stosowania procesu wytłaczania wzdłużnego po obu stronach spoiny nie powinno być pustych przestrzeni. Po pokryciu warstwy polietylenowej należy upewnić się, że stopiona powłoka epoksydowa jest całkowicie utwardzona, a następnie schłodzić ją wodą do temperatury rury stalowej nie wyższej niż 60 ℃.
Repair (Naprawa)
W przypadku stwierdzenia defektów na rurociągu 3PE, przy uszkodzeniach mniejszych lub równych 30mm, zaleca się stosowanie łat naprawczych z polietylenu sieciowanego radiacyjnie. Podczas naprawy najpierw usuń brud w uszkodzonym miejscu i zszorstkuj warstwę polietylenu. Następnie pociąć warstwę polietylenu w uszkodzonym miejscu na okrąg, a krawędź należy obrócić pod kątem tępym. Wypełnij otwór klejem pasującym do łatki naprawczej, a następnie przyklej łatkę naprawczą. Rozmiar łaty naprawczej powinien zapewniać odległość krawędzi od krawędzi otworu w warstwie polietylenu co najmniej 100 mm. Podczas naklejania łaty podgrzewaj ją jednocześnie wałkując wałkiem lub ściskając żaroodpornymi rękawiczkami, aby usunąć powietrze, aż klej wokół łaty naprawczej równomiernie się rozleje.
W przypadku uszkodzeń większych niż 30 mm należy najpierw usunąć brud z uszkodzonego obszaru, zszorstkować warstwę polietylenu i pociąć warstwę polietylenu w uszkodzonym obszarze na okrąg, a krawędź należy obrócić pod kątem tępym. Wypełnij otwór klejem pasującym do łatki naprawczej, a następnie przyklej łatkę naprawczą. Na koniec owiń obszar naprawy taśmą termokurczliwą, a szerokość owinięcia powinna być co najmniej o 50 mm większa niż każda strona łaty naprawczej.
Alternatywnie, powierzchnię można najpierw oczyścić, a następnie zastosować dwuskładnikową płynną powłokę epoksydową jako zabezpieczenie antykorozyjne. Grubość suchej warstwy powinna być taka sama jak grubość głównego rurociągu, a następnie można nałożyć łatkę naprawczą lub taśmę termokurczliwą.

Dzień dobry,
potrzebujemy powłoki PE z europejskim dopuszczeniem do obrotu żywności i amerykańskim certyfikatem FDA.
Z poważaniem,
Andre