PECOAT Polietylenowa powłoka proszkowa do rurociągów wody pitnej

PECOAT® Polietylenowa powłoka proszkowa do rurociągów wody pitnej i urządzeń zaopatrzenia w wodę
OPIS
Powłoka proszkowa z polietylenu przeznaczona do wody pitnej to termoplastyczna powłoka proszkowa przygotowana z żywicy polietylenowej, kompatybilizatora, dodatków funkcjonalnych, pigmentów i wypełniaczy. Została w pełni przetestowana i oceniona pod kątem higieny i bezpieczeństwa i może być stosowana do powlekania urządzeń i rurociągów zaopatrzenia w wodę pitną w temperaturze pokojowej. Charakteryzuje się dobrą stabilnością chemiczną, izolacją elektryczną i odpornością na niskie temperatury, a także doskonałą odpornością na korozję i trwałością. Produkt jest zgodny z normą CJ/T 120-2016 „Urban Construction Industry Standard” Chińskiej Republiki Ludowej.
Obszar zastosowania
Powłoka odpowiednia dla urządzeń i rurociągów dostarczających wodę pitną o temperaturze otoczenia.
Właściwości proszku
- Zawartość substancji nielotnych: ≥99.5%
- Płynność na sucho: 20%
- Ciężar właściwy: 0.91-0.95 (zależnie od koloru)
- Rozkład wielkości cząstek: ≤300um
- Wskaźnik płynięcia: 5-20 g/10 min (2.16 kg, 190℃) [w zależności od obrabianego przedmiotu i procesu klienta]
- Przechowywanie: w pomieszczeniach poniżej 35 ℃, wentylowanych i suchych, z dala od źródeł ognia. Okres przechowywania wynosi dwa lata od daty produkcji. Po wygaśnięciu można go nadal używać, jeśli przejdzie ponowne testy. Zaleca się również przestrzeganie zasady „pierwsze weszło, pierwsze wyszło” przy stosowaniu produktu.
- Pakowanie: opakowanie z worków papierowych kompozytowych, o masie netto 20 kg na worek.
Instrukcja aplikacji
- Obróbka wstępna: Przed powlekaniem rura podstawowa musi zostać poddana obróbce, takiej jak piaskowanie lub trawienie kwasem i fosforanowanie w celu usunięcia warstwy rdzy, oleju i tlenków na powierzchni metalu nieszlachetnego i warstwy ocynkowanej.
- Temperatura podgrzewania przedmiotu obrabianego: 230-280 ℃ [dostosowana do średnicy rury].
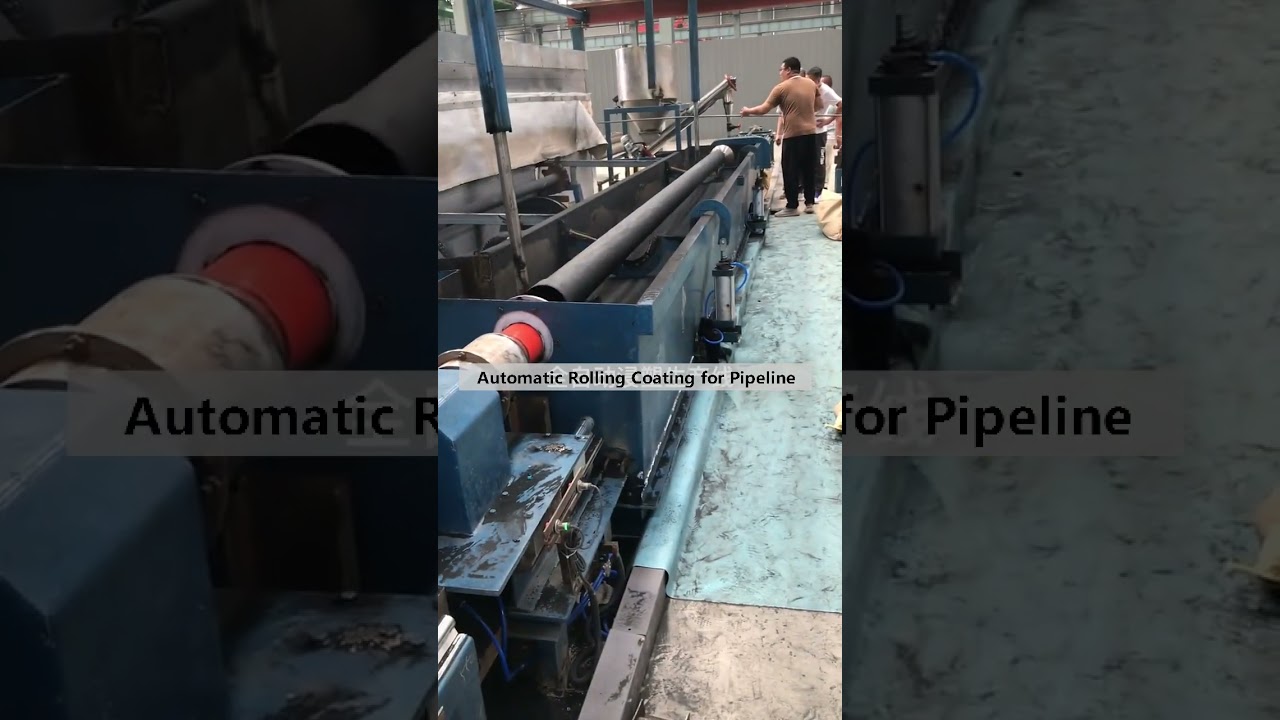
- Metoda powlekania: powlekanie próżniowe lub powlekanie toczne.
- Podgrzewanie: 180-220 ℃, 0-5 minut [określ proces plastyfikacji zgodnie ze średnicą rury i gładkością powłoki. Podgrzewanie i uplastycznianie jest korzystne dla uzyskania gładkiej powłoki na powierzchni metalowego przedmiotu obrabianego].
- Chłodzenie: chłodzone powietrzem lub naturalne chłodzenie.
Uwaga
1. W celu uzyskania optymalnej przyczepności zaleca się wykonanie fosforanowania lub chromowania podłoża po odtłuszczeniu i odrdzewieniu.
2. Przegrzanie spowoduje starzenie się i odbarwienie powłoki, natomiast zbyt niska temperatura spowoduje słabe pokrycie farbą proszkową i nierówną powłokę. Dlatego optymalną temperaturę ogrzewania należy określić eksperymentalnie w oparciu o grubość metalu i urządzenia do powlekania klienta.
3. Konstrukcja przedmiotu obrabianego: ostre części powinny być wygładzone, a na złączach spawanych nie powinno być żadnych szczelin. Grubość metalu i średnica drutu na tym samym przedmiocie powinny być podobne.
4. Produkt ten nie jest zalecany do stosowania w post-processingu (reformowaniu powlekanych detali).
5. Podobnie jak wszystkie proszki polimerowe, zwłaszcza w warunkach płynięcia, proszek ten może się zapalić lub spalić w kontakcie ze źródłem ciepła lub urządzeniem zapłonowym.
Powiązane posty:
 PECOAT® Termoplastyczna powłoka proszkowa na półki do lodówek
 PECOAT® Termoplastyczna powłoka proszkowa do metalowych ogrodzeń ochronnych
 Ulepsz przyrządy galwaniczne za pomocą proszku termoplastycznego PE PECOAT®EJ3065
 Powłoka proszkowa z polietylenu do pojemnika na baterie
 Polietylenowa powłoka proszkowa do rury kablowej kabla zasilającego
 Powłoka proszkowa z polietylenu klasy spożywczej do półki w lodówce