Powłoka proszkowa z polietylenu do pojemnika na baterie

Powłoka proszkowa z polietylenu do pojemnika na baterie
OPIS
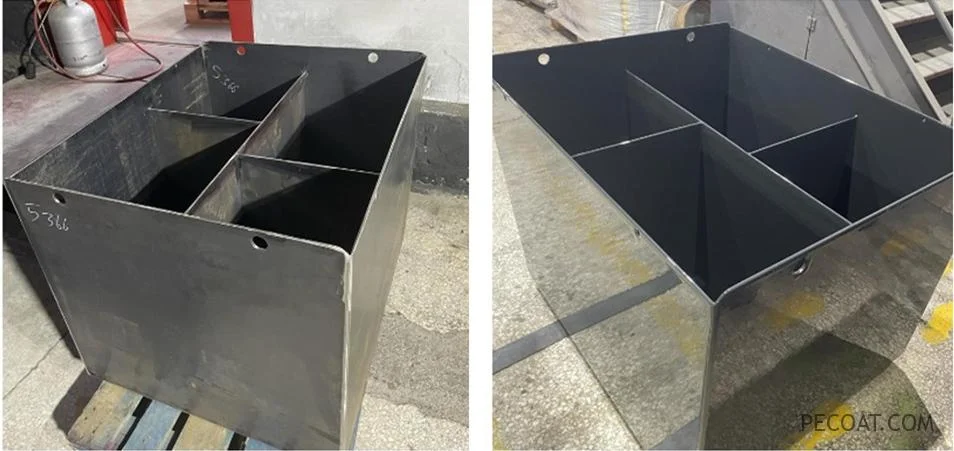
PECOAT®PEB4177 Polietylenowa powłoka proszkowa dla pojemnika na baterie to a termoplastyczna powłoka proszkowa zmodyfikowany żywicą polietylenową jako materiałem bazowym i dodany ze smarami, środkami przeciwstarzeniowymi, stabilizatorami, wypełniaczami kolorystycznymi itp. Powłoka ma doskonałą odporność na warunki atmosferyczne, stabilność chemiczną, izolację elektryczną, odporność na niskie temperatury, odporność na korozję i nieodłączną elastyczność w polietylenie.
Obszary zastosowań
Nadaje się do powlekania skrzynek akumulatorowych.
Właściwości proszku
- zawartość składników nielotnych: ≥99.5%,
- płynność na sucho wypływu: ≥20%
- Ciężar właściwy: 0.91-0.95 (w zależności od koloru)
- Rozkład wielkości cząstek: ≤300um
- wskaźnik topnienia: 5-50 g/10 min (2.16 kg, 190℃) [w zależności od powlekanego przedmiotu obrabianego i procesu klienta].
- Przechowywanie: Powinien być przechowywany w temperaturze poniżej 35 ℃, w suchym i wolnym od słońca miejscu i zarządzany na zasadzie „pierwsze weszło, pierwsze wyszło”. Opakowanie stanowi kompozytowy worek papierowy o wadze netto 20kg na worek.
Instrukcja aplikacji
- Obróbka wstępna: Dokładnie usuń olej i rdzę, co można osiągnąć metodą wysokotemperaturową, metodą rozpuszczalnikową, metodą chemiczną lub piaskowaniem. Po obróbce powierzchnia podłoża powinna być neutralna [kwasowy spowoduje korozję podłoża, a zasadowy może spowodować pękanie powłoki].
- Temperatura wstępnego podgrzewania przedmiotu obrabianego: 250-350 ℃ [dostosowana do wielkości pojemności cieplnej przedmiotu obrabianego (tj. Grubości metalu)].
- Łóżko wodne powlekanie zanurzeniowe: 4-8 sekund [dostosowane do grubości metalu i kształtu przedmiotu obrabianego].
- dogrzewanie: 180-250℃, 0-5 minut [dogrzewanie i plastyfikacja jest korzystna dla uzyskania gładkiej powłoki na powierzchni metalu].
- Chłodzenie: chłodzone powietrzem lub chłodzone naturalnie
Wydajność powłoki
- Kolor (GB/T 9761): Nie zaobserwowano znaczącej różnicy (w porównaniu ze standardową płytą)
- Wygląd (Q/HJ 008): płaski i gładki (z uwzględnieniem lekkiej skórki pomarańczowej)
- Połysk% (GB/T 9754, 60°): 10-75 (dostosowany do wymagań klienta)
- Gięcie (grubość folii 200mm) (GB/T 6742): ≤2mm
- Twardość Shore'a (D) (GB/T 2411): 53
- Odporność na kruchość w niskiej temperaturze (Q/HJ 008): -35 ℃, 60h bez pękania
- Przyczepność (patrz 5.5.2.3.2 w JT/T 600.1): Stopień 0-1
- Odporność na pękanie naprężeniowe środowiskowe ESC (GB1842): 8h
- Testy odporności na wysokie i niskie temperatury (-30-20-60-20℃): 8 cykli temperaturowych, powłoka nie pęka ani nie łuszczy się.
Zdrowie i bezpieczeństwo
Ta farba proszkowa jest produktem nietoksycznym, ale podczas jej stosowania należy unikać wdychania pyłu. Zaleca się, aby operatorzy nosili odpowiednie maski przeciwpyłowe i okulary. Jeśli to możliwe, unikaj przedłużonego kontaktu skóry z powłoką proszkową. Zalecamy zainstalowanie krawędziowego wentylatora wyciągowego na zbiorniku ze złożem fluidalnym.
Środki ostrożności
- W celu uzyskania najlepszej przyczepności zaleca się fosforanowanie lub chromianowanie podłoża po odtłuszczeniu i odrdzewieniu. Jednakże, ponieważ roztwór chromianu zawiera dużą ilość sześciowartościowego chromu, jego toksyczność stanowi duże zagrożenie dla zdrowia ludzkiego i biologicznego i musi zostać usunięty po starannej obróbce.
- Przegrzanie spowoduje starzenie się i odbarwienie powłoki, a wysoka temperatura spowoduje uszkodzenie powłoki. Zbyt niska temperatura spowoduje niską szybkość malowania proszkowego, nierówną powłokę i niewystarczające wiązanie chemiczne, co zmniejszy przyczepność powłoki do podłoża. Dlatego optymalną temperaturę ogrzewania należy określić eksperymentalnie w oparciu o grubość metalu i urządzenia do powlekania klienta.
- Nadmierna grubość powłoki wpłynie na adhezję między powłoką a podłożem, powodując odklejanie się powłoki od podłoża.
- Konstrukcja przedmiotu obrabianego: zaostrzone części powinny być oszlifowane, w obszarze spawania nie powinno być żadnych szczelin, a grubość metalu i średnica drutu na tym samym przedmiocie powinny być podobne.
- Ten produkt nie jest zalecany do stosowania w produktach post-processingowych (reformowanych).
- Podobnie jak wszystkie proszki polimerowe, zwłaszcza w warunkach fluidalnych, proszek ten może się zapalić lub spalić, jeśli wejdzie w kontakt ze źródłem ciepła lub urządzeniem zapłonowym.
Proces aplikacji

Powiązane posty:
 Powłoka proszkowa z termoplastycznego polietylenu PE w kolorze białym do kosza na półki w lodówce
 PECOAT Polietylenowa powłoka proszkowa do rurociągów wody pitnej
 Polietylenowa powłoka proszkowa do rury kablowej kabla zasilającego
 Powłoka proszkowa z polietylenu klasy spożywczej do półki w lodówce
 Termoplastyczny PVC Powłoka proszkowa do holenderskiej siatki zgrzewanej punktowo
 Powłoka proszkowa z tworzywa sztucznego PE do blokady drutu sprężynowego z mechanizmem skrętnym
dzień dobry, dobrze jest zobaczyć tę stronę internetową, jesteśmy producentem skrzynek na baterie, jaki kolor możesz wyprodukować? czy masz szary 7016, proszę mi odpowiedzieć, dziękuję.
cześć, czy masz ten dip Sprzęt do pojemnika na baterie?